
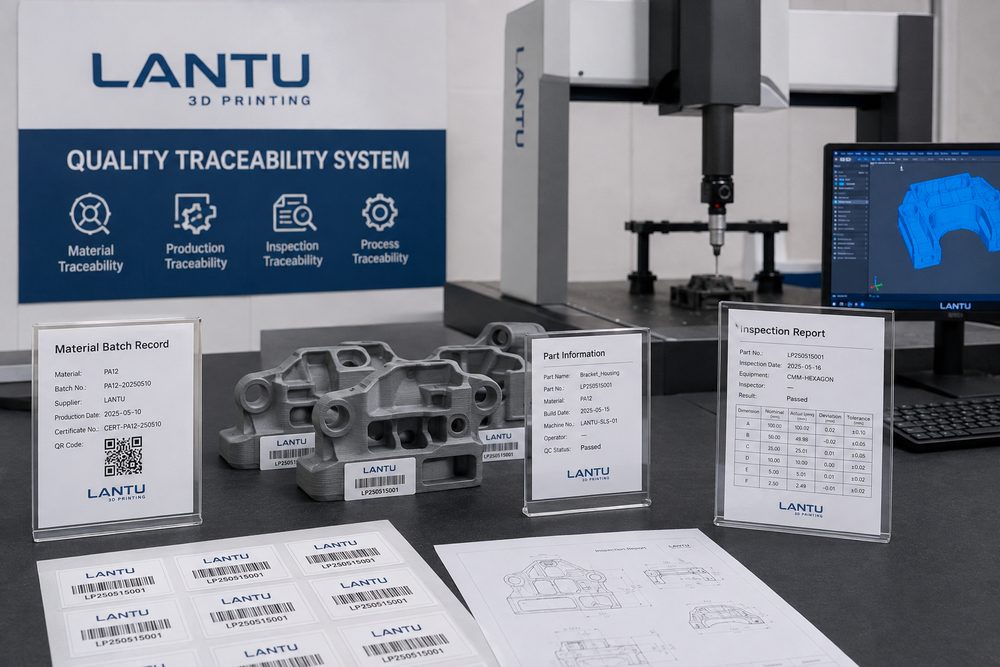
Einleitung: Qualitätsrückverfolgbarkeit ist die Vertrauensbasis für technische Auslieferungen
In der frühen Prototypenphase achten Kunden meist vor allem auf Geschwindigkeit und Optik. Sobald 3D-Druck jedoch für Funktionsprüfungen, Kleinserien oder Endanwendungen eingesetzt wird, wird Qualitätsrückverfolgbarkeit zu einer unverzichtbaren Grundfähigkeit. Kunden möchten nicht nur wissen, ob ein Bauteil fertiggestellt wurde, sondern auch, welches Material verwendet wurde, auf welcher Anlage es gedruckt wurde, welche Parameter eingesetzt wurden, welche Nachbearbeitung erfolgte, wie die Prüfung ausfiel und wie mit Abweichungen umgegangen wurde. Ohne Rückverfolgbarkeit bleiben bei Problemen nur Vermutungen aus Erfahrung, und die Ursache lässt sich nur schwer schnell eingrenzen.
Die Positionierung von lantu3D ist nicht die eines reinen Druckdienstleisters, sondern einer Plattform für Lebenszyklusmanagement und Umsetzung - von der Konstruktionsvorlage bis zur physischen Auslieferung. Der Wert der Qualitätsrückverfolgbarkeit besteht darin, die Beweiskette jedes Bauteils von Datei, Material und Prozess bis zu Prüfung und Logistik zu sichern und so die Auslieferung transparenter sowie die Nacharbeit effizienter zu machen.
1. Rückverfolgungsobjekt: Vom Auftrag bis zum einzelnen Bauteil, nicht nur bis zum Kunden
Qualitätsrückverfolgbarkeit sollte mindestens vier Ebenen abdecken: Auftrag, Modell, Charge und Einzelteil. Auf Auftragsebene werden Kundenanforderungen, Liefertermin, Versionshinweise und Qualitätsvorgaben erfasst. Auf Modellebene werden Dateiversion, Änderungshistorie, kritische Maße und Prozesshinweise dokumentiert. Auf Chargenebene werden Materialcharge, Maschine, Druckzeitpunkt und Nachbearbeitung festgehalten. Auf Einzelteilebene werden Teilnummer, Prüfergebnis, Verpackungsposition und Versandinformationen notiert.
Für Ausstellungsstücke oder einfache Prototypen reicht eine Rückverfolgung bis zur Charge meist aus. Für Funktionsteile, Baugruppen oder hochwertige Komponenten empfiehlt es sich jedoch, jedes einzelne Teil zu nummerieren. Die Nummerierung kann als QR-Code, Etikett oder über die Packliste erfolgen; sie muss nicht direkt auf das Bauteil gedruckt sein. Entscheidend ist, dass sich im Problemfall die übrigen Teile derselben Charge auf identische Risiken überprüfen lassen.
2. Materialdokumentation: Die Chargennummer ist wichtiger als der Materialname
Es reicht nicht, nur „PA12-Nylon“ oder „Photopolymerharz“ zu vermerken. Eine saubere Materialrückverfolgung sollte Lieferant, Chargennummer, Wareneingangsdatum, Öffnungsdatum, Lagerbedingungen und Restbestand enthalten. Bei Pulvern sind außerdem das Verhältnis von Neu- zu Recyclingpulver zu erfassen. Bei Harzen sollten Nutzungsdauer nach dem Öffnen, Filterstatus und Kontaminationsrisiken dokumentiert werden. Metallpulver erfordert eine noch strengere Erfassung von Partikelgrößenbereich, Zusammensetzungsnachweis und Wiederverwendungsanzahl.
Wenn etwa ein per SLS gefertigtes Nylonbauteil spröder wird, lässt sich ohne Chargennummer und Recyclinganteil kaum entscheiden, ob eine zu geringe Wandstärke, eine Abweichung der Drucktemperatur oder gealtertes Pulver die Ursache war. Zeigt die Dokumentation hingegen einen hohen Anteil an Recyclingpulver und eine lange Lagerdauer, kann das Ingenieurteam die Ursachen schnell eingrenzen und die Pulverstrategie für die nächste Charge anpassen.
3. Prozessparameter: Die entscheidenden Variablen für reproduzierbare Ergebnisse
Je nach Verfahren liegt der Fokus der Rückverfolgbarkeit unterschiedlich. Bei SLA sollten Harztyp, Schichtdicke, Belichtung, Ausrichtung, Stützstrategie, Reinigungszeit und Parameter der Nachhärtung dokumentiert werden. Bei SLS sind Pulvercharge, Schichtdicke, Baukammerposition, Vorwärmtemperatur, Abkühlzeit und Entpulverungsmethode relevant. Bei FDM müssen Düsentemperatur, Heizbetttemperatur, Schichthöhe, Infill-Rate, Druckrichtung und Trocknungszustand des Materials erfasst werden. Bei SLM sind Laserleistung, Scan-Geschwindigkeit, Pulverschichtdicke, Schutzgasatmosphäre, Wärmebehandlung und Drahtsäge- bzw. Trennparameter zu dokumentieren.
Die Rückverfolgbarkeit muss nicht jeden internen Maschinenwert vollständig kopieren, aber sie muss die wesentlichen Variablen enthalten, mit denen sich das Ergebnis reproduzieren und erklären lässt. Für wiederkehrende Aufträge mit demselben Modell empfiehlt es sich, ausgereifte Parameter als Prozessvorlage zu hinterlegen und anschließend nur die Abweichungen von dieser Vorlage zu dokumentieren. So sinkt der Dokumentationsaufwand, ohne wertvolle Erfahrung zu verlieren.
4. Nachbearbeitungsrückverfolgung: Viele Qualitätsprobleme entstehen erst nach dem Druck
Qualitätsprobleme im 3D-Druck entstehen nicht nur während des Drucks. Das Entfernen von Stützstrukturen, Entpulvern, Schleifen, Sandstrahlen, Färben, Lackieren, Galvanisieren, Wärmebehandeln und das Einsetzen von Gewindeeinsätzen können Maße, Oberfläche oder Festigkeit verändern. Die Nachbearbeitung sollte deshalb als eigener Qualitätsabschnitt dokumentiert werden - mit Methode, Parametern, Verbrauchsmaterialien, Bearbeitungszeit und Auffälligkeiten.
So kann etwa ein transparentes SLA-Bauteil bei unzureichender Reinigung in der späteren Härtung klebrig werden oder eine milchige Oberfläche entwickeln. Eine instabile Wärmebehandlung bei Metallteilen kann die Spannungsrelaxation beeinflussen. Zu langes Färben von Nylonteilen kann zu leichten Maßänderungen führen. Nachbearbeitung als eigenständigen Qualitätsprozess zu betrachten und nicht als „sonstige Arbeit nach dem Druck“, ist ein wichtiger Schritt zu stabilen Lieferprozessen.
5. Prüfprotokolle: Das Freigabeergebnis in überprüfbare Belege verwandeln
Ein Prüfprotokoll sollte Prüfmerkmale, Werkzeug, Norm, Ergebnis und Bewertung enthalten. Zu den üblichen Werkzeugen zählen Messschieber, Lehrringe, Gewindelehren, Höhenmessgeräte, Koordinatenmessmaschinen, Rauheitsmessgeräte und Montagelehren. Für einfache Strukturteile reichen Angaben zu kritischen Maßen und Sichtprüfungsklassen. Hochpräzise Bauteile sollten mit Messberichten dokumentiert werden. Funktionsteile benötigen zusätzlich Prüfungen zur Montage oder zur Belastbarkeit.
Für kritische Maße empfiehlt es sich, eine Tabelle mit Nennwert, Obergrenze, Untergrenze, Istwert und Bewertung zu führen. Liegt der Zielwert eines Lochdurchmessers beispielsweise bei 6,00 mm und der zulässige Bereich bei 5,90 bis 6,10 mm, dann sollten bei einer Stichprobe von 10 Teilen mit 2 Teilen bei 5,86 mm nicht einfach Freigabe erteilt werden. Stattdessen ist zu prüfen, ob Nachbearbeitung, Neudruck oder eine Information an den Kunden über das Risiko erforderlich ist. Eine beleggestützte Dokumentation macht Qualitätsentscheidungen transparenter.
6. Abweichungsmanagement: Das Rückverfolgbarkeitssystem muss Korrekturmaßnahmen unterstützen
Qualitätsrückverfolgbarkeit dient nicht der nachträglichen Schuldzuweisung, sondern der schnellen Korrektur. Abweichungsberichte sollten Zeitpunkt der Entdeckung, Prozessschritt, betroffene Menge, Sofortmaßnahme, Ursachenanalyse und Präventionsmaßnahme enthalten. Häufige Ursachen lassen sich in Konstruktions-, Material-, Anlagen-, Parameter-, Nachbearbeitungs- und Logistikprobleme einteilen. Für jede Ursache sollte es passende Korrekturmaßnahmen geben.
Wenn ein Kunde beispielsweise meldet, dass ein Bauteil zu stramm montiert, zeigt die Rückverfolgung vielleicht, dass die Lochdurchmesser der Charge generell zu klein waren und die Druckausrichtung deutliche Stützspuren im Inneren des Lochs erzeugt hat. Die Korrektur kann dann aus einer Lochkompensation, einer geänderten Ausrichtung, einem zusätzlichen Nachbohren oder einer aktualisierten Konstruktionsrichtlinie bestehen. Würde man nur Ersatzteile liefern, ohne die Regel zu aktualisieren, könnte derselbe Fehler in der nächsten Charge erneut auftreten.
7. Liefernachweise: Verpackung und Logistik gehören ebenfalls zum Qualitätskreislauf
Die Auslieferungsrückverfolgbarkeit sollte Verpackungsart, Stückliste, Fotos, Sendungsnummer und Versandzeit erfassen. Bei leicht verformbaren, kratzempfindlichen oder oberflächenkritischen Bauteilen sind außerdem Polstermaterial, Trennart und Orientierungshinweise zu dokumentieren. Bei Transportschäden hängt die Frage der Verantwortlichkeit oft von Fotos vor dem Versand und von Verpackungsbelegen ab.
Gerade bei Kleinserien sind Nachweise zur Vollständigkeit besonders wichtig. Es empfiehlt sich, vor dem Verpacken nach Teilnummer oder Palettenposition zu fotografieren und auf dem Lieferschein Menge, Version und besondere Hinweise zu vermerken. Findet der Kunde nach der Annahme fehlende oder vertauschte Teile, kann er die Dokumentation schnell abgleichen, ohne das gesamte Projekt neu zählen zu müssen.
Fazit
Ein Qualitätsrückverfolgbarkeitssystem für 3D-Druck sollte Auftrag, Modell, Material, Prozess, Nachbearbeitung, Prüfung, Abweichungen und Liefernachweise abdecken. Ziel ist nicht ein höherer Papieraufwand, sondern jede Lieferung mit Belegen zu versehen, jedes Problem lokalisierbar zu machen und aus jeder Auswertung konkrete Verbesserungen abzuleiten. lantu3D unterstützt Kunden mit seinen Fähigkeiten im Lebenszyklusmanagement dabei, einzelne Fertigungsschritte in ein rückverfolgbares, wiederverwendbares und kontinuierlich optimierbares technisches Auslieferungssystem zu überführen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.