
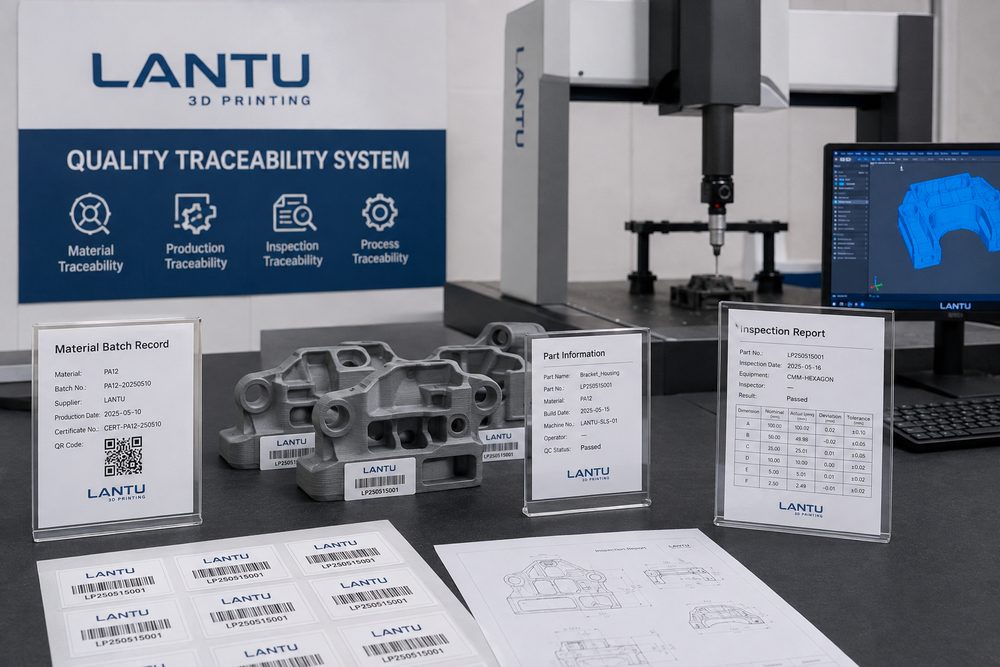
Giới thiệu: Truy xuất chất lượng là nền tảng của niềm tin trong bàn giao kỹ thuật
Ở giai đoạn tạo mẫu ban đầu, khách hàng thường quan tâm nhiều hơn đến tốc độ và ngoại hình; nhưng khi in 3D bước vào xác minh chức năng, sản xuất lô nhỏ hoặc bàn giao cho sản phẩm cuối, truy xuất chất lượng trở thành năng lực nền tảng không thể thiếu. Khách hàng không chỉ muốn biết chi tiết đã hoàn thành hay chưa, mà còn muốn biết đã dùng vật liệu gì, máy nào in, áp dụng thông số nào, trải qua những bước hậu xử lý nào, kết quả kiểm tra ra sao và các bất thường được xử lý như thế nào. Không có hồ sơ truy xuất, khi sự cố xảy ra chỉ có thể dựa vào phán đoán kinh nghiệm, rất khó xác định nguyên nhân nhanh chóng.
Định vị của Blueprint3D không chỉ là một nhà máy in đơn thuần, mà là một nền tảng thực hiện và quản lý vòng đời từ bản vẽ thiết kế đến bàn giao thực tế. Giá trị của truy xuất chất lượng là lưu lại chuỗi bằng chứng từ file, vật liệu, quy trình, kiểm tra cho đến logistics của từng chi tiết, giúp việc bàn giao minh bạch hơn và việc tổng kết, cải tiến hiệu quả hơn.
1. Đối tượng truy xuất: Truy xuất từ đơn hàng đến từng chi tiết, không chỉ đến khách hàng
Truy xuất chất lượng tối thiểu nên bao phủ bốn cấp độ: đơn hàng, mô hình, lô và từng chi tiết. Cấp đơn hàng ghi nhận nhu cầu khách hàng, ngày giao, mô tả phiên bản và yêu cầu chất lượng; cấp mô hình ghi nhận phiên bản file, lịch sử sửa đổi, kích thước quan trọng và ghi chú quy trình; cấp lô ghi nhận mã lô vật liệu, thiết bị, thời gian in và hậu xử lý; cấp từng chi tiết ghi nhận mã số, kết quả kiểm tra, vị trí đóng gói và thông tin giao hàng.
Với mẫu trưng bày hoặc nguyên mẫu thông thường, truy xuất đến cấp lô thường đã đủ; với chi tiết chức năng, chi tiết lắp ráp hoặc chi tiết giá trị cao, nên gán mã cho từng chi tiết. Mã có thể ở dạng Mã QR, nhãn hoặc phiếu đóng gói, không nhất thiết phải khắc trực tiếp lên bề mặt chi tiết. Điều quan trọng là khi có vấn đề, có thể truy ngược xem các chi tiết khác trong cùng lô có cùng rủi ro hay không.
2. Hồ sơ vật liệu: Mã lô quan trọng hơn tên vật liệu
Chỉ ghi “PA12 nylon” hoặc “nhựa quang cứng” là chưa đủ. Truy xuất vật liệu cần bao gồm nhà cung cấp, mã lô, ngày nhập kho, ngày mở bao, điều kiện lưu trữ và trạng thái còn lại. Với vật liệu bột còn phải ghi tỷ lệ bột mới và bột hồi lưu; với vật liệu nhựa cần ghi thời gian sử dụng sau khi mở, tình trạng lọc và nguy cơ nhiễm bẩn. Bột kim loại thì cần ghi chặt chẽ hơn về dải kích thước hạt, chứng nhận thành phần và số lần tái sử dụng.
Ví dụ, nếu chi tiết nylon SLS xuất hiện độ giòn tăng lên, mà không có dữ liệu về mã lô bột và tỷ lệ bột hồi lưu, rất khó xác định nguyên nhân là do thành dày thiết kế chưa đủ, nhiệt độ in lệch hay do bột đã lão hóa. Nếu hồ sơ cho thấy tỷ lệ bột hồi lưu của lô đó khá cao và thời gian lưu trữ cũng dài, đội ngũ kỹ thuật có thể nhanh chóng thu hẹp phạm vi nguyên nhân và điều chỉnh chiến lược bột cho lô tiếp theo.
3. Thông số quy trình: Ghi lại các biến số then chốt có thể tái lập kết quả
Điểm nhấn truy xuất của từng công nghệ là khác nhau. Với SLA, cần ghi loại nhựa, độ dày lớp, thiết lập chiếu sáng, hướng đặt, chiến lược support, thời gian rửa và thông số đóng rắn lần hai; với SLS, cần ghi mã lô bột, độ dày lớp, vị trí trong buồng tạo hình, nhiệt độ tiền gia nhiệt, thời gian làm nguội và phương pháp làm sạch bột; với FDM, cần ghi nhiệt độ nozzle, nhiệt độ bàn nhiệt, chiều cao lớp, tỷ lệ lấp đầy, hướng in và trạng thái sấy khô vật liệu; với SLM, cần ghi công suất laser, tốc độ quét, độ dày rải bột, môi trường khí bảo vệ, xử lý nhiệt và thông số cắt dây.
Hồ sơ truy xuất không cần sao chép toàn bộ mọi tham số nội bộ của máy, nhưng phải giữ lại các biến số then chốt đủ để tái lập và giải thích kết quả. Với đơn hàng lặp lại cùng một model, nên đúc kết thông số trưởng thành thành một mẫu quy trình, sau đó chỉ ghi nhận các hạng mục khác biệt so với mẫu. Cách này vừa giảm gánh nặng ghi chép, vừa tránh thất thoát kinh nghiệm quan trọng.
4. Truy xuất hậu xử lý: Nhiều vấn đề chất lượng phát sinh sau khi in xong
Các vấn đề chất lượng của in 3D không phải đều xuất phát từ quá trình in. Gỡ support, làm sạch bột, chà nhám, phun cát, nhuộm màu, sơn phủ, mạ điện, xử lý nhiệt và lắp chi tiết cấy ghép đều có thể làm thay đổi kích thước, bề mặt hoặc độ bền. Truy xuất hậu xử lý nên ghi phương pháp thao tác, thông số then chốt, vật tư tiêu hao sử dụng, thời gian xử lý và các tình huống bất thường.
Ví dụ, nếu chi tiết SLA trong suốt được rửa chưa đủ, trong quá trình đóng rắn tiếp theo bề mặt có thể bị dính hoặc mờ sương; nếu đường cong xử lý nhiệt của chi tiết kim loại không ổn định, ứng suất dư có thể không được giải phóng đúng; nếu thời gian nhuộm nylon quá lâu, kích thước có thể thay đổi nhẹ. Xem hậu xử lý như một công đoạn chất lượng độc lập, thay vì chỉ là “việc phụ sau khi in”, là một bước quan trọng để xây dựng năng lực bàn giao ổn định.
5. Hồ sơ kiểm tra: Biến kết luận đạt thành bằng chứng có thể kiểm chứng
Hồ sơ kiểm tra nên bao gồm hạng mục kiểm, dụng cụ, tiêu chuẩn, kết quả và phán định. Các dụng cụ thường dùng gồm thước cặp, dưỡng chốt, dưỡng ren, thước đo cao, máy đo tọa độ 3 chiều, máy đo độ nhám bề mặt và đồ gá lắp ráp. Chi tiết kết cấu thông thường có thể ghi kích thước quan trọng và cấp độ ngoại quan; chi tiết độ chính xác cao nên lưu báo cáo đo lường; chi tiết chức năng còn cần ghi kết quả lắp ráp hoặc thử tải.
Nên thiết lập bảng cho các kích thước quan trọng gồm “giá trị danh nghĩa, giới hạn trên, giới hạn dưới, giá trị thực đo, kết luận”. Nếu đường kính lỗ mục tiêu là 6,00mm, phạm vi cho phép là 5,90-6,10mm, mà trong 10 chi tiết kiểm tra ngẫu nhiên có 2 chi tiết đạt 5,86mm, thì không nên chỉ đơn giản xuất xưởng, mà phải đánh giá có cần gia công bổ sung, in lại hay thông báo rủi ro cho khách hàng hay không. Hồ sơ hóa bằng chứng giúp quyết định chất lượng minh bạch hơn.
6. Xử lý bất thường: Hệ thống truy xuất phải hỗ trợ biện pháp khắc phục
Truy xuất chất lượng không nhằm mục đích truy trách nhiệm sau sự cố, mà để khắc phục nhanh. Hồ sơ bất thường nên bao gồm thời điểm phát hiện, công đoạn phát hiện, số lượng bị ảnh hưởng, cách xử lý tạm thời, phân tích nguyên nhân và biện pháp phòng ngừa. Nguyên nhân thường gặp có thể chia thành vấn đề thiết kế, vật liệu, thiết bị, thông số, hậu xử lý và logistics. Mỗi nhóm nguyên nhân cần có hành động khắc phục tương ứng.
Ví dụ, khách hàng phàn nàn chi tiết lắp quá chặt; sau khi truy xuất phát hiện đường kính lỗ của cùng lô đều nhỏ hơn bình thường và hướng in khiến vết support bên trong lỗ rất rõ. Biện pháp khắc phục có thể là điều chỉnh bù đường kính lỗ, thay đổi hướng đặt, bổ sung công đoạn khoan sau in hoặc cập nhật hướng dẫn thiết kế. Nếu chỉ gửi bù chi tiết mà không cập nhật quy tắc, lô sau vẫn có thể lặp lại lỗi.
7. Bằng chứng bàn giao: Đóng gói và logistics cũng thuộc vòng lặp chất lượng
Truy xuất bàn giao nên ghi phương thức đóng gói, danh sách số lượng, ảnh chụp, mã vận đơn và thời gian xuất hàng. Với các chi tiết dễ biến dạng, dễ trầy xước hoặc có yêu cầu bề mặt cao, cần ghi lại vật liệu đệm, cách ngăn cách và dấu chỉ hướng. Việc xác định trách nhiệm khi hàng hóa bị hư hỏng trong vận chuyển thường phụ thuộc vào ảnh chụp trước khi gửi và bằng chứng đóng gói.
Đơn hàng số lượng nhỏ đặc biệt cần chứng cứ kiểm đếm. Nên chụp ảnh trước khi đóng gói theo từng mã chi tiết hoặc vị trí khay, đồng thời ghi rõ số lượng, phiên bản và các lưu ý đặc biệt trong phiếu đóng thùng. Nếu sau khi nhận hàng khách phát hiện thiếu chi tiết hoặc lẫn chi tiết, có thể đối chiếu nhanh bằng hồ sơ, thay vì phải kiểm kê lại toàn bộ dự án.
Kết luận
Hệ thống truy xuất chất lượng cho in 3D nên bao phủ đơn hàng, mô hình, vật liệu, quy trình, hậu xử lý, kiểm tra, bất thường và bằng chứng bàn giao. Mục tiêu của nó không phải là tăng gánh nặng giấy tờ, mà là để mỗi lần bàn giao đều có bằng chứng, mỗi vấn đề đều có thể xác định, và mỗi lần tổng kết đều tạo ra cải tiến. Thông qua năng lực quản lý vòng đời, Blueprint3D giúp khách hàng biến các thao tác sản xuất rời rạc thành một hệ thống bàn giao kỹ thuật có thể truy xuất, có thể tái sử dụng và liên tục tối ưu.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.