
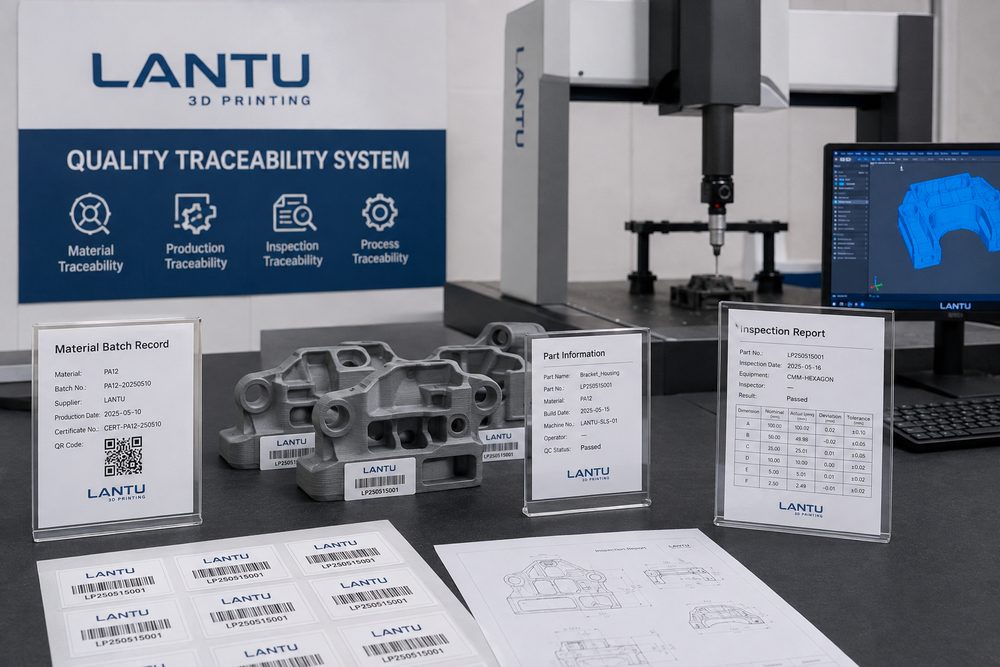
Introdução: a rastreabilidade da qualidade é a base da confiança na entrega de engenharia
Na fase inicial de prototipagem, os clientes costumam se preocupar mais com velocidade e aparência; porém, quando a impressão 3D entra em validação funcional, produção em pequena escala ou entrega final, a rastreabilidade da qualidade passa a ser uma capacidade essencial. O cliente não quer apenas saber se a peça ficou pronta, mas também que material foi usado, em qual máquina foi impressa, quais parâmetros foram aplicados, quais etapas de pós-processamento foram executadas, quais foram os resultados da inspeção e como eventuais anomalias foram tratadas. Sem registros de rastreabilidade, quando surge um problema, resta apenas recorrer a suposições baseadas em experiência, o que dificulta localizar a causa com rapidez.
A proposta da Blueprint3D não é apenas operar uma fábrica de impressão, mas oferecer uma plataforma de gestão e implementação do ciclo de vida, do projeto digital à entrega física. O valor da rastreabilidade da qualidade é preservar a cadeia de evidências de cada peça — do arquivo ao material, do processo à inspeção e à logística — tornando a entrega mais transparente e a análise pós-entrega mais eficiente.
1. O que rastrear: do pedido à peça, e não apenas ao cliente
A rastreabilidade da qualidade deve cobrir, no mínimo, quatro níveis: pedido, modelo, lote e peça individual. No nível do pedido, registram-se as necessidades do cliente, a data de entrega, a versão do arquivo e os requisitos de qualidade; no nível do modelo, registram-se a versão do arquivo, o histórico de revisões, as dimensões críticas e as observações de processo; no nível do lote, registram-se o lote de material, a máquina, o horário de impressão e o pós-processamento; e, no nível da peça individual, registram-se o código, o resultado da inspeção, a posição na embalagem e as informações de envio.
Para peças de demonstração ou protótipos comuns, rastrear até o nível do lote costuma ser suficiente; para peças funcionais, conjuntos montados ou componentes de alto valor, é recomendável atribuir um código individual. Esse código pode ser um Código QR, etiqueta ou referência na lista de embalagem; não é obrigatório gravá-lo diretamente na superfície da peça. O importante é que, se surgir um problema, seja possível verificar se outras peças do mesmo lote apresentam o mesmo risco.
2. Registro de materiais: o número do lote é mais importante do que o nome do material
Registrar apenas “nylon PA12” ou “resina fotossensível” não é suficiente. A rastreabilidade do material deve incluir fornecedor, número do lote, data de entrada, data de abertura, condições de armazenamento e estado do saldo. Para materiais em pó, também é necessário registrar a proporção entre pó novo e pó reciclado; para resinas, o período de uso após abertura, a filtragem e o risco de contaminação; e, para pós metálicos, exigem-se registros ainda mais rigorosos de faixa de granulometria, certificado de composição e número de reutilizações.
Por exemplo, se uma peça de nylon SLS apresentar aumento de fragilidade, sem o número do lote do pó e o registro da proporção de reciclagem, fica difícil determinar se a causa foi espessura de parede insuficiente, desvio de temperatura de impressão ou envelhecimento do pó. Se os registros mostrarem que o lote tinha alta proporção de pó reciclado e tempo de armazenamento prolongado, a equipe de engenharia poderá restringir rapidamente a origem do problema e ajustar a estratégia do pó na próxima produção.
3. Parâmetros de processo: registre as variáveis-chave que permitem reproduzir o resultado
O foco da rastreabilidade muda conforme o processo. Em SLA, devem ser registrados o tipo de resina, a espessura de camada, as configurações de exposição, a orientação da peça, a estratégia de suportes, o tempo de lavagem e os parâmetros de cura secundária; em SLS, o lote do pó, a espessura da camada, a posição no volume de construção, a temperatura de pré-aquecimento, o tempo de resfriamento e o método de limpeza do pó; em FDM, a temperatura do bico, a temperatura da mesa, a altura de camada, a taxa de preenchimento, a direção de impressão e o estado de secagem do material; e, em SLM, a potência do laser, a velocidade de varredura, a espessura da camada de pó, a atmosfera de proteção, o tratamento térmico e os parâmetros de corte por fio.
Os registros de rastreabilidade não precisam copiar todos os parâmetros internos da máquina, mas devem manter as variáveis-chave suficientes para reproduzir e explicar o resultado. Para pedidos repetidos do mesmo modelo, é recomendável consolidar parâmetros maduros em um шаблон de processo e, nas execuções seguintes, registrar apenas as diferenças em relação a esse modelo. Assim, reduz-se a carga de documentação sem perder conhecimento crítico.
4. Rastreabilidade do pós-processamento: muitos problemas de qualidade surgem depois da impressão
Os problemas de qualidade em impressão 3D nem sempre vêm da etapa de impressão. Remoção de suportes, limpeza de pó, lixamento, jateamento, tingimento, pintura, galvanização, tratamento térmico e inserção de componentes podem alterar dimensões, superfície ou resistência. A rastreabilidade do pós-processamento deve registrar o método de operação, os parâmetros críticos, os consumíveis utilizados, o tempo de tratamento e quaisquer anomalias.
Por exemplo, se uma peça SLA transparente não for bem lavada, pode apresentar superfície pegajosa ou esbranquiçada durante a cura posterior; se a curva de tratamento térmico de uma peça metálica for instável, isso pode afetar a liberação de tensões residuais; e um tempo excessivo de tingimento em nylon pode causar pequenas alterações dimensionais. Tratar o pós-processamento como uma etapa independente de qualidade, e não como um “item secundário após a impressão”, é um passo importante para construir uma capacidade de entrega estável.
5. Registros de inspeção: transformar a aprovação em evidência verificável
Os registros de inspeção devem incluir o item inspecionado, a ferramenta utilizada, o padrão de referência, o resultado e a conclusão. Entre as ferramentas mais comuns estão paquímetro, calibres passa/não passa, medidor de roscas, altímetro, máquina de medição por coordenadas, rugosímetro e gabaritos de montagem. Peças estruturais simples podem registrar dimensões críticas e nível de aparência; peças de alta precisão devem preservar relatórios de medição; e peças funcionais devem registrar também testes de montagem ou carga.
É recomendável criar uma tabela para dimensões críticas com “valor nominal, limite superior, limite inferior, valor medido e decisão”. Se o diâmetro-alvo de um furo for 6,00 mm, com faixa permitida de 5,90 a 6,10 mm, e a inspeção por amostragem de 10 peças mostrar 2 peças com 5,86 mm, não se deve liberar o lote de forma simplista; é preciso avaliar se haverá usinagem posterior, reimpressão ou aviso de risco ao cliente. Registros baseados em evidências tornam a decisão de qualidade mais transparente.
6. Tratamento de anomalias: o sistema de rastreabilidade precisa apoiar ações corretivas
A rastreabilidade da qualidade não existe para atribuir culpa depois do fato, mas para corrigir rapidamente. O registro de anomalias deve incluir o momento em que foram detectadas, a etapa em que ocorreram, a quantidade afetada, a contenção temporária, a análise de causa e as medidas preventivas. As causas mais comuns podem ser divididas em problemas de projeto, de material, de equipamento, de parâmetros, de pós-processamento e de logística. Cada categoria deve ter sua ação corretiva correspondente.
Por exemplo, se o cliente reclamar que uma peça ficou muito apertada na montagem, a rastreabilidade pode mostrar que os furos do mesmo lote estavam consistentemente menores e que a orientação de impressão gerou marcas de suporte dentro do furo. As ações corretivas podem incluir ajuste da compensação de furo, alteração da orientação de construção, adição de uma etapa de furação posterior ou atualização do guia de projeto. Se a empresa apenas reenviar a peça sem atualizar a regra, o mesmo erro poderá se repetir no próximo lote.
7. Evidências de entrega: embalagem e logística também fazem parte do ciclo fechado da qualidade
A rastreabilidade da entrega deve registrar o método de embalagem, a lista de quantidades, fotos, número de rastreamento e horário de expedição. Para peças fáceis de deformar, riscar ou com exigência elevada de acabamento superficial, é necessário registrar materiais de amortecimento, forma de separação e identificação de orientação. A responsabilidade por danos no transporte geralmente depende de fotos tiradas antes do envio e das evidências de embalagem.
Pedidos de pequena escala exigem, em especial, evidência de conferência. Antes da embalagem, recomenda-se fotografar as peças por código ou pela posição no suporte/palete e indicar no packing list a quantidade, a versão e observações especiais. Se, após o recebimento, o cliente detectar falta de itens ou peças trocadas, os registros permitem uma conferência rápida, sem precisar revisar todo o projeto novamente.
Conclusão
Um sistema de rastreabilidade da qualidade em impressão 3D deve cobrir pedido, modelo, material, processo, pós-processamento, inspeção, anomalias e evidências de entrega. O objetivo não é aumentar a burocracia, mas garantir que cada entrega tenha evidências, que cada problema possa ser localizado e que cada análise posterior gere melhoria contínua. Por meio da gestão do ciclo de vida, a Blueprint3D ajuda os clientes a transformar ações de fabricação pontuais em um sistema de entrega de engenharia rastreável, reutilizável e continuamente otimizado.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.