
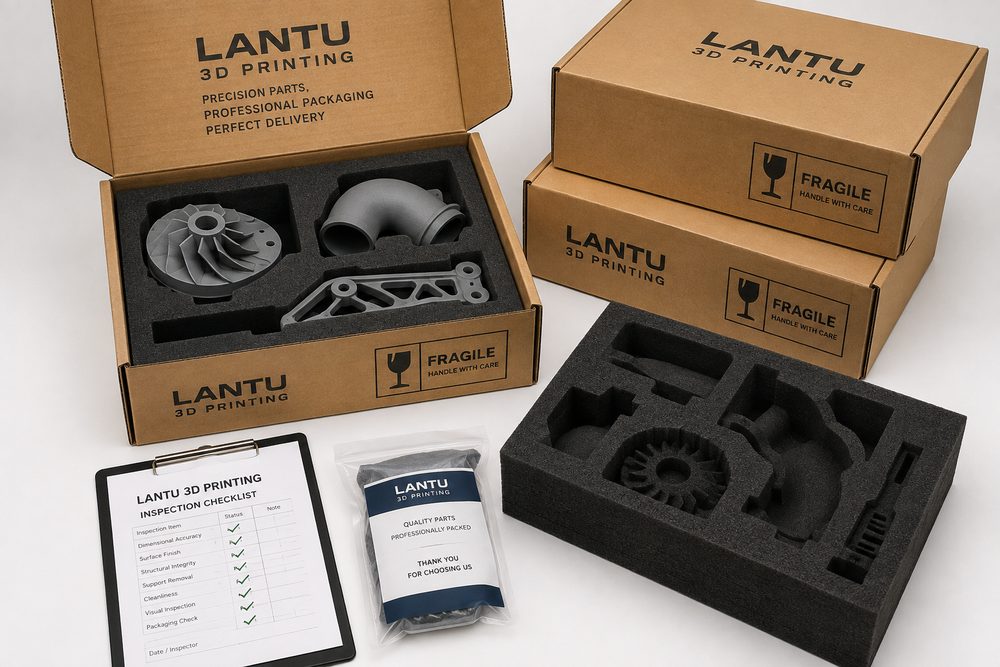
บทนำ: ทำไมการส่งมอบงานพิมพ์ 3 มิติไม่ควรดูแค่อัตราความสำเร็จในการพิมพ์
ในโครงการพิมพ์ 3 มิติ หลายทีมมักทุ่มความสนใจไปที่ความแม่นยำของชิ้นงาน ประสิทธิภาพของวัสดุ และผลลัพธ์ของการตกแต่งหลังพิมพ์ แต่กลับประเมินต่ำเกินไปว่าบรรจุภัณฑ์และการขนส่งส่งผลต่อการตรวจรับงานขั้นสุดท้ายอย่างไร ชิ้นงานเรซินที่มีความหนาผนัง 1.2 มม. อาจผ่านเกณฑ์ขนาดและมีผิวพ่นสีสมบูรณ์เมื่อออกจากเครื่องพิมพ์ แต่หากระหว่างขนส่งถูกกดทับหรือเสียดสี เมื่อถึงปลายทางก็อาจเกิดสีหลุดตามมุม ชิ้นล็อกหัก หรือผิวอ้างอิงเป็นรอยได้ สำหรับโครงการที่ Blueprint3D ให้บริการ เช่น งานยืนยันการออกแบบ งานผลิตต้นแบบล็อตเล็ก และโมเดลสำหรับการนำเสนอ บรรจุภัณฑ์ไม่ใช่งานธุรการ แต่เป็นส่วนหนึ่งของห่วงโซ่การส่งมอบเชิงวิศวกรรม
เป้าหมายหลักของการจัดการบรรจุภัณฑ์และการขนส่งไม่ใช่เพียง “ห่อให้หนาขึ้น” แต่คือการหาจุดสมดุลระหว่างต้นทุน ปริมาตร ระยะเวลาส่งมอบ และความสามารถในการปกป้อง การห่อที่เกินจำเป็นจะเพิ่มค่าขนส่ง เวลาในการแกะกล่อง และแรงกดดันด้านสิ่งแวดล้อม ขณะที่การป้องกันไม่เพียงพอจะนำไปสู่การแก้ไขงานใหม่ การส่งซ้ำ และการร้องเรียนจากลูกค้า แนวทางที่มีประสิทธิภาพคือกำหนดกฎแบบแบ่งระดับตามความเสี่ยงของชิ้นส่วน โดยพิจารณาร่วมกันจากความแข็งแรงโครงสร้าง ระดับผิว ความคลาดเคลื่อนขนาด ความเปราะของวัสดุ ปริมาณงาน และสถานการณ์การใช้งานของลูกค้า
1. สร้างการแบ่งระดับบรรจุภัณฑ์ตามความเสี่ยงของชิ้นส่วน
กลุ่มแรกคือชิ้นส่วนความเสี่ยงต่ำ เช่น ชิ้นส่วนไนลอน PA12 ที่พิมพ์ด้วย SLS, ขายึดประกอบที่มีความหนาผนังมากกว่า 2.5 มม. หรือจิ๊กฟิกซ์เจอร์ที่ไม่ต้องการผิวเงาสูง ชิ้นส่วนประเภทนี้โดยทั่วไปทนแรงกระแทกได้ดี จึงเหมาะกับการบรรจุแบบแยกถุง วัสดุป้องกันฝุ่น และกล่องกระดาษมาตรฐาน อย่างไรก็ตาม ผิวของชิ้นไนลอนอาจมีลักษณะคล้ายผงเล็กน้อย หากบรรจุปะปนกับชิ้นงานพ่นสีสีเข้มอาจทำให้เกิดการปนเปื้อนบนผิวได้ ดังนั้นจึงยังควรแยกโซนตามวัสดุ
กลุ่มที่สองคือชิ้นส่วนฟังก์ชันความเสี่ยงปานกลาง เช่น ชิ้นงานที่มีเสาเกลียว ตัวล็อกผนังบาง คานยื่น หรือมีบริเวณที่ผ่านการแมชชีนบางส่วน ชิ้นส่วนเหล่านี้ควรใช้การแบ่งช่องรายชิ้น โฟม EPE ที่เจาะร่อง หรือกระดาษรังผึ้งสำหรับกำหนดตำแหน่ง โดยต้องหลีกเลี่ยงการให้ผิวสำคัญสัมผัสกับกล่องกระดาษแข็งโดยตรง สำหรับผิวประกบและผิวซีล สามารถเพิ่มฟิล์มลอกออกได้หรือแผ่นรองนุ่ม ๆ ได้ เมื่อจัดการคำสั่งซื้อประเภทนี้ Blueprint3D มักทำการประเมิน “ท่าทางการขนส่ง” ก่อนบรรจุ เพื่อยืนยันว่าทิศทางแรงจะไม่ไปกระจุกที่ชิ้นล็อก มุมแหลม หรือเสาที่ยาวและบาง
กลุ่มที่สามคือชิ้นงานภายนอกและชิ้นงานเรซินใสที่มีความเสี่ยงสูง รวมถึงโมเดลพ่นสี ชิ้นตัวอย่างโชว์ เคสใส และชิ้นส่วนผนังบางที่มีรูปทรงโค้งซับซ้อน ชิ้นงานประเภทนี้นอกจากต้องทนแรงกระแทกแล้ว ยังต้องควบคุมการเสียดสี ฝุ่น ความชื้น อุณหภูมิ และแสงด้วย แนะนำให้ห่อด้วยผ้าไม่ทอหรือฟิล์มนุ่ม แล้วใช้โฟมสั่งทำพิเศษล็อกตำแหน่งด้านนอก ชิ้นงานใสไม่ควรติดเทปกาวโดยตรงเพื่อป้องกันคราบกาวตกค้าง สำหรับชิ้นส่วนที่มีมูลค่าสูงหรือใช้เวลาผลิตนาน ควรถ่ายรูปตอนบรรจุและบันทึกชั้นของบรรจุภัณฑ์ไว้ด้วย
2. การออกแบบบรรจุภัณฑ์ต้องสอดคล้องกับลักษณะเฉพาะของกระบวนการพิมพ์ 3 มิติ
ความเสี่ยงด้านการขนส่งแตกต่างกันไปตามแต่ละเทคโนโลยี ชิ้นงาน SLA แบบโฟโตโพลีเมอร์มีรายละเอียดคมชัด แต่ความเหนียวของวัสดุบางชนิดค่อนข้างจำกัด เสาเล็ก ขอบบาง และมุมแหลมจึงเสียหายได้ง่ายขึ้นเมื่อเกิดแรงกระแทกจากการตก ชิ้นงาน SLS ไนลอนมีความเหนียวดีกว่า แต่ชิ้นงานที่ยังไม่ได้ย้อมสีหรือมีสีอ่อนจะดูดฝุ่นได้ง่าย จึงต้องเน้นการป้องกันคราบ ส่วนชิ้นงานโลหะ SLM มีความแข็งแรงสูง แต่ขอบที่คมอาจไปขูดชิ้นงานอื่นหรือวัสดุบรรจุภัณฑ์ได้ จึงต้องป้องกันด้วยการลบมุมและแยกบรรจุ ขณะที่ชิ้นงาน FDM ขนาดใหญ่มีลายชั้นที่ชัดเจน หากรับแรงดัดตามแนวชั้นจะมีความเสี่ยงของการแยกชั้นในจุดเฉพาะเพิ่มขึ้น
วิศวกรรมบรรจุภัณฑ์ควรเข้าไปร่วมตั้งแต่ขั้นตอน CAD หากชิ้นส่วนจำเป็นต้องขนส่งระยะไกล สามารถเพิ่มครีบเสริมแรงชั่วคราว สะพานพยุงระหว่างขนส่ง หรือเฟรมป้องกันแบบถอดออกได้ในบริเวณที่ไม่กระทบการใช้งาน จากนั้นให้ลูกค้าหรือผู้ให้บริการถอดออกเมื่อสินค้าถึงมือ สำหรับเปลือกบาง แนะนำให้ออกแบบบล็อกพยุงชั่วคราวภายในโมเดลเพื่อลดการเสียรูปของตัวชิ้นงานระหว่างขนส่ง สำหรับชุดต้นแบบที่ประกอบหลายชิ้น ควรยึดชิ้นส่วนที่เคลื่อนไหวให้อยู่ตำแหน่งกลางเพื่อลดการสึกหรอของเพลาหรือพินจากแรงสั่นสะเทือน
3. การทดสอบการขนส่ง: ลดความเสี่ยงระดับล็อตด้วยต้นทุนที่ต่ำ
เมื่อคำสั่งซื้อมีจำนวนเกิน 20 ชิ้น มูลค่าต่อชิ้นสูง หรือปลายทางอยู่ไกล ควรทำการทดสอบการขนส่งแบบย่อ วิธีที่ใช้กันทั่วไปได้แก่ การทดสอบตกจากมุม 30 ซม. การจำลองแรงสั่นสะเทือนแนวนอน การทดสอบน้ำหนักกดทับบนกล่อง และการตรวจซ้ำหลังแกะกล่อง ไม่ใช่ทุกโครงการจำเป็นต้องใช้การทดสอบระดับห้องปฏิบัติการแบบ ISTA แต่ควรมีการยืนยันภายในอย่างน้อยว่าบรรจุภัณฑ์จะไม่ล้มเหลวระหว่างการคัดแยกพัสดุแบบปกติ
ระหว่างการทดสอบควรบันทึกตัวชี้วัด 3 รายการ ได้แก่ ชิ้นงานเสียหายหรือไม่ ผิวเกิดรอยหรือไม่ และตำแหน่งยึดหลวมจนขยับหรือไม่ หากพบว่าชิ้นงานขยับในกล่องอย่างชัดเจน ควรเพิ่มโครงจำกัดตำแหน่งแทนที่จะเพิ่มวัสดุเติมเพียงอย่างเดียว วัสดุเติมช่วยกันกระแทกได้ แต่ไม่สามารถทดแทนการล็อกตำแหน่งได้ สำหรับการส่งมอบล็อตเล็ก แนะนำให้ทดลองบรรจุและทดลองขนส่ง 1-3 ชิ้นก่อน แล้วจึงนำผลไปใช้กับทั้งล็อต
4. ฉลาก รายการบรรจุ และการตรวจสอบย้อนกลับช่วยให้การตรวจรับเมื่อถึงปลายทางมีประสิทธิภาพขึ้น
บรรจุภัณฑ์และการขนส่งไม่เพียงต้องปกป้องชิ้นงาน แต่ยังต้องช่วยให้ลูกค้าตรวจสอบรายการส่งมอบได้อย่างรวดเร็วด้วย กล่องนอกแต่ละใบควรมีหมายเลขโครงการ จำนวนชิ้น ข้อควรระวังเรื่องความเปราะ ทิศทางการเปิดกล่อง และข้อมูลผู้ติดต่อ ส่วนบรรจุภัณฑ์ภายในควรสอดคล้องกับรายการบรรจุเพื่อหลีกเลี่ยงการที่ลูกค้าต้องไล่เช็กทีละชิ้นกับไฟล์โมเดล สำหรับชิ้นส่วนในโครงการเดียวกันที่มีรูปร่างคล้ายกันแต่ขนาดต่างกัน แนะนำให้ใช้ฉลาก คิวอาร์โค้ด หรือหมายเลขลำดับที่เชื่อมโยงกับวัสดุ กระบวนการผลิต การตกแต่งหลังพิมพ์ และบันทึกการตรวจสอบคุณภาพ
Blueprint3D ให้ความสำคัญกับการบริหารตั้งแต่แบบไปจนถึงการส่งมอบจริง ดังนั้นฉลากบนบรรจุภัณฑ์ควรเชื่อมกับข้อมูลการผลิตได้ เมื่อลูกค้าได้รับชิ้นงาน จะสามารถย้อนกลับไปดูล็อตการพิมพ์ วิธีการตกแต่งหลังพิมพ์ และบันทึก QC ได้ หากเกิดความเสียหายระหว่างขนส่ง ก็จะวิเคราะห์ได้อย่างรวดเร็วว่าปัญหาเกิดจากการออกแบบบรรจุภัณฑ์ ขั้นตอนของผู้ขนส่ง หรือโครงสร้างชิ้นงานเอง โดยไม่ต้องพึ่งการสื่อสารที่กระจัดกระจาย
5. การควบคุมต้นทุน: ความสามารถในการป้องกันไม่ได้หมายความว่ายิ่งสูงยิ่งดี
ต้นทุนของบรรจุภัณฑ์โดยทั่วไปประกอบด้วยค่าวัสดุ ค่าแรง ค่าปริมาตรน้ำหนัก และเวลาในการจัดการ สำหรับตัวอย่างชิ้นเดียว โฟมสั่งทำพิเศษอาจเหมาะสม แต่สำหรับชิ้นไนลอนความเสี่ยงต่ำ 100 ชิ้น การสั่งทำมากเกินจำเป็นอาจทำให้ต้นทุนบรรจุภัณฑ์สูงกว่าระดับที่ควรจะเป็น แนะนำให้ควบคุมต้นทุนบรรจุภัณฑ์ให้อยู่ในช่วง 2%-8% ของมูลค่าคำสั่งซื้อ ส่วนชิ้นงานโชว์ที่มีมูลค่าสูงหรือการขนส่งข้ามประเทศสามารถปรับเพิ่มได้ตามความเหมาะสม
บรรจุภัณฑ์แบบใช้ซ้ำก็เป็นอีกแนวทางที่ควรพิจารณา สำหรับลูกค้าที่สั่งซื้อซ้ำเป็นรอบ ๆ สามารถออกแบบลังหมุนเวียน แผ่นบุโฟมที่เปลี่ยนได้ และตำแหน่งฉลากมาตรฐาน ซึ่งช่วยลดต้นทุนระยะยาวและลดเวลาที่ต้องออกแบบบรรจุภัณฑ์ใหม่ทุกครั้ง สำหรับลูกค้าองค์กร มาตรฐานบรรจุภัณฑ์ที่เสถียรจะช่วยลดภาระการรับของในคลังและเพิ่มประสิทธิภาพการเคลื่อนย้ายภายในองค์กร
สรุป
บรรจุภัณฑ์และการขนส่งสำหรับงานพิมพ์ 3 มิติไม่ใช่กิจกรรมประกอบหลังส่งมอบ แต่เป็นขั้นตอนทางวิศวกรรมของการทำให้ผลิตภัณฑ์เกิดขึ้นจริง ผ่านการแบ่งระดับความเสี่ยง การจับคู่กับกระบวนการผลิต การทดสอบการขนส่ง การตรวจสอบย้อนกลับด้วยฉลาก และการควบคุมต้นทุน ธุรกิจสามารถลดโอกาสเสียหาย ส่งผิด และต้องแก้งานใหม่ได้อย่างมาก Blueprint3D แนะนำให้บรรจุข้อกำหนดด้านบรรจุภัณฑ์และการขนส่งไว้ตั้งแต่ขั้นตอนทบทวนโครงการ เพื่อให้ชิ้นส่วนทุกชิ้นที่แปลงจากโมเดลดิจิทัลไปเป็นของจริง สามารถไปถึงไซต์งานลูกค้าได้อย่างตรวจสอบย้อนกลับ ตรวจรับได้ และนำกลับมาใช้ซ้ำได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง