
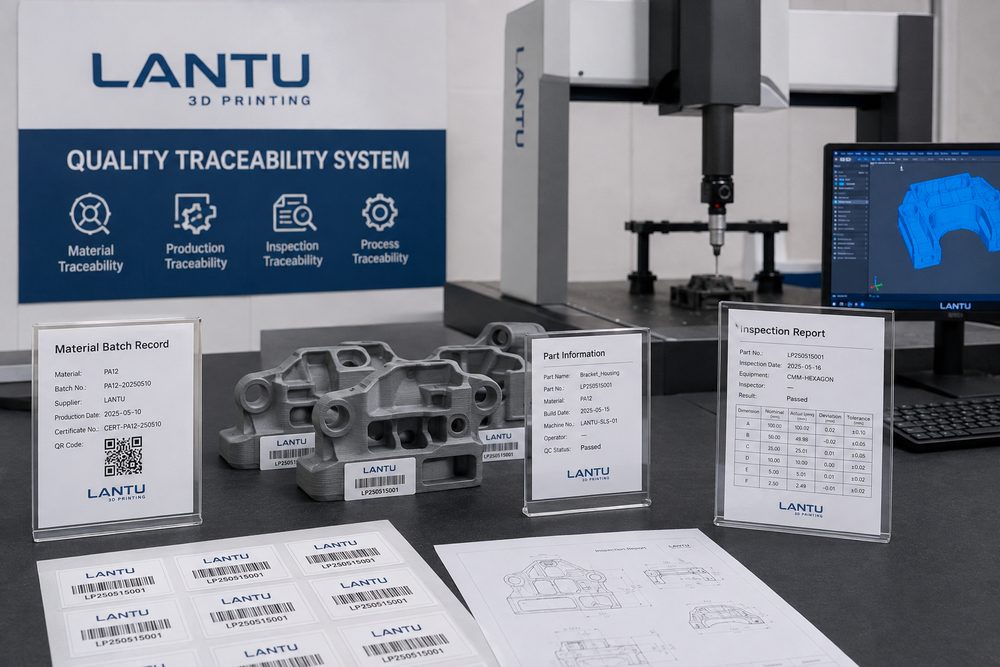
Pendahuluan: penelusuran kualitas adalah fondasi kepercayaan dalam penyerahan engineering
Pada tahap prototipe awal, pelanggan biasanya lebih fokus pada kecepatan dan tampilan; tetapi ketika cetak 3D masuk ke validasi fungsional, produksi batch kecil, atau penyerahan akhir, penelusuran kualitas menjadi kemampuan dasar yang tidak bisa diabaikan. Pelanggan bukan hanya ingin tahu apakah komponen sudah selesai, tetapi juga ingin mengetahui material apa yang dipakai, mesin mana yang mencetak, parameter apa yang digunakan, proses pasca-pemrosesan apa yang dilakukan, bagaimana hasil inspeksinya, dan bagaimana penanganan bila ada anomali. Tanpa catatan penelusuran, masalah yang muncul hanya bisa ditebak berdasarkan pengalaman, sehingga akar penyebab sulit ditemukan dengan cepat.
Posisi Blueprint3D/Lantu bukan sekadar sebagai pabrik cetak, melainkan sebagai platform manajemen siklus hidup dari rancangan awal hingga penyerahan fisik. Nilai dari penelusuran kualitas adalah menyimpan rantai bukti untuk setiap komponen, mulai dari file, material, proses, inspeksi hingga logistik, sehingga penyerahan menjadi lebih transparan dan evaluasi ulang lebih efisien.
1. Objek penelusuran: lacak dari pesanan hingga komponen, bukan hanya sampai pelanggan
Penelusuran kualitas minimal harus mencakup empat tingkat: pesanan, model, batch, dan unit individual. Tingkat pesanan mencatat kebutuhan pelanggan, tanggal pengiriman, catatan revisi, dan persyaratan kualitas; tingkat model mencatat versi file, riwayat perubahan, dimensi kritis, dan catatan proses; tingkat batch mencatat nomor batch material, mesin, waktu cetak, dan pasca-pemrosesan; tingkat unit individual mencatat nomor identitas, hasil inspeksi, posisi kemasan, dan informasi pengiriman.
Untuk display item atau prototipe umum, pelacakan sampai tingkat batch biasanya sudah cukup; tetapi untuk komponen fungsional, bagian perakitan, atau komponen bernilai tinggi, disarankan memberi nomor pada setiap unit. Nomor ini bisa berupa kode QR, label, atau daftar pengepakan, tidak harus langsung diukir pada permukaan komponen. Yang penting adalah ketika muncul masalah, tim dapat menelusuri apakah komponen lain dalam batch yang sama memiliki risiko serupa.
2. Catatan material: nomor batch lebih penting daripada nama material
Mencatat hanya “PA12 nilon” atau “resin fotopolimer” tidaklah cukup. Penelusuran material harus mencakup pemasok, nomor batch, tanggal masuk gudang, tanggal dibuka, kondisi penyimpanan, dan sisa material. Untuk material serbuk, juga perlu dicatat rasio serbuk baru dan serbuk daur ulang; untuk resin, catat masa pakai setelah dibuka, status filtrasi, dan risiko kontaminasi. Untuk serbuk logam, pencatatan harus lebih ketat, termasuk rentang ukuran partikel, sertifikat komposisi, dan jumlah penggunaan ulang.
Misalnya, jika komponen nilon SLS mengalami peningkatan kerapuhan, tanpa catatan batch serbuk dan rasio serbuk daur ulang, sulit menentukan apakah penyebabnya adalah ketebalan dinding yang kurang, deviasi temperatur pencetakan, atau serbuk yang menua. Jika catatan menunjukkan rasio serbuk daur ulang pada batch tersebut tinggi dan masa simpan juga lama, tim teknik dapat mempersempit sumber masalah dengan cepat dan menyesuaikan strategi serbuk pada batch berikutnya.
3. Parameter proses: catat variabel kunci yang memungkinkan hasil direplikasi
Fokus penelusuran berbeda untuk tiap proses. SLA perlu mencatat jenis resin, ketebalan lapisan, pengaturan eksposur, orientasi penempatan, strategi support, waktu pencucian, dan parameter curing sekunder; SLS perlu mencatat batch serbuk, ketebalan lapisan, posisi dalam build chamber, temperatur pra-pemanasan, waktu pendinginan, dan metode pembersihan serbuk; FDM perlu mencatat temperatur nozzle, temperatur bed, tinggi lapisan, rasio infill, arah cetak, dan kondisi pengeringan material; SLM perlu mencatat daya laser, kecepatan pemindaian, ketebalan sebaran serbuk, atmosfer pelindung, perlakuan panas, dan parameter wire cutting.
Catatan penelusuran tidak perlu menyalin setiap parameter internal mesin, tetapi harus menyimpan variabel utama yang cukup untuk mereplikasi dan menjelaskan hasil. Untuk pesanan berulang dengan model yang sama, sebaiknya parameter matang disimpan sebagai template proses; selanjutnya cukup dicatat perbedaan terhadap template. Cara ini mengurangi beban pencatatan sekaligus mencegah hilangnya pengalaman penting.
4. Penelusuran pasca-pemrosesan: banyak masalah kualitas terjadi setelah pencetakan
Masalah kualitas cetak 3D tidak selalu berasal dari proses pencetakan. Pelepasan support, pembersihan serbuk, pengamplasan, sandblasting, pewarnaan, pengecatan, pelapisan logam, perlakuan panas, dan pemasangan insert dapat mengubah dimensi, permukaan, atau kekuatan. Penelusuran pasca-pemrosesan harus mencatat metode operasi, parameter penting, bahan habis pakai yang digunakan, waktu proses, dan kondisi abnormal.
Contohnya, komponen transparan SLA yang kurang bersih saat pencucian bisa menjadi lengket atau berkabut pada curing berikutnya; kurva perlakuan panas pada komponen logam yang tidak stabil dapat memengaruhi pelepasan tegangan sisa; pewarnaan nilon yang terlalu lama bisa menyebabkan perubahan dimensi ringan. Memperlakukan pasca-pemrosesan sebagai tahap kualitas yang independen, bukan sekadar “urusan setelah cetak”, adalah langkah penting untuk membangun kemampuan penyerahan yang stabil.
5. Catatan inspeksi: ubah kesimpulan lulus menjadi bukti yang dapat diverifikasi
Catatan inspeksi harus memuat item pemeriksaan, alat ukur, standar, hasil, dan keputusan. Alat yang umum digunakan antara lain jangka sorong, pin gauge, thread gauge, height gauge, CMM, alat ukur kekasaran permukaan, dan jig perakitan. Komponen struktural umum dapat dicatat berdasarkan dimensi kritis dan tingkat visual; komponen presisi tinggi harus menyimpan laporan pengukuran; komponen fungsional juga perlu mencatat hasil perakitan atau uji beban.
Disarankan untuk membuat tabel untuk dimensi kritis dengan kolom “nilai nominal, batas atas, batas bawah, nilai aktual, dan keputusan”. Jika target diameter lubang suatu batch adalah 6,00 mm dengan toleransi 5,90–6,10 mm, lalu dari 10 sampel ada 2 yang berukuran 5,86 mm, maka batch tersebut tidak boleh langsung dilepas. Perlu dinilai apakah harus dilakukan machining ulang, dicetak ulang, atau diberitahu risikonya kepada pelanggan. Pencatatan berbasis bukti membuat keputusan kualitas menjadi lebih transparan.
6. Penanganan anomali: sistem penelusuran harus mendukung tindakan korektif
Penelusuran kualitas bukan untuk mencari pihak yang disalahkan setelah kejadian, melainkan untuk mempercepat perbaikan. Catatan anomali harus memuat waktu temuan, tahap proses saat ditemukan, jumlah yang terdampak, tindakan sementara, analisis penyebab, dan tindakan pencegahan. Penyebab umum dapat dibagi menjadi masalah desain, material, mesin, parameter, pasca-pemrosesan, dan logistik. Setiap kategori harus memiliki tindakan korektif yang sesuai.
Misalnya, pelanggan mengeluhkan komponen terlalu ketat saat dirakit. Setelah ditelusuri, ditemukan bahwa diameter lubang pada batch tersebut secara umum terlalu kecil, dan arah cetak menyebabkan bekas support di dalam lubang cukup jelas. Tindakan korektif bisa berupa penyesuaian kompensasi lubang, perubahan orientasi penempatan, penambahan proses pengeboran ulang, atau pembaruan panduan desain. Jika hanya mengirim ulang komponen tanpa memperbarui aturan, batch berikutnya masih berisiko mengulangi kesalahan yang sama.
7. Bukti serah terima: kemasan dan logistik juga bagian dari siklus kualitas
Penelusuran serah terima harus mencatat metode pengemasan, daftar jumlah, foto, nomor resi, dan waktu pengiriman. Untuk komponen yang mudah berubah bentuk, mudah tergores, atau memiliki persyaratan finishing tinggi, perlu dicatat bahan pelindung, cara pemisahan, dan penanda arah. Penentuan tanggung jawab atas kerusakan saat pengiriman sering bergantung pada foto sebelum kirim dan bukti kemasan.
Pesanan batch kecil terutama membutuhkan bukti pengecekan jumlah. Sebaiknya sebelum pengepakan, ambil foto berdasarkan nomor komponen atau posisi baki, lalu pada daftar pengepakan cantumkan jumlah, versi, dan catatan khusus. Jika setelah diterima pelanggan menemukan komponen kurang atau tercampur, catatan tersebut memungkinkan pengecekan cepat tanpa harus menghitung ulang seluruh proyek dari awal.
Kesimpulan
Sistem penelusuran kualitas cetak 3D harus mencakup pesanan, model, material, proses, pasca-pemrosesan, inspeksi, anomali, dan bukti penyerahan. Tujuannya bukan menambah beban administrasi, melainkan memastikan setiap pengiriman memiliki bukti, setiap masalah bisa dilacak, dan setiap evaluasi ulang menghasilkan perbaikan. Blueprint3D/Lantu melalui kemampuan manajemen siklus hidup membantu pelanggan mengubah aktivitas manufaktur yang terpisah-pisah menjadi sistem penyerahan engineering yang dapat ditelusuri, digunakan kembali, dan terus dioptimalkan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.