
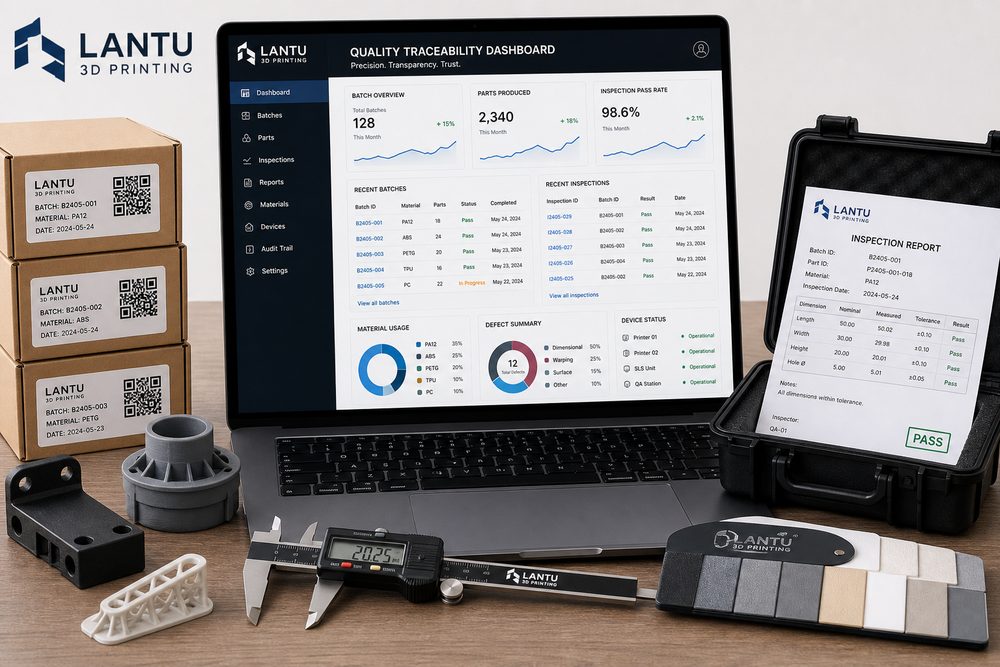
บทนำ: ทำไมงานส่งมอบจำนวนน้อยจึงยิ่งต้องมีการตรวจสอบย้อนกลับคุณภาพ
ในโปรเจกต์งานพิมพ์ 3D ลูกค้ามักคิดว่า “งานจำนวนน้อย” หมายถึงกระบวนการที่ยืดหยุ่นกว่าและบันทึกข้อมูลได้น้อยลงได้ แต่จากประสบการณ์ของโครงการที่ lantu3D พบว่า งานชิ้นส่วนฟังก์ชัน 10 ชิ้น 50 ชิ้น หรือ 200 ชิ้น กลับมีโอกาสเกิดปัญหาเวอร์ชันไฟล์สลับกัน ล็อตวัสดุไม่ชัดเจน และเงื่อนไขหลังพิมพ์ไม่สม่ำเสมอได้ง่ายกว่า โดยเฉพาะชิ้นงาน SLS ไนลอน, SLA เรซิน และชิ้นงานโลหะ SLM ที่เครื่องจักรต่างกัน ทิศทางการจัดวางต่างกัน หรือรอบการอบแข็ง/อบความร้อนต่างกัน ล้วนส่งผลต่อมิติ ความแข็งแรง และสภาพผิวอย่างสังเกตได้ การตรวจสอบย้อนกลับคุณภาพไม่ใช่การหาคนผิดย้อนหลัง แต่คือการเชื่อมไฟล์ออกแบบ พารามิเตอร์การผลิต ผลการตรวจสอบ และล็อตการส่งมอบเข้าด้วยกัน เพื่อให้การสั่งซ้ำ งานซ่อม และการหาสาเหตุปัญหามีหลักฐานรองรับทุกครั้ง
1. ขอบเขตของการตรวจสอบย้อนกลับ: ตั้งแต่ไฟล์โมเดลถึงฉลากบรรจุภัณฑ์
ระบบตรวจสอบย้อนกลับที่มีประสิทธิภาพควรครอบคลุมข้อมูลอย่างน้อย 5 กลุ่ม กลุ่มแรกคือข้อมูลการออกแบบ ได้แก่ เวอร์ชันของไฟล์ต้นฉบับ เช่น STL, STEP, OBJ ขนาดสำคัญ ความหนาผนัง ช่องว่างสำหรับประกอบ และบันทึกการยืนยันจากลูกค้า กลุ่มที่สองคือเส้นทางกระบวนการผลิต เช่น ชิ้นงาน SLS ไนลอนที่มีความหนาชั้น 0.10-0.12 มม. สัดส่วนการเติมผงใหม่ ทิศทางการจัดวาง และเวลาการทำให้เย็น; ชิ้นงาน SLA เรซินที่มีความหนาชั้น 0.05-0.10 มม. กลยุทธ์การพยุง และเวลาการอบแข็งรอบสอง; ส่วนชิ้นงานโลหะต้องบันทึกหมายเลขล็อตผงโลหะ กำลังเลเซอร์ ระยะสแกน และกราฟการอบความร้อน กลุ่มที่สามคือเครื่องจักรและช่วงเวลาการทำงาน โดยอย่างน้อยต้องระบุหมายเลขเครื่อง หมายเลขงาน เวลาเริ่มต้น เวลาเสร็จสิ้น และชื่อผู้ปฏิบัติงาน กลุ่มที่สี่คือการหลังพิมพ์และการตรวจสอบ เช่น การเอาผงออก การล้าง การพ่นทราย การย้อมสี การขัดเงา และบันทึกผลการตรวจด้วย CMM หรือเวอร์เนียคาลิปเปอร์ กลุ่มที่ห้าคือฉลากบรรจุภัณฑ์และการขนส่ง ต้องทำให้หนึ่งกล่องต่อหนึ่งล็อต หนึ่งชิ้นต่อหนึ่งรหัส หรือหนึ่งถุงต่อหนึ่งรหัส เพื่อไม่ให้ข้อมูลเชื่อมโยงขาดตอนเมื่อถึงมือผู้รับ
2. จุดขาดตอนที่พบบ่อย: ทำไมการระบุสาเหตุของปัญหาจึงยาก
การตรวจสอบย้อนกลับล้มเหลวโดยมากไม่ใช่เพราะไม่มีการบันทึก แต่เพราะบันทึกเหล่านั้นเชื่อมโยงกันไม่ได้ ปัญหาคลาสสิกอย่างหนึ่งคือการตั้งชื่อไฟล์ที่สับสน ลูกค้าส่งไฟล์มาในชื่อ “final” “final2” หรือ “ฉบับยืนยันสุดท้าย” หากฝ่ายผลิตไม่ได้ล็อกเวอร์ชันไว้ เมื่อพบความคลาดเคลื่อนของตำแหน่งรูภายหลัง ก็ยากจะบอกว่าเกิดจากการแก้โมเดล ความผิดพลาดตอนสไลซ์ หรือการเสียรูปจากการผลิต จุดขาดตอนที่สองคือไม่มีการผูกล็อตวัสดุกับคำสั่งซื้อ เช่น โปรเจกต์ PA12 ไนลอนเดียวกันแต่ข้ามไปใช้ผงเติมใหม่สองรอบ หากไม่บันทึกสภาพผงและสัดส่วนการเติมใหม่ ก็จะอธิบายความต่างด้านความเสถียรของมิติไม่ได้ จุดขาดตอนที่สามคือการจ้างงานหลังพิมพ์ภายนอกหรือแบ่งทำหลายช่วง โดยไม่มีร่องรอยของแรงดันพ่นทราย อุณหภูมิการย้อมสี และเวลาการอบแข็ง ทำให้ข้อร้องเรียนด้านรูปลักษณ์กลายเป็นข้อโต้แย้งเชิงความรู้สึก จุดขาดตอนที่สี่คือการรวมแพ็กส่ง หากชิ้นงานชิ้นเล็กรวมส่งหลายรายการแล้วฉลากบรรจุภัณฑ์ระบุเพียงชื่อโปรเจกต์แต่ไม่ระบุล็อตและจำนวน ฝ่ายบริการหลังการขายที่ได้รับรูปถ่ายก็จะระบุต้นตอได้ช้ามาก
3. ตารางตรวจสอบย้อนกลับสไตล์ lantu3D: ควรเก็บข้อมูลอะไรบ้าง
แนะนำให้แต่ละโปรเจกต์มีบันทึกแบบ 6 ช่วง ได้แก่ “คำสั่งซื้อ-ไฟล์-งาน-ล็อต-ตรวจสอบ-จัดส่ง” ช่วงคำสั่งซื้อให้บันทึกเลขลูกค้า การใช้งาน จำนวน กำหนดส่ง และระดับความเสี่ยง; ช่วงไฟล์ให้บันทึกค่าแฮชของไฟล์ หมายเลขเวอร์ชัน เวลาอนุมัติ และภาพหน้าจอของขนาดสำคัญ; ช่วงงานให้บันทึกวัสดุ กระบวนการ เครื่องจักร ความหนาชั้น ทิศทางการจัดวาง และกลยุทธ์การพยุง; ช่วงล็อตให้บันทึกหมายเลขล็อตวัสดุ เวลาการผลิต ผู้ปฏิบัติงาน เหตุขัดข้อง และคำอธิบายงานแก้ไข; ช่วงตรวจสอบให้บันทึกสัดส่วนการสุ่มตรวจ เครื่องมือที่ใช้ ค่าขนาดที่วัดได้จริง ผลการพิจารณาภาพลักษณ์ และรูปถ่าย; ช่วงจัดส่งให้บันทึกวิธีบรรจุ หมายเลขกล่อง หมายเลขใบส่งของ และรายการสิ่งที่ส่งไปด้วย สำหรับชิ้นงานฟังก์ชัน แนะนำให้สุ่มตรวจขนาดสำคัญไม่น้อยกว่า AQL 1.5 หรือสุ่มตามข้อตกลงกับลูกค้า; สำหรับชิ้นงานประกอบ ควรเก็บรูปหรือวิดีโอการทดลองประกอบ; สำหรับชิ้นงานโชว์ผิว ควรเก็บภาพเปรียบเทียบก่อนและหลังการทำสีหรือการแต่งผิว รวมถึงข้อมูลความแตกต่างของสีและลวดลายพื้นผิวด้วย
4. การนำไปใช้แบบดิจิทัล: อย่าให้การตรวจสอบย้อนกลับกลายเป็นภาระเพิ่ม
ระบบตรวจสอบย้อนกลับไม่จำเป็นต้องเริ่มจาก MES ที่ซับซ้อน ทีมขนาดเล็กสามารถเริ่มจากการตั้งกฎการตั้งชื่อไฟล์เดียวกัน การใช้ฉลาก QR Code ตารางบนคลาวด์ และเทมเพลตโฟลเดอร์ เพื่อสร้างเส้นทางข้อมูลพื้นฐาน สิ่งสำคัญคือให้การบันทึกเกิดขึ้นที่จุดของกระบวนการ ไม่ใช่ค่อยย้อนกลับไปกรอกทีหลัง เมื่อรับงานให้สร้างหมายเลขโปรเจกต์ เมื่อยืนยันแบบให้ล็อกเวอร์ชันไฟล์ เมื่อสไลซ์ให้ผูกหมายเลขงาน เมื่อผลิตเสร็จให้ส่งรูปภาพอัปโหลดอัตโนมัติหรือด้วยมือ เมื่อผ่านการตรวจสอบให้บันทึกขนาดสำคัญ และก่อนจัดส่งให้พิมพ์ฉลากล็อต สำหรับงานที่สั่งซ้ำ ระบบควรคัดลอกเส้นทางกระบวนการจากครั้งก่อนให้ได้ทันที และแจ้งเตือนว่าวัสดุ เครื่องจักร หรือเงื่อนไขหลังพิมพ์มีการเปลี่ยนแปลงหรือไม่ วิธีนี้ช่วยทั้งเพิ่มประสิทธิภาพและลดความเสี่ยงจากการจำด้วยประสบการณ์เพียงอย่างเดียว
5. คุณค่าทางธุรกิจที่ได้จากการตรวจสอบย้อนกลับ
คุณค่าของการตรวจสอบย้อนกลับคุณภาพสะท้อนออกมา 3 ด้าน ด้านแรกคือการลดต้นทุนการสื่อสาร เมื่อลูกค้าแจ้งว่า “ล็อตนี้ตัวล็อกแน่นเกินไป” ทีมงานสามารถระบุเวอร์ชันไฟล์ ล็อตวัสดุ และบันทึกการตรวจสอบได้ภายใน 30 นาที แทนการไล่ค้นประวัติแชต ด้านที่สองคือสนับสนุนการปรับปรุงอย่างต่อเนื่อง เช่น เมื่อวิเคราะห์พบว่าชิ้นงานผนังบางบางประเภทมีการโก่งตัวสูงกว่าเมื่อวางแนวตั้ง ก็สามารถปรับทิศทางการจัดวางหรือเพิ่มคำแนะนำเรื่องซี่เสริมความแข็งแรงได้ ด้านที่สามคือเพิ่มความเชื่อมั่นของลูกค้า โดยเฉพาะงานกล่องอุปกรณ์การแพทย์ จิ๊กจับชิ้นงานหุ่นยนต์ และชิ้นงานสำหรับการทดสอบยานยนต์ ลูกค้าไม่ได้ดูแค่ราคาต่อชิ้น แต่ดูด้วยว่าซัพพลายเออร์สามารถผลิตซ้ำได้อย่างสม่ำเสมอ อธิบายความต่างได้ และรับผิดชอบต่อการส่งมอบได้หรือไม่
สรุป
การตรวจสอบย้อนกลับคุณภาพงานพิมพ์ 3D ไม่ใช่เครื่องมือบริหารที่มีไว้สำหรับโรงงานขนาดใหญ่เท่านั้น แต่เป็นความสามารถพื้นฐานของงานจำนวนน้อย หลายแบบ และต้องส่งเร็ว lantu3D แนะนำให้ธุรกิจเริ่มจาก 4 จุดหลัก ได้แก่ การล็อกเวอร์ชันไฟล์ การบันทึกพารามิเตอร์กระบวนการ การติดฉลากล็อต และข้อมูลการตรวจสอบ แล้วค่อย ๆ สร้างเส้นทางการส่งมอบที่ค้นหาได้ ทบทวนได้ และนำกลับมาใช้ซ้ำได้ เมื่อการตรวจสอบย้อนกลับกลายเป็นส่วนหนึ่งของงานประจำ ปัญหาคุณภาพก็จะไม่ใช่เพียงภาระหลังการขายอีกต่อไป แต่จะกลายเป็นโอกาสในการปรับปรุงกระบวนการและยกระดับความสัมพันธ์กับลูกค้า
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง