
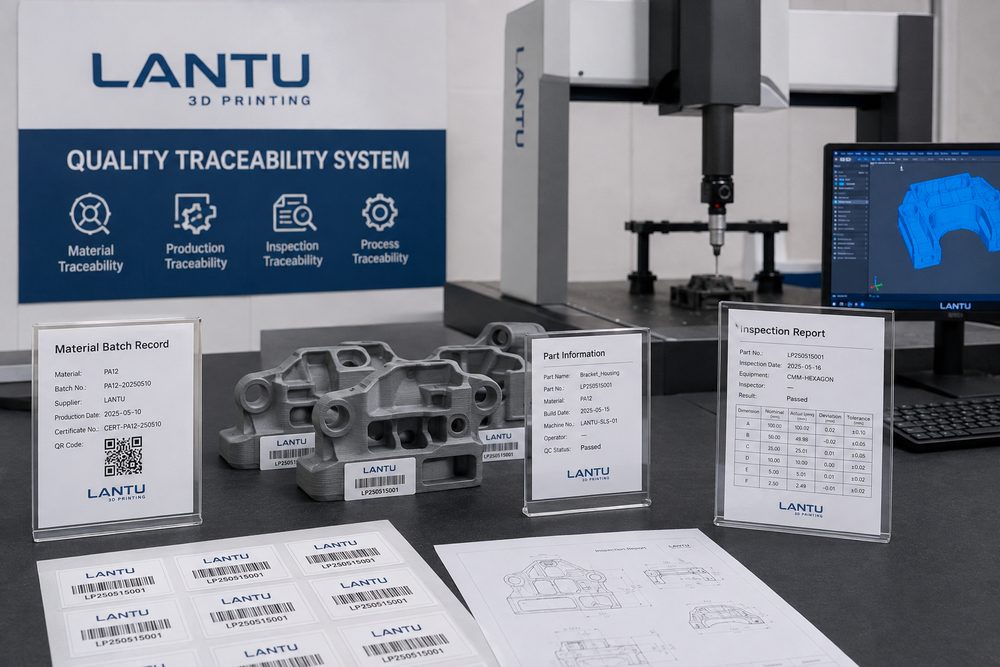
परिचय: गुणवत्ता ट्रेसबिलिटी इंजीनियरिंग डिलीवरी की विश्वास-आधार है
शुरुआती प्रोटोटाइप चरण में ग्राहक आम तौर पर गति और रूप-रंग पर अधिक ध्यान देते हैं; लेकिन जब 3D प्रिंटिंग कार्यात्मक सत्यापन, छोटी-बैच उत्पादन या अंतिम डिलीवरी तक पहुँचती है, तब गुणवत्ता ट्रेसबिलिटी एक अनिवार्य क्षमता बन जाती है। ग्राहक केवल यह नहीं जानना चाहते कि पार्ट बन गया या नहीं, बल्कि यह भी जानना चाहते हैं कि कौन-सी सामग्री उपयोग हुई, किस मशीन पर प्रिंट हुआ, कौन-से पैरामीटर लगाए गए, कौन-सी पोस्ट-प्रोसेसिंग हुई, निरीक्षण परिणाम क्या रहे, और किसी असामान्यता को कैसे संभाला गया। ट्रेसबिलिटी रिकॉर्ड के बिना, समस्या होने पर केवल अनुभव के आधार पर अनुमान लगाया जा सकता है, जिससे कारण जल्दी पहचानना कठिन हो जाता है।
ब्लूप्रिंट 3D की स्थिति केवल एक प्रिंटिंग फैक्ट्री की नहीं है, बल्कि डिज़ाइन ब्लूप्रिंट से भौतिक डिलीवरी तक के जीवनचक्र प्रबंधन और निष्पादन प्लेटफ़ॉर्म की है। गुणवत्ता ट्रेसबिलिटी का मूल्य यह है कि हर पार्ट से जुड़ी फ़ाइल, सामग्री, प्रक्रिया, निरीक्षण और लॉजिस्टिक्स के साक्ष्य-श्रृंखला को सुरक्षित रखा जाए, ताकि डिलीवरी अधिक पारदर्शी और रिव्यू अधिक प्रभावी हो सके।
1. ट्रेसबिलिटी का दायरा: ग्राहक तक नहीं, बल्कि ऑर्डर से पार्ट तक ट्रैक करें
गुणवत्ता ट्रेसबिलिटी में कम-से-कम ऑर्डर, मॉडल, बैच और एकल-पार्ट—इन चार स्तरों को शामिल करना चाहिए। ऑर्डर स्तर पर ग्राहक की आवश्यकता, डिलीवरी तिथि, संस्करण विवरण और गुणवत्ता मानक दर्ज हों; मॉडल स्तर पर फ़ाइल संस्करण, संशोधन इतिहास, प्रमुख आयाम और प्रक्रिया टिप्पणियाँ दर्ज हों; बैच स्तर पर सामग्री बैच, उपकरण, प्रिंट समय और पोस्ट-प्रोसेसिंग दर्ज हो; और एकल-पार्ट स्तर पर पार्ट नंबर, निरीक्षण परिणाम, पैकेजिंग स्थिति और शिपमेंट जानकारी दर्ज हो।
डिस्प्ले पार्ट या सामान्य प्रोटोटाइप के लिए बैच तक ट्रेस करना अक्सर पर्याप्त होता है; लेकिन कार्यात्मक पार्ट, असेंबली पार्ट या उच्च-मूल्य वाले पार्ट के लिए हर एक पार्ट को नंबर देना बेहतर है। यह नंबर क्यूआर कोड, लेबल या पैकिंग सूची के रूप में हो सकता है; इसे सीधे पार्ट की सतह पर उकेरना आवश्यक नहीं है। महत्वपूर्ण यह है कि समस्या आने पर उसी बैच के अन्य पार्ट्स में समान जोखिम है या नहीं, यह जल्दी पता चल सके।
2. सामग्री रिकॉर्ड: बैच नंबर सामग्री के नाम से अधिक महत्वपूर्ण है
सिर्फ “PA12 नायलॉन” या “फोटोसेंसिटिव रेज़िन” लिखना पर्याप्त नहीं है। सामग्री ट्रेसबिलिटी में सप्लायर, बैच नंबर, प्राप्ति तिथि, खोलने की तिथि, भंडारण स्थितियाँ और बची हुई मात्रा शामिल होनी चाहिए। पाउडर सामग्री के लिए नई पाउडर और री-यूज़्ड पाउडर का अनुपात भी दर्ज होना चाहिए; रेज़िन सामग्री के लिए खोलने के बाद उपयोग अवधि, फ़िल्टरिंग स्थिति और संदूषण जोखिम दर्ज हों। मेटल पाउडर के लिए कण आकार सीमा, संरचना प्रमाणपत्र और पुन: उपयोग की संख्या जैसी अधिक सख्त जानकारी चाहिए।
उदाहरण के लिए, यदि SLS नायलॉन पार्ट में भंगुरता बढ़ जाती है, तो पाउडर बैच और री-यूज़ अनुपात रिकॉर्ड के बिना यह तय करना कठिन होगा कि कारण डिज़ाइन की कम दीवार मोटाई है, प्रिंटिंग तापमान विचलन है, या पाउडर की उम्र बढ़ना। यदि रिकॉर्ड दिखाता है कि उस बैच में री-यूज़ पाउडर का अनुपात अधिक था और भंडारण समय भी लंबा था, तो इंजीनियरिंग टीम कारण की सीमा जल्दी संकीर्ण कर सकती है और अगली बैच में पाउडर रणनीति समायोजित कर सकती है।
3. प्रक्रिया पैरामीटर: परिणाम दोहराने योग्य बनाने वाले प्रमुख चर रिकॉर्ड करें
विभिन्न प्रक्रियाओं में ट्रेसबिलिटी के मुख्य बिंदु अलग होते हैं। SLA में रेज़िन प्रकार, परत मोटाई, एक्सपोज़र सेटिंग, ओरिएंटेशन, सपोर्ट रणनीति, सफाई समय और द्वितीयक क्योरिंग पैरामीटर दर्ज होने चाहिए; SLS में पाउडर बैच, परत मोटाई, बिल्ड-पैक स्थिति, प्रीहीट तापमान, कूलिंग समय और पाउडर हटाने की विधि; FDM में नोज़ल तापमान, बेड तापमान, लेयर हाइट, इन्फिल दर, प्रिंट दिशा और सामग्री की सूखी स्थिति; तथा SLM में लेज़र पावर, स्कैन गति, पाउडर-लेयर मोटाई, सुरक्षात्मक वातावरण, हीट ट्रीटमेंट और वायर-कटिंग पैरामीटर दर्ज होने चाहिए।
ट्रेसबिलिटी रिकॉर्ड में हर मशीन के अंदरूनी पैरामीटर को कॉपी करने की आवश्यकता नहीं होती, लेकिन परिणाम को दोहराने और समझाने के लिए पर्याप्त प्रमुख चर अवश्य सुरक्षित रहने चाहिए। एक ही मॉडल के दोहराए गए ऑर्डर के लिए, बेहतर है कि परिपक्व पैरामीटर को प्रक्रिया टेम्पलेट के रूप में मानकीकृत किया जाए और बाद में केवल टेम्पलेट से भिन्न बिंदु दर्ज किए जाएँ। इससे रिकॉर्डिंग का बोझ भी कम होता है और महत्वपूर्ण अनुभव भी खोता नहीं है।
4. पोस्ट-प्रोसेस ट्रेसबिलिटी: कई गुणवत्ता समस्याएँ प्रिंटिंग के बाद होती हैं
3D प्रिंटिंग की सभी गुणवत्ता समस्याएँ प्रिंटिंग प्रक्रिया से नहीं आतीं। सपोर्ट हटाना, पाउडर साफ करना, सैंडिंग, सैंडब्लास्टिंग, रंगाई, पेंटिंग, इलेक्ट्रोप्लेटिंग, हीट ट्रीटमेंट और इंसर्ट असेंबली—इन सब से आयाम, सतह या मजबूती बदल सकती है। पोस्ट-प्रोसेस ट्रेसबिलिटी में संचालन विधि, प्रमुख पैरामीटर, उपयोग की गई उपभोग्य सामग्री, प्रसंस्करण समय और किसी भी असामान्य स्थिति का रिकॉर्ड होना चाहिए।
उदाहरण के लिए, SLA पारदर्शी पार्ट यदि पर्याप्त रूप से साफ नहीं किया गया हो, तो बाद की क्योरिंग में सतह चिपचिपी या धुंधली हो सकती है; मेटल पार्ट की हीट-ट्रीटमेंट कर्व अस्थिर होने पर अवशिष्ट तनाव रिलीज़ प्रभावित हो सकता है; नायलॉन रंगाई का समय बहुत लंबा होने पर आयाम में हल्का बदलाव आ सकता है। पोस्ट-प्रोसेसिंग को प्रिंटिंग के बाद का “अन्य काम” मानने के बजाय एक स्वतंत्र गुणवत्ता चरण मानना, स्थिर डिलीवरी क्षमता बनाने का महत्वपूर्ण कदम है।
5. निरीक्षण रिकॉर्ड: पास होने के निष्कर्ष को सत्यापनीय साक्ष्य में बदलें
निरीक्षण रिकॉर्ड में निरीक्षण आइटम, उपकरण, मानक, परिणाम और निर्णय शामिल होने चाहिए। सामान्य उपकरणों में वर्नियर कैलिपर, पिन गेज, थ्रेड गेज, हाइट गेज, CMM, सतह खुरदरापन मापक और असेंबली जिग शामिल हैं। सामान्य संरचनात्मक पार्ट के लिए प्रमुख आयाम और बाहरी गुणवत्ता स्तर दर्ज किए जा सकते हैं; उच्च-सटीकता वाले पार्ट के लिए मापन रिपोर्ट सुरक्षित रखनी चाहिए; और कार्यात्मक पार्ट के लिए असेंबली या लोड टेस्ट परिणाम भी दर्ज होने चाहिए।
प्रमुख आयामों के लिए “नाममात्र मान, ऊपरी सीमा, निचली सीमा, वास्तविक माप, निर्णय” वाली तालिका बनाना उचित है। यदि किसी बैच के होल व्यास का लक्ष्य 6.00mm है और स्वीकार्य सीमा 5.90-6.10mm है, लेकिन 10 नमूनों में 2 का व्यास 5.86mm निकलता है, तो उन्हें सीधे पास नहीं करना चाहिए; यह तय करना चाहिए कि बाद में मशीनिंग की आवश्यकता है, दोबारा प्रिंट करना है, या ग्राहक को जोखिम के बारे में सूचित करना है। साक्ष्य-आधारित रिकॉर्ड गुणवत्ता निर्णय को अधिक पारदर्शी बनाते हैं।
6. असामान्य स्थिति प्रबंधन: ट्रेसबिलिटी प्रणाली को सुधारात्मक कार्रवाई का समर्थन करना चाहिए
गुणवत्ता ट्रेसबिलिटी का उद्देश्य बाद में दोषारोपण करना नहीं, बल्कि तेज़ सुधार करना है। असामान्यता रिकॉर्ड में खोज की तिथि, खोजी गई प्रक्रिया, प्रभावित मात्रा, अस्थायी कार्रवाई, कारण विश्लेषण और रोकथाम उपाय शामिल होने चाहिए। सामान्य कारणों को डिज़ाइन समस्या, सामग्री समस्या, उपकरण समस्या, पैरामीटर समस्या, पोस्ट-प्रोसेस समस्या और लॉजिस्टिक्स समस्या के रूप में वर्गीकृत किया जा सकता है। हर श्रेणी के लिए उपयुक्त सुधारात्मक कार्रवाई होनी चाहिए।
उदाहरण के लिए, यदि ग्राहक शिकायत करे कि पार्ट की असेंबली बहुत टाइट है, तो ट्रेसबिलिटी से पता चल सकता है कि उसी बैच में होल व्यास सामान्य से छोटा था और प्रिंट दिशा के कारण होल के भीतर सपोर्ट के निशान स्पष्ट थे। सुधारात्मक उपायों में होल क्षतिपूर्ति समायोजित करना, ओरिएंटेशन बदलना, पोस्ट-ड्रिलिंग प्रक्रिया जोड़ना या डिज़ाइन गाइडलाइन अपडेट करना शामिल हो सकता है। यदि केवल पार्ट दोबारा भेज दिया जाए और नियम अपडेट न किए जाएँ, तो अगली बैच में वही गलती दोहराई जा सकती है।
7. डिलीवरी साक्ष्य: पैकेजिंग और लॉजिस्टिक्स भी गुणवत्ता लूप का हिस्सा हैं
डिलीवरी ट्रेसबिलिटी में पैकेजिंग विधि, मात्रा सूची, फ़ोटो, लॉजिस्टिक्स ट्रैकिंग नंबर और शिपमेंट समय दर्ज होना चाहिए। ऐसे पार्ट जो आसानी से मुड़ते हैं, खरोंच खाते हैं या जिनमें सतह उपचार की उच्च आवश्यकता है, उनके लिए बफर सामग्री, विभाजन विधि और दिशा संकेत दर्ज करना ज़रूरी है। ट्रांज़िट क्षति की जिम्मेदारी तय करने के लिए अक्सर शिपमेंट से पहले की फ़ोटो और पैकेजिंग साक्ष्य पर निर्भर रहना पड़ता है।
छोटी-बैच ऑर्डर के लिए गिनती का साक्ष्य विशेष रूप से महत्वपूर्ण है। सलाह दी जाती है कि पैकिंग से पहले पार्ट नंबर या ट्रे स्थिति के अनुसार फ़ोटो ली जाए और पैकिंग सूची में संख्या, संस्करण और विशेष टिप्पणियाँ लिखी जाएँ। यदि ग्राहक को प्राप्ति के बाद कोई आइटम गायब या मिश्रित मिले, तो रिकॉर्ड के आधार पर तुरंत मिलान किया जा सकता है, पूरे प्रोजेक्ट की दोबारा गिनती करने की ज़रूरत नहीं पड़ती।
निष्कर्ष
3D प्रिंटिंग की गुणवत्ता ट्रेसबिलिटी प्रणाली में ऑर्डर, मॉडल, सामग्री, प्रक्रिया, पोस्ट-प्रोसेसिंग, निरीक्षण, असामान्यता और डिलीवरी साक्ष्य शामिल होने चाहिए। इसका लक्ष्य कागज़ी काम बढ़ाना नहीं, बल्कि हर डिलीवरी को साक्ष्य-आधारित, हर समस्या को ट्रेस करने योग्य और हर रिव्यू को सुधार में बदलने योग्य बनाना है। ब्लूप्रिंट 3D अपनी जीवनचक्र प्रबंधन क्षमता के माध्यम से ग्राहकों को बिखरे हुए निर्माण कार्यों को एक ट्रेस करने योग्य, पुन: उपयोग योग्य और लगातार अनुकूलित होने वाली इंजीनियरिंग डिलीवरी प्रणाली में बदलने में मदद करता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।