
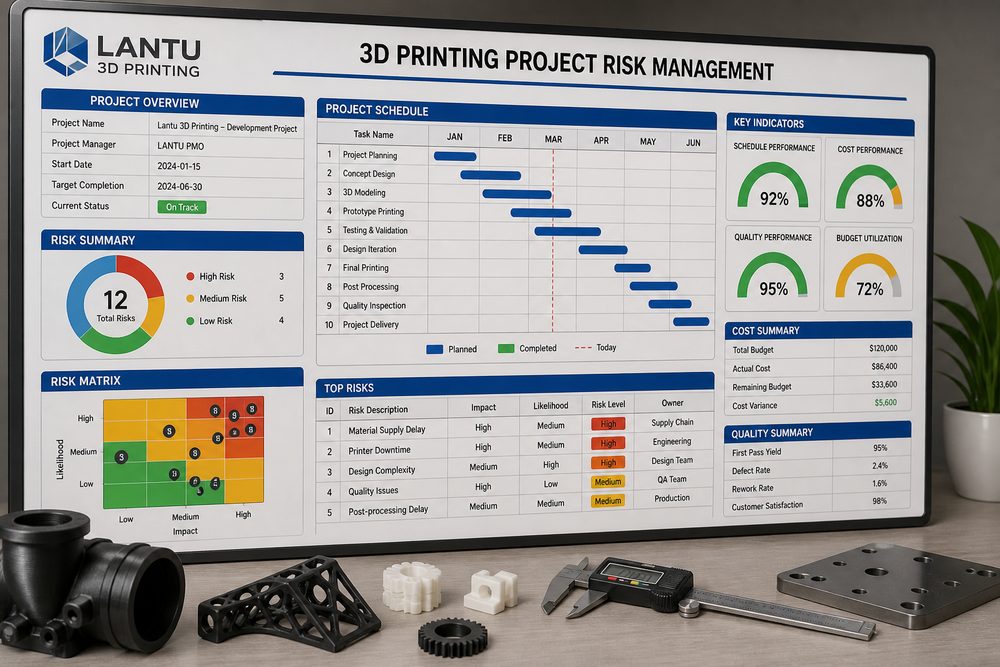
บทนำ: ความเสี่ยงของโครงการมาจากช่องว่างระหว่างความไม่แน่นอนทางเทคนิคกับคำมั่นในการส่งมอบ
การจัดการความเสี่ยงของโครงการพิมพ์ 3 มิติไม่ใช่ปัญหาของขั้นตอนใดขั้นตอนหนึ่ง แต่เป็นงานเชิงระบบตั้งแต่การทำความเข้าใจความต้องการ การประเมินโมเดล วัสดุและกระบวนการ การวางแผนการผลิต ไปจนถึงการตรวจรับมอบ สำหรับแพลตฟอร์มอย่างlantu3Dที่บริหารและทำให้เกิดผลลัพธ์ตลอดวงจรชีวิตจากแบบร่าง/การออกแบบสู่ชิ้นงานจริง ความเสี่ยงที่เกิดจากช่องว่างระหว่างความไม่แน่นอนทางเทคนิคกับคำมั่นในการส่งมอบจำเป็นต้องแตกย่อยเป็นงานที่วัดผลได้ ทบทวนได้ และปรับปรุงได้อย่างต่อเนื่อง: ไฟล์อินพุตครบถ้วนหรือไม่ ขนาดสำคัญมีการระบุหรือไม่ หมายเลขล็อตวัสดุและพารามิเตอร์เครื่องจักรสามารถตรวจสอบย้อนกลับได้หรือไม่ บันทึกการตรวจสอบเพียงพอที่จะสนับสนุนการตัดสินใจของลูกค้าหรือไม่ มีเพียงการสะสมข้อมูลเหล่านี้ตั้งแต่ช่วงต้นของโครงการเท่านั้น ที่จะทำให้การเสนอราคา การทำตัวอย่าง การผลิตจำนวนน้อย และวงจรปิดด้านคุณภาพไม่ต้องพึ่งการตัดสินใจเฉพาะหน้าแบบอาศัยประสบการณ์ส่วนบุคคล
ในโครงการจริง องค์กรจำนวนมากมองว่าการจัดการความเสี่ยงของโครงการพิมพ์ 3 มิติเป็นทักษะเฉพาะของตำแหน่งใดตำแหน่งหนึ่ง แต่สิ่งที่ส่งผลต่อผลลัพธ์จริงคือการประสานงานข้ามกระบวนการ ตัวอย่างชิ้นงานที่ดูเหมือนเรียบง่ายอาจเกี่ยวข้องพร้อมกันกับการเลือกความหนาชั้นพิมพ์ 0.1-0.2 มม. การควบคุมขนาดระดับ ±0.2 มม. การจัดการจุดสัมผัสของซัพพอร์ต ความเสี่ยงจากการบิดงอจากความร้อน เป้าหมายความหยาบผิว และวิธีป้องกันระหว่างขนส่ง หากไม่มีวิธีการที่เป็นหนึ่งเดียว ต้นทุนการแก้ไขงานมักจะระเบิดขึ้นในช่วงก่อนส่งมอบ
หนึ่ง การระบุความเสี่ยงห้าประเภท: การออกแบบ วัสดุ เครื่องจักร คุณภาพ และโลจิสติกส์
ก่อนอื่นต้องสร้างฐานเทคนิคที่ชัดเจน เมื่อเริ่มโครงการควรยืนยันการใช้งานชิ้นส่วน ทิศทางการรับแรง ความสัมพันธ์ในการประกอบ ระดับความสวยงามภายนอก และจำนวนส่งมอบ แล้วแปลงเงื่อนไขเหล่านี้เป็นพารามิเตอร์กระบวนการ ตัวอย่างเช่น ชิ้นงานสำหรับการยืนยันการทำงานจะให้ความสำคัญกับความแข็งแรงและเสถียรภาพของขนาดมากกว่า ชิ้นงานสำหรับการนำเสนอจะให้ความสำคัญกับผิวสัมผัส สี และความสม่ำเสมอของผิว ส่วนงานจำนวนเล็กจะให้ความสำคัญกับต้นทุนต่อชิ้น รอบเวลา และความสม่ำเสมอของล็อต งานแต่ละเป้าหมายต้องจับคู่กับวัสดุและกระบวนการที่ต่างกัน ไม่สามารถใช้ชุดประสบการณ์เดียวครอบคลุมทุกสถานการณ์ได้
แนะนำให้บันทึกพารามิเตอร์สำคัญไว้ในบัตรโครงการ: วัสดุที่แนะนำ ทิศทางการขึ้นรูป ช่วงความหนาชั้นพิมพ์ ค่าความเผื่อของขนาดสำคัญ ข้อกำหนดการหลังการผลิต วิธีตรวจสอบ และระดับความเสี่ยง สำหรับชิ้นส่วนเรซิน SLA ต้องให้ความสำคัญกับการบิดงอของผนังบาง รอยสัมผัสของซัพพอร์ต และการเปลี่ยนแปลงความเปราะหลังการอบด้วยรังสียูวี สำหรับชิ้นส่วนไนลอน SLS ต้องให้ความสำคัญกับอัตราการเติมผงใหม่ ความพรุน และความสม่ำเสมอของการย้อมสี ส่วนชิ้นส่วนโลหะ SLM ต้องบริหารความเค้นตกค้าง ระบบการอบชุบความร้อน และเผื่อเนื้อสำหรับการกลึงซ้ำในรูสำคัญเป็นพิเศษ
สอง ใช้ระดับความเสี่ยงกำหนดความลึกของการตรวจสอบและความถี่ในการสื่อสาร
การวิเคราะห์ปัญหาไม่ควรหยุดแค่คำอธิบายผลลัพธ์ว่า “พิมพ์ไม่สำเร็จ” แต่ต้องไล่ย้อนกลับไปยังห้ามิติ ได้แก่ การออกแบบ วัสดุ เครื่องจักร พารามิเตอร์ และการปฏิบัติงาน ตัวอย่างเช่น ชิ้นส่วนแตกร้าวอาจเกิดจากความหนาผนังเปลี่ยนฉับพลัน การสะสมความเค้นภายใน หรือเส้นโค้งการอบชุบความร้อนไม่เหมาะสม ความคลาดเคลื่อนของรูอาจมาจากทิศทางการขึ้นรูป ความแข็งแรงของซัพพอร์ตไม่พอ หรือฐานอ้างอิงสำหรับการทำงานหลังการผลิตไม่ชัดเจน ผิวที่ไม่สม่ำเสมออาจเกี่ยวข้องพร้อมกันกับการจัดวางซัพพอร์ต สื่อพ่นทราย เส้นทางการขัดเงา และเงื่อนไขการทำความสะอาดและการทำให้แห้ง
ในการบริหารโครงการของlantu3D จะเน้นห่วงโซ่หลักฐานมากขึ้น: เก็บภาพหน้าจอการ slice หมายเลขล็อตเครื่องจักร หมายเลขล็อตวัสดุ พารามิเตอร์สำคัญ ภาพถ่ายระหว่างกระบวนการ และข้อมูลการตรวจสอบ สิ่งนี้มีคุณค่าไม่ใช่แค่เพื่อระบุความรับผิดชอบ แต่เพื่อให้การปรับปรุงการออกแบบรอบถัดไปมีหลักฐานรองรับ ตัวอย่างเช่น การเพิ่มความหนาผนังเฉพาะจุดจาก 1.0 มม. เป็น 1.5 มม. การควบคุมมุมยื่นให้อยู่ภายใน 45° และการเพิ่มครีบเสริมที่ด้านหลังของพื้นที่ราบขนาดใหญ่ มักมีประสิทธิภาพมากกว่าการเปลี่ยนเครื่องจักรเพียงอย่างเดียว
สาม สร้างแผนฉุกเฉิน: วัสดุทดแทน การเปลี่ยนกระบวนการ และการส่งมอบแบบแบ่งล็อต
แผนที่สามารถใช้งานได้ควรประกอบด้วยขั้นตอน บทบาท และเกณฑ์การยอมรับ ในเชิงกระบวนการสามารถใช้วิธีหกขั้นตอนคือ “ทบทวนความต้องการ—ตรวจสอบการออกแบบสำหรับการผลิตแบบเติมเนื้อวัสดุ DFAM—ทบทวนกระบวนการ—ยืนยันการทดลองผลิต—ยืนยันก่อนผลิตจริง—ทบทวนหลังส่งมอบ”; ในเชิงบทบาท ให้ทีมออกแบบ ทีมกระบวนการ ทีมผลิต ทีมควบคุมคุณภาพ และผู้จัดการโครงการมีส่วนร่วมในจุดสำคัญ; ในเชิงการยอมรับ นอกจากมิติขนาดแล้ว ยังควรบันทึกระดับผิว การทดสอบการประกอบ การยืนยันความแข็งแรง สภาพบรรจุภัณฑ์ และความคิดเห็นของลูกค้า
ในโครงการขนาดเล็กถึงกลาง แนะนำให้ใช้การควบคุมแบบแบ่งระดับ: ระดับ A คือชิ้นส่วนสำคัญต่อความปลอดภัยหรือการประกอบ ต้องตรวจชิ้นแรกและตรวจขนาดสำคัญทั้งหมด; ระดับ B คือชิ้นส่วนสำหรับยืนยันการทำงาน ใช้การสุ่มตรวจร่วมกับการยืนยันการประกอบ; ระดับ C คือชิ้นส่วนด้านรูปลักษณ์หรือการจัดแสดง ให้เน้นควบคุมผิวและความสม่ำเสมอของสี หลังแบ่งระดับแล้ว การลงทุนทรัพยากรจะมีจุดโฟกัสชัดเจนขึ้น และลูกค้าก็เข้าใจขอบเขตของต้นทุนกับคุณภาพได้ง่ายขึ้น
สี่ ทบทวนข้อมูลความเสี่ยง เพื่อปรับปรุงการเสนอราคาและการจัดตารางงานครั้งถัดไป
สิ่งที่มักถูกมองข้ามที่สุดระหว่างการปฏิบัติคือกลไกการทบทวน หลังจบแต่ละโครงการ ควรบันทึกชั่วโมงงานจริง จำนวนครั้งที่ล้มเหลว สาเหตุของการแก้ไขงาน จุดที่ลูกค้าขอปรับ และพารามิเตอร์สุดท้าย แล้วแปลงประสบการณ์การส่งมอบครั้งเดียวให้เป็นสินทรัพย์ขององค์กร สำหรับอุตสาหกรรมที่ทำซ้ำบ่อย เช่น อุปกรณ์ช่วยเหลือทางการแพทย์ ฟิกซ์เจอร์ยานยนต์ เปลือกอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค และชิ้นงานตัวอย่างด้านอากาศยานและอวกาศ ข้อมูลจากการทบทวนสามารถพัฒนาเป็นคลังวัสดุ คลังพารามิเตอร์ รายการความเสี่ยง และเทมเพลตราคาเสนอ
พร้อมกันนี้ต้องหลีกเลี่ยงการวางตำแหน่งการพิมพ์ 3 มิติว่าเป็นเพียง “การทำชิ้นงานหนึ่งชิ้นให้เร็ว” คุณค่าหลักของมันอยู่ที่การย่นรอบการยืนยัน ลดข้อจำกัดในการผลิตโครงสร้างที่ซับซ้อน และเชื่อมข้อมูลของการออกแบบ การผลิต การตรวจสอบ และการส่งมอบเข้าด้วยกัน เมื่อองค์กรนำการจัดการความเสี่ยงของโครงการพิมพ์ 3 มิติเข้าสู่กระบวนการมาตรฐาน การพิมพ์ 3 มิติจึงจะยกระดับจากเครื่องมือทดลองผลิตไปสู่ความสามารถการผลิตดิจิทัลที่มั่นคง
สรุป
การจัดการความเสี่ยงไม่ใช่ความระมัดระวังเกินจำเป็น แต่เป็นการทำให้นวัตกรรมการผลิตเกิดขึ้นได้เร็วขึ้นภายใต้ขอบเขตที่ควบคุมได้ สำหรับผู้ปฏิบัติงานในอุตสาหกรรม ความสามารถในการแข่งขันที่แท้จริงไม่ใช่การมีเครื่องจักรชนิดใดชนิดหนึ่ง แต่คือความสามารถในการประเมินอย่างรวดเร็ว ตัดสินใจอย่างมั่นคง และสะสมประสบการณ์อย่างต่อเนื่องภายใต้ความต้องการที่ซับซ้อน lantu3Dจะยังคงมุ่งเน้นการประเมินการออกแบบ กระบวนการวัสดุ การจัดการการผลิต และการยืนยันการส่งมอบ เพื่อมอบการสนับสนุนครบวงจรจากแบบร่างสู่ชิ้นงานจริงให้กับลูกค้า
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง