
Введение: требования нужно не перечислять, а приоритизировать
На раннем этапе обсуждения проектов 3D-печати наиболее распространенная проблема заключается не в том, что клиент не может четко сформулировать свои пожелания, а в том, что каждое его высказывание воспринимается как одинаково важное требование. В одном коммерческом предложении могут одновременно фигурировать точность размеров ±0,05 мм, шероховатость поверхности Ra 1,6, срок поставки 5 дней, снижение цены за единицу на 15 % и замена материала на титановый сплав. Эти пункты стоят рядом, но ни для одного не указана его реальная важность и цена отказа от него. В итоге инженерная команда ищет баланс по собственному усмотрению, а клиент лишь на приемке обнаруживает, что наиболее важный для него параметр не был обеспечен в первую очередь. Настоящая задача управления требованиями — перевести «что сказал клиент» в «за что клиент готов платить и на какие компромиссы он согласен». Для такого перевода необходимы количественные инструменты ранжирования, а не опыт и ситуативные решения.
1. Почему приоритизация требований теряет фокус
Потеря фокуса при работе с требованиями имеет три типичных источника. Первый — искажение на уровне формулировок: клиент описывает требование языком результата («деталь должна устанавливаться», «должна выглядеть качественно», «должна быть долговечной»), тогда как инженерная сторона воспринимает его языком параметров (допуски, шероховатость, усталостная долговечность). При отсутствии таблицы соответствий между ними веса требований незаметно сглаживаются при преобразовании. Второй — конфликт на уровне критериев: закупки ориентируются на цену, конструкторы — на точность, сборка — на сопряжение; вес одного и того же требования в глазах разных подразделений принципиально различается, и последнее слово временно получает наивысший приоритет. Третий — отсутствие ограничений: любое требование существует в треугольнике сроков, стоимости и технологической реализуемости, поэтому приоритизация вне этих ограничений неизбежно будет искажена. Например, при LPBF улучшение шероховатости с Ra 6,3 до Ra 1,6 обычно требует дополнительной дробеструйной обработки, вибрационной финишной обработки или даже механической обработки. Стоимость одной детали может вырасти более чем на 30 %, а срок — увеличиться на 2–3 дня. Если ключевое требование клиента — получить деталь для проверки сборки в течение трех дней, такое требование к поверхности следует понизить до опционального.
2. Модель Kano: сначала разделите требования на три категории
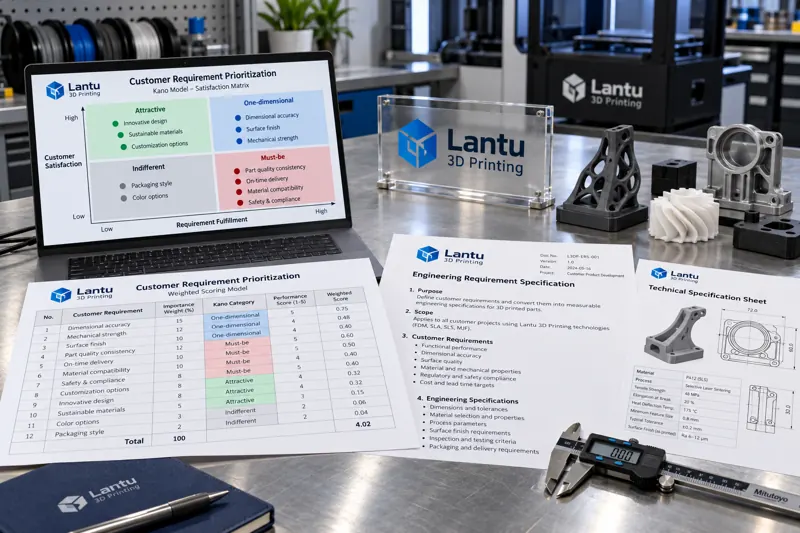
Модель Kano качественно определяет требования по двум измерениям: по горизонтальной оси отображается степень удовлетворения требования, по вертикальной — удовлетворенность клиента. В зависимости от положения на трех разных кривых требования делятся на три категории. Базовые требования — это пункты, которые «не дают дополнительных баллов при выполнении, но вызывают крайне негативную реакцию при невыполнении». Например, размеры монтажных отверстий 3D-печатной детали, допуски критических сопрягаемых поверхностей, соответствие марки материала и сертификата. Такие требования должны выполняться безусловно и не входят в пул компромиссов. Ожидаемые требования — линейные параметры, для которых «чем лучше результат, тем выше удовлетворенность»: например, шероховатость поверхности, срок поставки и цена единицы изделия. Удовлетворенность приблизительно линейно зависит от степени выполнения, поэтому именно здесь происходит основная конкуренция при ранжировании. Привлекательные требования — это то, о чем клиент не просил, но выполнение чего вызывает приятное удивление: например, приложенный отчет координатно-измерительной машины, видео проверки сборки и сопряжения или пакет параметров для повторного использования. Такие требования обычно не требуют больших затрат, но обладают высокой воспринимаемой ценностью и подходят для дифференциации предложения. Смысл классификации в следующем: базовые требования нельзя обменивать на другие параметры, ожидаемые требования необходимо оценивать и ранжировать, а привлекательные используются для недорогого повышения ценности.
3. Матрица взвешенной оценки: оценка ожидаемых требований
Для требований из категории ожидаемых применяется взвешенная оценка с целью количественного ранжирования. Рекомендуется использовать пять параметров с оценкой от 1 до 5 баллов: ценность для клиента (вклад требования в конечную функцию сборки или изделия), сложность реализации (технологическая сложность и риск выхода годных; чем сложнее, тем ниже балл), чувствительность к стоимости (увеличение себестоимости единицы изделия при выполнении требования), влияние на срок (добавочные дни к поставке) и проверяемость (возможность приемки количественными методами; чем сложнее проверка, тем выше риск). Весовые коэффициенты задаются по типу проекта: для проектов по изготовлению верификационных деталей рекомендуется установить ценность для клиента 0,35, срок 0,30, стоимость 0,15, сложность 0,10 и проверяемость 0,10; для серийных деталей — ценность для клиента 0,30, стоимость 0,30, проверяемость 0,20, сложность 0,10 и срок 0,10. Для каждого требования рассчитывается итоговый взвешенный балл, после чего позиции сортируются по убыванию. Верхние 30 % определяются как обязательные к обеспечению, средние 50 % — как оптимизируемые, нижние 20 % — как предмет переговоров. Оценка должна проводиться совместно представителями клиента и инженерной стороны: сначала обе стороны выставляют баллы независимо, затем берется среднее значение. Пункты с расхождением более 1,5 балла следует сразу же повторно рассматривать — это само по себе является качественным уточнением требований.
4. От результатов ранжирования к технической спецификации
После завершения ранжирования его результаты необходимо закрепить в технической спецификации, иначе они будут размыты в ходе дальнейших коммуникаций. Спецификация должна содержать как минимум четыре блока. Первый — перечень требований и результаты классификации с четким обозначением базовых, ожидаемых и привлекательных требований. Второй — количественные показатели критических характеристик и методы приемки: например, отверстие φ8H7 проверяется калибром, шероховатость Ra 3,2 сравнивается с образцом шероховатости либо контролируется профилометром в трех точках, материал испытывается на растяжение по стандарту GB/T на образцах, изготовленных совместно с партией. Третий — правила допустимых уступок, четко определяющие, для каких показателей разрешены отклонения, каковы их пределы и каким образом они компенсируются. Четвертый — положения об управлении изменениями, устанавливающие механизм повторной оценки требований и корректировки цены при их изменении. После подписания сторонами или подтверждения по электронной почте спецификация становится единственным основанием для аттестации первой детали и выпуска серийной продукции. Практические данные показывают, что в проектах с количественно определенной спецификацией вероятность прохождения приемки первой детали с первого раза обычно повышается на 20–35 %, а затраты на доработку и урегулирование споров заметно снижаются.
5. Контрольный список внедрения
Каждый анализ требований следует проводить в следующем порядке: сначала перечислить все исходные пожелания без исключений; затем классифицировать каждый пункт по Kano; после этого выполнить пятифакторную взвешенную оценку и ранжирование только для ожидаемых требований; далее внести результаты ранжирования в техническую спецификацию и определить методы приемки; наконец, выбрать 2–3 недорогих привлекательных требования в качестве дополнительных преимуществ. Совещание по анализу следует ограничить 60 минутами; его результатом должны быть таблица приоритетов и проект спецификации, а не протокол обсуждения. Особенно важно помнить, что оценка не является одноразовой процедурой: при изменении технологического маршрута, например при переходе с SLS на LPBF, увеличении партии с 5 до 200 изделий или изменении объекта сборки клиента весовые коэффициенты следует пересчитать, а выводы по приоритетам — обновить.
Заключение
Суть анализа потребностей клиента состоит не в сборе большего числа требований, а в создании воспроизводимого механизма их ранжирования. Модель Kano разделяет требования на базовые, ожидаемые и привлекательные; пятифакторная взвешенная оценка устанавливает приоритет ожидаемых требований; затем результаты закрепляются в технической спецификации с методами приемки. Так требования превращаются из устной договоренности в инженерное основание. Для производства с применением 3D-печати, где сочетаются различные процессы, материалы и варианты постобработки, ценность количественного ранжирования заключается не только в сокращении споров, но и в направлении ограниченных бюджетов по стоимости и срокам на то, за что клиент действительно готов платить.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.