
No model yet, material choice and wall thickness are explained from a practical angle.
Центр знаний
Blueprint News
lantu3D до расчёта проверяет толщину стенок, структуру, материал, процесс, количество и отделку.
01Guides
02Материалы
03Взгляд клиента
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
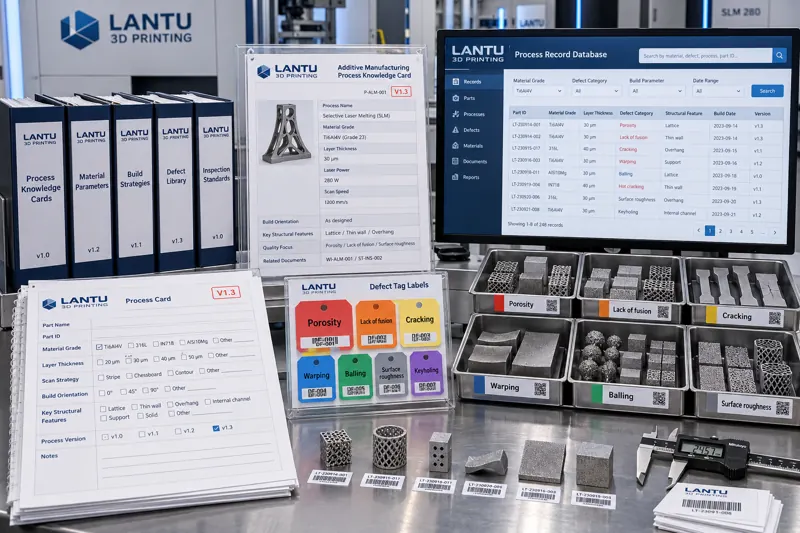
Структурированный подход к знаниям о 3D-печати: от метаданных и контролируемых словарей до поисковой системы технологических карт
Созданная база знаний, в которой по-прежнему невозможно найти полезный опыт, — наиболее распространённый сбой управления знаниями на предприятиях 3D-печати. В статье предложен практический путь структурирования: девять обязательных полей метаданных, контролируемые словари и нормализация синонимов, пятичастный шаблон технологической карты, правила нумерации, версионирования и отмены, а также три показателя приёмки — точность поиска, коэффициент повторного использования технологических карт и частота повторных отказов. Такой подход превращает разрозненный технологический опыт в инженерный актив, пригодный для поиска, ссылок и версионирования.
news
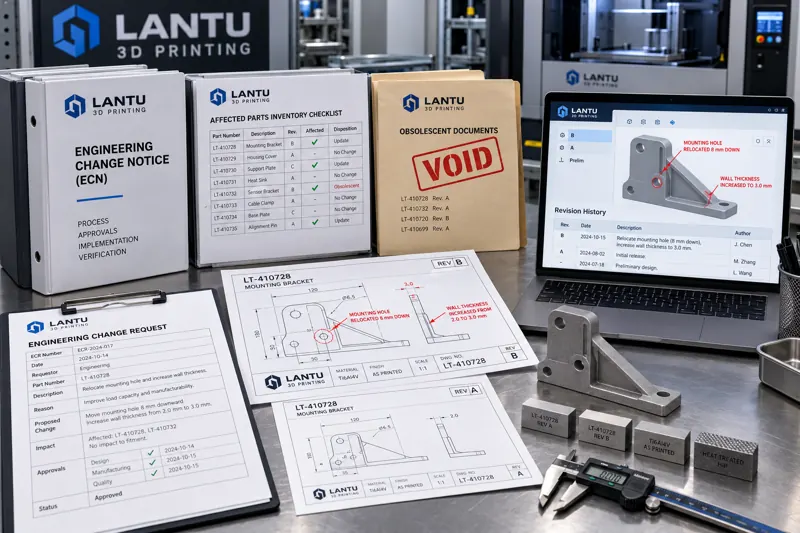
Управление изменениями в проектах 3D-печати: замкнутый цикл от заявки на изменение и анализа влияния до контроля версий
Если запросы на изменения в проектах 3D-печати остаются на уровне устных договоренностей, модель может быть изменена без корректировки коммерческого предложения, на производстве могут продолжать использоваться старые чертежи, а технологические параметры — меняться без контроля. В статье изменения разделены на изменения геометрии и технических требований, внутренние изменения процесса и отклонения с разрешением на применение; приведены поля единой заявки на изменение, пять контрольных перечней анализа влияния, многоуровневое согласование и замкнутый цикл с валидацией первого изделия, а также пять распространенных сбоев и способы их предотвращения.

news
Методы планирования эксперимента для разработки процессов 3D-печати: инженерный путь от ортогонального скрининга и моделирования поверхности отклика до калибровки технологического окна
Многофакторная взаимосвязь делает последовательную настройку по одному параметру неэффективной. В статье представлена трехуровневая система экспериментов для разработки процессов 3D-печати: ортогональный план позволяет за 9 испытаний отобрать факторы и ранжировать их значимость, метод поверхности отклика примерно за 20 испытаний строит квадратичную модель с эффектами взаимодействия и решает многокритериальные конфликты функцией желательности, а наложенные контурные карты определяют допустимое технологическое окно с 10%-ным запасом безопасности. Также приведены контрольный список и три распространенные ошибки.
news
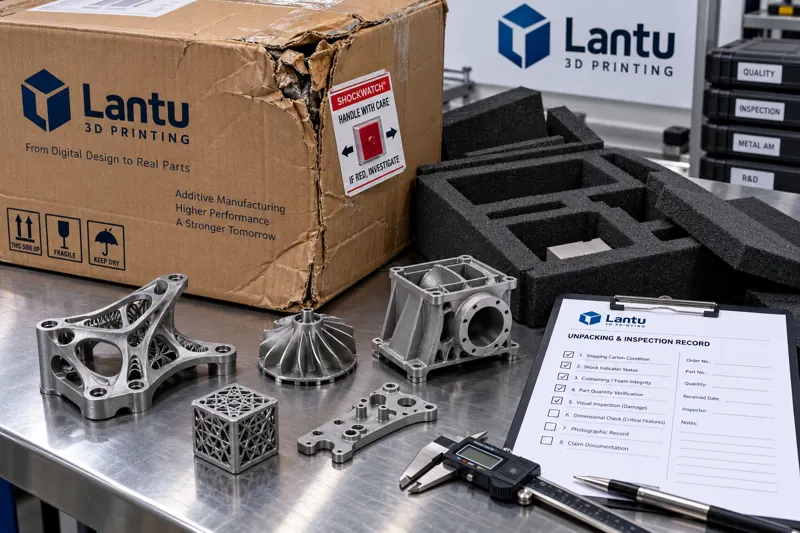
Инженерный подход к повреждениям 3D-печатных изделий при перевозке и претензиям: от приемки при распаковке до установления ответственности и контроля сроков
Первопричина споров о повреждении 3D-печатных изделий при транспортировке часто заключается не в самом дефекте, а в отсутствии регламента распаковки, доказательной базы и критериев ответственности. В статье представлены классификация повреждений, шесть стандартных действий при распаковке, пять категорий доказательств, критерии распределения ответственности, методы контроля сроков и расчета ущерба, а также замкнутый цикл совершенствования упаковки.
news
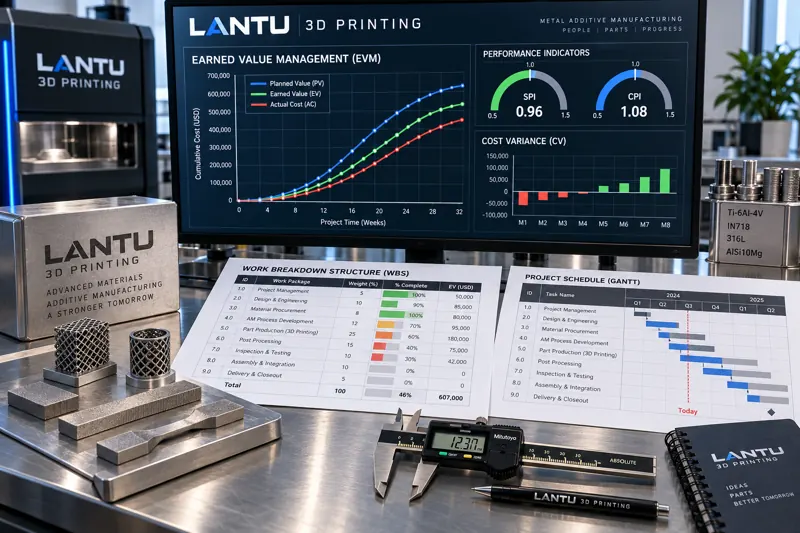
Количественное управление сроками и затратами в проектах 3D-печати: практическое применение EVM, SPI/CPI и прогнозов завершения
Заказы на 3D-печать часто описывают как «выполненные на 80%», однако послойный прогресс не синхронизирован с фактической поставкой и возникновением затрат, что приводит одновременно к задержкам и перерасходу бюджета. В статье представлен практический путь внедрения управления освоенным объёмом (EVM) в печатном производстве: определение PV через веса рабочих пакетов, EV через проверяемые критерии, AC по единой методике, расчёт SV/CV/SPI/CPI, прогнозирование EAC и ETC, а также привязка порогов предупреждений к конкретным управленческим действиям.
news
Тендерные ответы и управление исполнением контрактов в 3D-печати: от анализа критериев оценки до количественного контроля платежей
Риски в проектах аддитивного производства часто заключаются не в цене, а в тендерном ответе и исполнении контракта. В статье представлены методы количественного управления: матрица критериев оценки, таблица технических отклонений, структура поэтапных платежей, механизм изменений и мониторинг реестра дебиторской задолженности.
news
Документальное сопровождение трансграничных поставок 3D-печатных изделий: практический подход к классификации HS-кодов, элементам декларации и проверке согласованности документов
Наиболее частая причина задержек при экспорте 3D-печатных изделий — не несоответствие качества, а расхождения между документами и фактическим грузом: противоречия между HS-кодом и описанием, неполные сведения в декларации, несоответствие условий поставки в инвойсе и контракте, отсутствие требуемой маркировки деревянной упаковки. В статье представлены рабочие методы подготовки классификационных карт, декларации на уровне номера изделия, треугольной сверки контракта, инвойса и упаковочного листа, соблюдения требований к маркировке упаковки и обработки исключений.
news
Товарная защита бренд-активов в 3D-печати: категории, доказательства использования и реагирование на нарушения
Цепочка поставки услуг 3D-печати глубоко цифровизирована: название можно скопировать практически без затрат. В статье представлен практический путь защиты товарных знаков и бренда для компаний отрасли: выбор категорий, предрегистрационный поиск, хранение доказательств использования, лицензирование печатаемого контента, мониторинг нарушений и учет сроков.
news
Сдача-приемка смен и управление бригадами в цехе 3D-печати: стандартизированный подход от передачи статуса до межсменной согласованности
Задания по 3D-печати нередко охватывают несколько смен, а качество передачи смены напрямую определяет непрерывность производства и стабильность сроков поставки. В статье информация для передачи разделена на четыре категории: состояние оборудования, незавершенные задания, отклонения и нерешенные вопросы. Рассмотрены 15–20-минутный период пересечения смен, фиксированный маршрут обхода, последовательность «сначала отклонения, затем задания», а также три показателя: полнота передачи, доля связанных с передачей отклонений и разница в выходе годных первых изделий между сменами.

news
Решения по несоответствующей продукции в 3D-печати: замкнутый подход MRB от классификации дефектов и оценки ремонтопригодности до разрешенного отклонения и браковки
После выявления дефекта в 3D-печатной детали основные затраты связаны с последующим решением о ее дальнейшей судьбе. В статье представлен практический замкнутый подход: классификация дефектов по тяжести, обнаруживаемости и ремонтопригодности; оценка возможности ремонта по трем вопросам — можно ли восстановить требования чертежа, валидирован ли процесс ремонта и ниже ли его стоимость стоимости повторного изготовления; определение границ партии для приемки по разрешенному отклонению и требования письменного согласия заказчика; установление зоны изоляции после браковки по заданию печати и партии порошка; а также преобразование отдельных случаев в данные для улучшения процессов через MRB и журнал решений.

news
Комплектность материалов и управление доставкой в цехе 3D-печати: инженерный подход от проверки производственного пакета до реагирования на дефицит
Задержки поставок в цехах 3D-печати часто ошибочно связывают с нехваткой мощностей или нестабильностью процесса, хотя многие простои вызваны некомплектностью материалов к моменту запуска. В статье представлены чек-лист проверки комплектности производственного пакета по заказ-наряду, методика расчета коэффициента комплектности по времени запуска и трехуровневые пороги, дифференцированные стратегии запасов у рабочего места, минимальный набор транспортной тары и маркировки, трехуровневый механизм реагирования на дефицит, а также интерфейсы с планированием ограниченных мощностей и прослеживаемостью партий.

news
Инженерное управление расходом инертных газов в 3D-печати: критерии чистоты, проверка герметичности и расчёт расхода на деталь
Расход инертного газа в металлической 3D-печати часто считают незначительным вспомогательным материалом, хотя на одну камеру может приходиться 80–150 м³ стоимостью свыше 1000 юаней. В статье рассматриваются четыре составляющие расхода — продувка, очистка атмосферы, обработка порошка и внеплановые потери, — предлагаются три критерия качества по содержанию кислорода и точке росы, методы количественной оценки утечек через испытания на удержание давления и базовый расход в режиме ожидания, а также подходы к расчёту расхода на единицу продукции, дифференцированному использованию газа и объединению заказов в одну камеру.
Начните здесь
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.