
No model yet, material choice and wall thickness are explained from a practical angle.
Центр знаний
Blueprint News
lantu3D до расчёта проверяет толщину стенок, структуру, материал, процесс, количество и отделку.
01Guides
02Материалы
03Взгляд клиента
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Количественные методы управления рисками в проектах 3D-печати: реестр рисков, оценка FMEA и приоритизация RPN
Управление рисками в большинстве проектов 3D-печати ограничивается декларативными планами без измеримых критериев приемки. В статье представлен инженерный подход: создание реестра рисков со структурированными полями, расчет RPN по параметрам серьезности S, частоты возникновения O и обнаруживаемости D, использование таблицы оценочных ориентиров, корректировка недостатков мультипликативной модели порогами серьезности и привязка реестра к четырем этапам проекта: анализу заказа, аттестации первого изделия, наращиванию малой серии и выпуску в серийное производство.

news
Управление жизненным циклом расходных и запасных частей оборудования для 3D-печати: количественный подход к замене защитных стекол, ракелей и фильтров на основе MTBF
Незапланированные простои в цехах аддитивного производства чаще вызваны не отказом дорогостоящих лазеров или гальванометров, а выходом за допустимые пределы недорогих расходных компонентов: защитных стекол, ракелей, фильтров и уплотнений. В статье представлены классификация таких деталей по оптической, порошковой и вспомогательной средовой цепочкам, механизмы отказов, методика формирования базовых интервалов замены по MTBF и MTTR, ранжирование узких мест методом дерева отказов, а также полный подход к подтверждению после замены, промежуточной проверке средств измерений и ABC-управлению запасами.

news
Реестр активов 3D-печатного оборудования на всем жизненном цикле: от амортизации и модернизации до остаточной стоимости
Во многих компаниях тщательный анализ инвестиций в оборудование заканчивается подписанием приемки. Последующее снижение производительности, затраты на модернизацию и остаточная стоимость при выводе из эксплуатации не учитываются, а балансовая стоимость существенно расходится с реальными возможностями. В статье рассматриваются двухконтурный финансово-технический реестр, количественные критерии выбора между модернизацией и заменой, четыре триггера вывода из эксплуатации, а также порядок реализации остаточной стоимости и использования данных для корректировки следующей TCO-модели.
news
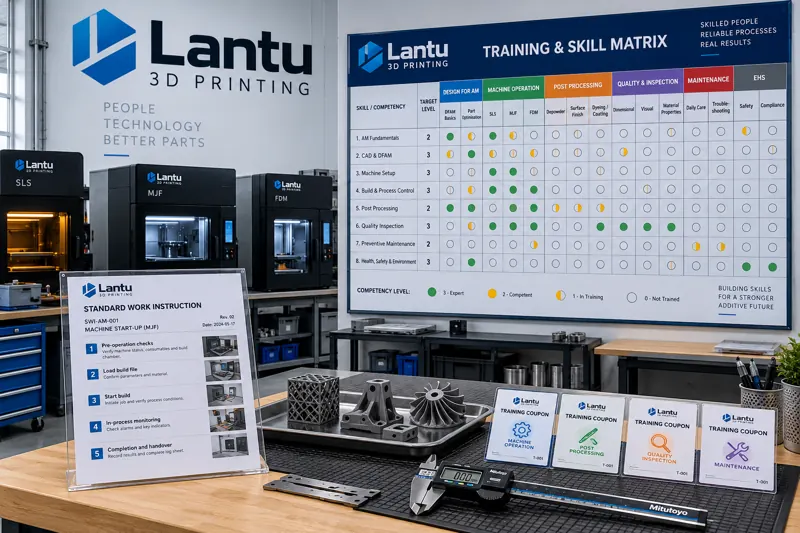
Матрица навыков и подготовка многофункциональных операторов в цехе 3D-печати: от визуализации компетенций к гибкому планированию смен
В цехах аддитивного производства квалификацию персонала часто описывают размытыми формулировками вроде «умеет запускать оборудование». При изменении структуры заказов это выявляет риск: критически важными операциями владеют лишь один-два сотрудника. В статье рассматривается построение матрицы навыков: декомпозиция задач до наблюдаемых действий, четырехуровневая шкала 0–3 и межфункциональная калибровка, пробочная оценка с опорными сотрудниками, а также использование матрицы для планирования смен, выявления дефицитов компетенций, подготовки многофункциональных работников по модели «основная + дополнительная роль» и замыкания цикла оценки через практику и результаты.

news
Управление инженерными и вспомогательными системами в цехе 3D-печати: стабильность инертного газа, оборотной воды, электроснабжения и пылеулавливания
Незапланированные простои в цехах аддитивного производства чаще всего вызваны не самими принтерами, а системами подачи газа, воды, электроснабжения и пылеулавливания. В статье приведены конкретные контрольные пределы и инженерные практики для чистоты и бесперебойной подачи инертных газов, температуры и качества оборотной воды, качества электропитания и заземления, а также управления перепадом давления в системах аспирации.

news
Статистическое управление процессами (SPC) для серийных поставок 3D-печати: инженерный подход от критических характеристик до замкнутого цикла реагирования
Статья рассматривает внедрение статистического управления процессами (SPC) для контроля качества при переходе 3D-печати от малых серий к серийным поставкам: определение критических характеристик, проверку разрешающей способности средств измерений, выбор карт Xbar-R и правил выявления особых причин, проектирование выборок и четырехэтапный цикл реагирования. Также разъясняется разница между контрольными и допусковыми границами, значение порогов Cpk и способы избежать распространенных ошибок, таких как отсутствие пересмотра контрольных границ и мониторинг без улучшений.

news
Механическое упрочнение и финишная обработка поверхности 3D-печатных деталей: инженерные методы от дробеструйной обработки и накатывания до выравнивания внутренних каналов
Шероховатость поверхности в состоянии после печати, частично сплавленные частицы и остаточные растягивающие напряжения являются основными факторами снижения усталостной прочности аддитивных деталей. В статье рассматриваются границы применимости дробеструйной обработки, накатывания, лазерного ударного упрочнения, виброабразивной обработки и магнитно-абразивного шлифования по четырем показателям целостности поверхности, а также предлагается метод выбора технологического маршрута по виду отказа и замкнутый цикл выборочного контроля.

news
Онлайн-мониторинг ванны расплава и контроль качества процесса при металлической 3D-печати
Дефекты в металлическом аддитивном производстве возникают внутри закрытой камеры за миллисекунды, а к моменту их выявления при послепечатном контроле все затраты уже понесены. В статье рассматриваются принципы наблюдения за ванной расплава, инженерные компромиссы фотодиодных и коаксиальных систем визуализации, создание многоуровневых критериев оценки и интеграция технологических данных в контур управления несоответствующей продукцией и корректирующих действий.

news
Наращивание мощностей в мелкосерийном 3D-производстве: инженерный подход от пробного выпуска к стабильной серии
Успешная валидация первого изделия не означает готовности к серийным поставкам. В статье представлена четырехэтапная методика перехода 3D-печати от мелкосерийного пробного производства к стабильному выпуску: фиксация пакета технологических параметров и межмашинная валидация, анализ причин брака по Парето, выравнивание такта узких мест и шесть критериев допуска перед увеличением объема. Она помогает превратить единичный успех в воспроизводимую способность к поставкам.

news
Сертификация навыков и система обучения персонала 3D-печати: от карты курсов до допуска к самостоятельной работе
Во многих цехах 3D-печати документация по обучению оформлена полностью, но не подтверждает, что оператор действительно умеет выполнять работу. В статье представлен инженерный подход к сертификации навыков: пороговые значения для единиц компетенций, трехэтапная карта обучения, практические экзамены с критическими пунктами, матрица допусков L1–L3, четырехуровневая оценка эффективности Киркпатрика, а также механизмы повторного обучения и понижения уровня.

news
Монтаж, наладка и приемка 3D-печатающего оборудования на площадке (SAT): инженерный подход от подготовки площадки до допуска к пробной эксплуатации
Поставка оборудования не означает готовность к запуску производства. В статье рассматривается полный процесс монтажа, наладки и приемки аддитивного оборудования на площадке (SAT): разграничение FAT и SAT, пять обязательных параметров площадки, формирование геометрических и технологических баз, SAT-чек-лист из четырех категорий критериев, а также критерии допуска к пробной эксплуатации на реальных заказах и меры против трех распространенных ошибок.

news
Антикоррозионная упаковка и маркировка ящиков для 3D-печатных деталей: инженерный подход от механизмов коррозии до выпуска к отгрузке
Металлические детали, изготовленные методом 3D-печати, могут выйти из строя на этапе поставки из-за конденсации при морской перевозке, щелевой коррозии и несоответствия маркировки. В статье представлены рассчитываемые и проверяемые требования к упаковке: от механизмов коррозии и расчета VCI-материалов до герметизации барьерных слоев, согласованности упаковочных листов и шести пунктов приемочного контроля.
Начните здесь
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.