
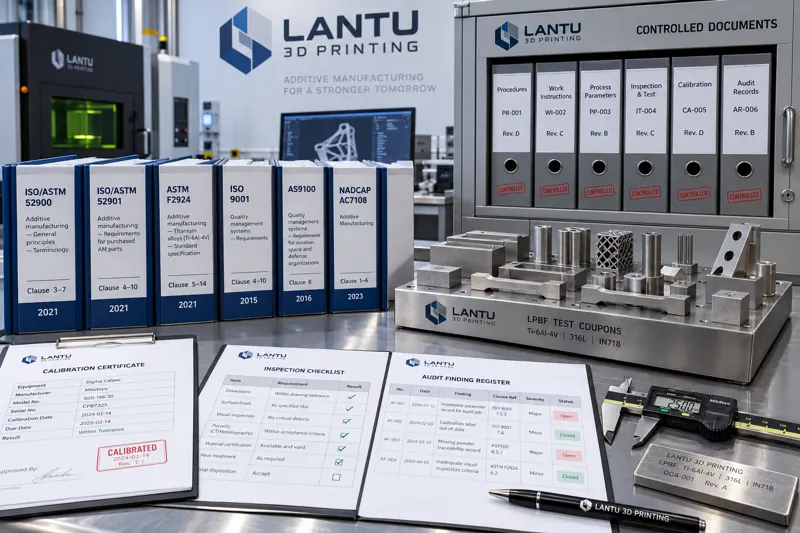
Введение: документы системы написаны, но на аудите невозможно пояснить, «какому пункту они соответствуют»
Во многих предприятиях 3D-печати развитие стандартизации остается на уровне «документы имеются»: в наличии руководство по качеству, процедурные документы и рабочие инструкции, а на стене размещен сертификат системы менеджмента. Но во время аудита заказчика или сертификационного органа аудитор спрашивает: «На какой номер стандарта и какой пункт вы опираетесь, каков критерий оценки и где хранятся подтверждающие записи?» Если ответ сводится к фразе «мы всегда так делали», система из исполнимой превращается в демонстративную. Компания lantu3D неоднократно сталкивалась с этим разрывом при участии в проектах для аэрокосмической, медицинской и автомобильной отраслей: технологические возможности были достаточными, но неясное сопоставление с пунктами стандартов, неизмеримые критерии и неполная цепочка доказательств приводили к повторным квалификациям первого изделия и несоответствиям по результатам внешних аудитов. Переход от «уровня документов» к «уровню пунктов» является рубежом, на котором система стандартизации начинает действительно обеспечивать обязательность требований.
1. Сначала необходимо различать типы стандартов и уровни их обязательности
Наиболее распространенная ошибка в стандартизации — одинаково рассматривать все «стандарты» как документы одного типа. В действительности их юридическая сила и назначение существенно различаются: национальные стандарты Китая (GB) и отраслевые стандарты устанавливают общие требования и методы испытаний и служат порогом допуска; стандарты отраслевых ассоциаций обычно ближе к конкретным технологиям, быстрее обновляются и содержат более детальные технические показатели; корпоративные стандарты являются внутренними документами с наивысшей обязательностью и позволяют закреплять специальные требования заказчика. Ссылочные связи должны быть четко определены: технические показатели корпоративного стандарта не могут быть ниже требований вышестоящих стандартов, а на обложке документа необходимо приводить перечень ссылочных документов с обозначениями и годами издания. Реестр стандартов, пригодный для практического применения, должен как минимум включать: номер стандарта, наименование, год версии, организацию-разработчика, пункты об области применения, применимые на предприятии операции, отношения замены и дату отмены. Отсутствие года издания — наиболее частый недостаток: после пересмотра стандарта продолжают использовать старые критерии, и результаты контроля утрачивают юридическую значимость.
2. Разложите стандарт на пункты и сопоставьте их с внутренними контрольными точками
Бессмысленно полностью копировать текст стандарта в рабочую инструкцию. Правильный подход — декомпозировать его по четырем уровням: «пункт — требование — контрольная точка — запись». Например, для лазерного сплавления металлического порошка в слое (LPBF) пункт стандарта о «приемочном контроле исходного материала» может быть разделен на четыре контрольные точки: повторная проверка химического состава порошка, определение гранулометрического распределения, измерение насыпной плотности и текучести, а также отбор и хранение контрольного образца партии. Для каждой точки устанавливаются частота контроля (каждая партия / каждые пять партий), метод отбора проб, критерии приемки (например, содержание кислорода ≤0,13%; конкретное значение определяется маркой сплава и версией стандарта), номер формы записи и срок хранения. Только после этого стандарт действительно доходит до рабочего места. Как показывает практика, один основной технологический стандарт может быть разложен на 30–60 проверяемых контрольных точек; примерно для трети из них требуются количественные критерии, а остальные относятся к пунктам подтверждения соответствия.
3. Критерии должны быть измеримыми: избегайте формулировок «надлежащим образом» и «при необходимости»
Критерии соответствия — область, в которой на аудите чаще всего теряются баллы. Формулировки наподобие «поверхность должна быть чистой» или «при необходимости выполнить очистку» не позволяют принять решение и не обеспечивают прослеживаемость. Их следует заменить измеримыми и воспроизводимыми требованиями: число частиц остаточного порошка размером более 50 мкм на поверхности не должно превышать трех в поле зрения при 100-кратном увеличении; масса остаточного порошка во внутренних каналах не должна превышать 0,5% общей массы детали; после очистки сушка проводится при 60 °C в течение 60 минут, а массовая доля влаги после извлечения из сушильной камеры не должна превышать 0,05%. Критерии также должны содержать метод измерения и требования к разрешающей способности средства измерений: использование штангенциркуля с разрешением 0,02 мм для оценки поля допуска 0,01 мм делает сами данные недействительными. Поэтому анализ измерительных систем (MSA) и исследование R&R средств измерений являются не факультативными процедурами, а необходимым условием достоверности критерия.
4. Управление документацией: версии, контроль и отмена
Материальным носителем практического внедрения требований по пунктам являются контролируемые документы. Управление документацией должно решать четыре задачи. Первая — уникальность версии: на производственном участке не допускается наличие двух версий рабочей инструкции с одним номером; отмененные версии необходимо изъять либо снабдить штампом «отменено, хранить». Вторая — прослеживаемость изменений: для каждой редакции сохраняются причина изменения, область его влияния и дата вступления в силу. Третья — идентификация внешних документов: чертежи заказчиков, сертификаты материалов поставщиков и сами ссылочные стандарты являются внешними документами; их необходимо включать в реестр и регулярно проверять на наличие обновлений. Четвертая — раздельное управление записями и документами: записи являются доказательствами выполненных действий и не должны смешиваться с документами, устанавливающими порядок выполнения работ. Документы системы корпоративных стандартов обычно имеют четыре уровня: руководство, процедурные документы, рабочие документы и формы записей. Чем ниже уровень, тем конкретнее требования и тем ближе они к рабочему месту.
5. Аудиторские чек-листы и доказательства замкнутого цикла
Внутренний аудит не должен сводиться к «поиску опечаток»; его задача — подтвердить, что требования пунктов выполняются, критерии соблюдаются, а доказательства прослеживаются. Чек-лист аудита цеха LPBF можно организовать по номерам пунктов: каждая строка включает номер пункта, вопрос проверки, метод выборки (например, выборочная проверка трех записей за последние три месяца), критерий оценки, вид доказательства и описание выявленного факта. Несоответствия должны управляться по степени значимости: обычное несоответствие требует коррекции и анализа причин, а серьезное несоответствие, связанное с риском для партии продукции, требует запуска прослеживаемости и уведомления заказчика. Критерием замыкания цикла является не «отчет о корректирующих действиях составлен», а отсутствие аналогичной проблемы в выборке следующего аудита. Связывание оценки результативности корректирующих действий с выборкой при следующем внутреннем аудите является ключевым механизмом, предотвращающим формальный характер корректирующих мер.
6. Согласование со специализированными отраслевыми стандартами
Общие системы менеджмента качества отвечают на вопрос «существует ли система», а специализированные отраслевые стандарты — на вопрос «достаточен ли ее профессиональный уровень». В аэрокосмической отрасли особое внимание уделяется валидации специальных процессов, квалификации первого изделия и квалификации персонала неразрушающего контроля; в медицине — биосовместимости, прослеживаемости и валидации стерилизации; в автомобилестроении — процессному аудиту и процедуре одобрения производства серийных деталей. Эти требования часто устанавливаются в форме специальных требований заказчика и имеют приоритет над общими положениями. Поэтому в реестре стандартов для специальных требований заказчика должно быть предусмотрено отдельное поле, а также четко определены их соответствие корпоративным стандартам и правила разрешения противоречий: применяется более строгое требование, что должно быть письменно подтверждено в техническом соглашении во избежание споров после поставки из-за различий в подходах к критериям.
Заключение
Зрелость системы стандартизации определяется не количеством документов, а способностью ответить на три вопроса: на какой номер стандарта и пункт опирается требование, какой измеримый критерий применяется и в какой форме хранится доказательство. Когда стандарт декомпозирован на пункты, пункты сопоставлены с контрольными точками, контрольные точки оформлены как количественные критерии, а критерии закреплены в контролируемых документах и аудиторских чек-листах, стандартизация превращается из витринного экспоната в производительную силу. Для бизнеса 3D-печати, в котором поставка продукции строится по цепочке «от цифровой модели к физическому изделию», чем надежнее проработан этот уровень, тем лучше контролируются процент прохождения первого изделия с первого раза, число несоответствий при внешних аудитах и эффективность повторного использования решений между проектами.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.