
No model yet, material choice and wall thickness are explained from a practical angle.
Центр знаний
Blueprint News
lantu3D до расчёта проверяет толщину стенок, структуру, материал, процесс, количество и отделку.
01Guides
02Материалы
03Взгляд клиента
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
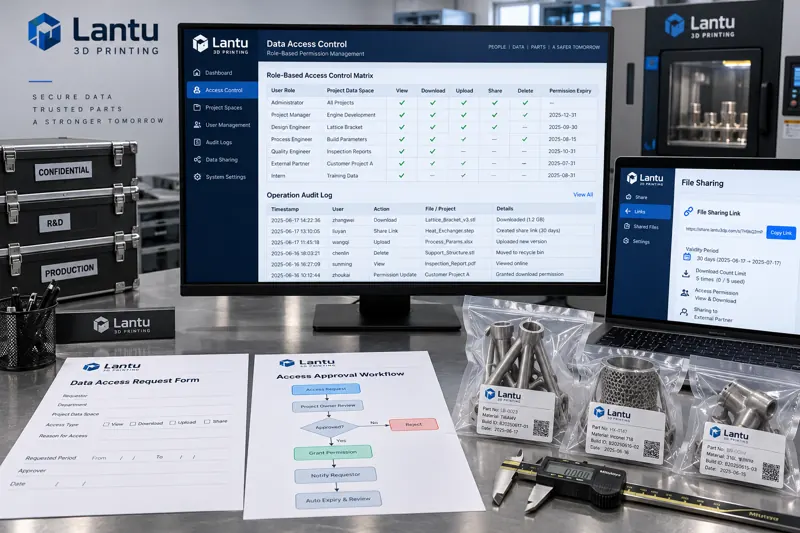
Права учетных записей и контроль доступа в компаниях 3D-печати: инженерный подход от определения ролей и минимальных привилегий до журналирования операций
Утечки данных в компаниях 3D-печати чаще возникают не из-за слабого шифрования, а из-за потери контроля над системой прав: доступ не отзывается при переводе сотрудника, скачивание не согласуется, обращения не фиксируются. В статье представлен реализуемый инженерный подход: организация данных по проектам, преобразование должностей в роли, запрет по умолчанию и временные права по необходимости, разделение скачивания и внешней передачи, трехэтапное управление жизненным циклом учетных записей, а также защищенные от подделки журналы и автоматические уведомления, отвечающие на вопрос, кто, когда и какие действия выполнил с каким объектом.
news
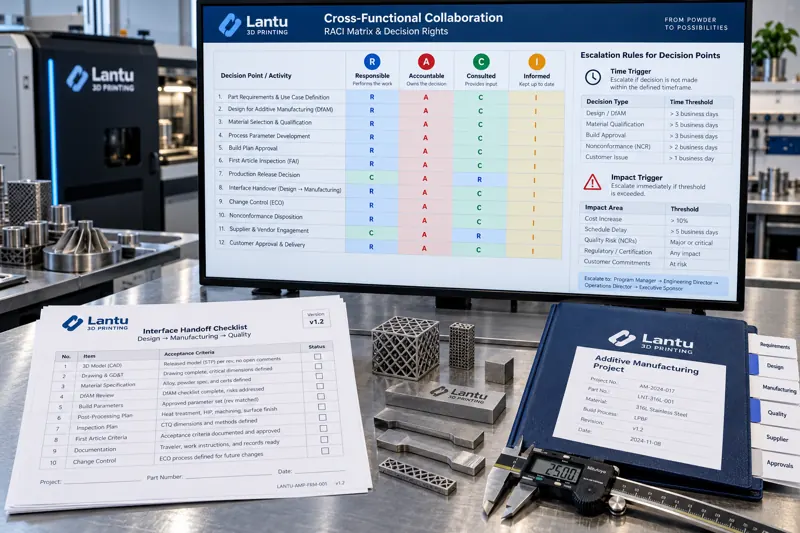
Ответственность и полномочия при межфункциональном взаимодействии в 3D-печати: инженерный подход от матрицы RACI до правил эскалации
Сбои межфункционального взаимодействия обычно вызваны не отношением сотрудников, а неопределённостью полномочий по принятию решений. В статье представлен практический инженерный подход: разложение задач на делегируемые решения с назначением единственного ответственного по RACI, формализация межотдельных поставок в виде приемочных пунктов, применение правил эскалации по времени и влиянию, а также ежемесячный анализ записей о решениях, передачах и эскалациях для корректировки матрицы.

news
Стандартизация технической документации для 3D-печати: от основной надписи и спецификации до проверяемых технических требований
Если одна и та же модель, отправленная на три производства, дает три разных результата, причина обычно кроется не в оборудовании, а в неясной технической документации. В статье рассматриваются четыре дополнительных вопроса для чертежей аддитивного производства, поля основной надписи, границы поставки в спецификации, перевод технических требований от оценочных формулировок к проверяемым критериям, а также контроль версий и регистрацию изменений.

news
Управление мастер-данными и уникальная идентификация в 3D-печати: правила кодирования, индексы версий и практическое внедрение словаря данных
Наиболее распространённые скрытые потери в цехах 3D-печати с многономенклатурным мелкосерийным производством связаны не с простоями, а с несколькими кодами для одного объекта: одна и та же деталь имеет разные номера в системах расчёта стоимости, технологии, производственных заказов и контроля качества. В статье рассмотрены четыре ключевых типа мастер-данных, правила сегментированного кодирования «один объект — один код», критерии повышения версии и номера чертежа, а также четырёхэтапный план внедрения и три измеримых показателя приёмки.

news
Методы капитального бюджетирования инвестиций в 3D-печать: от NPV и IRR до анализа чувствительности
Решения об инвестициях в оборудование нельзя принимать, опираясь только на TCO. В статье представлен подход к капитальному бюджетированию для создания мощностей 3D-печати: дисконтированные денежные потоки учитывают стоимость денег во времени, NPV и IRR задают четкие пороги, а сценарный и чувствительный анализ выявляют риски колебаний загрузки, цены, энергопотребления и удельного расхода материалов. Также приведены методы расчета безубыточной загрузки и контрольных точек после инвестирования.
news
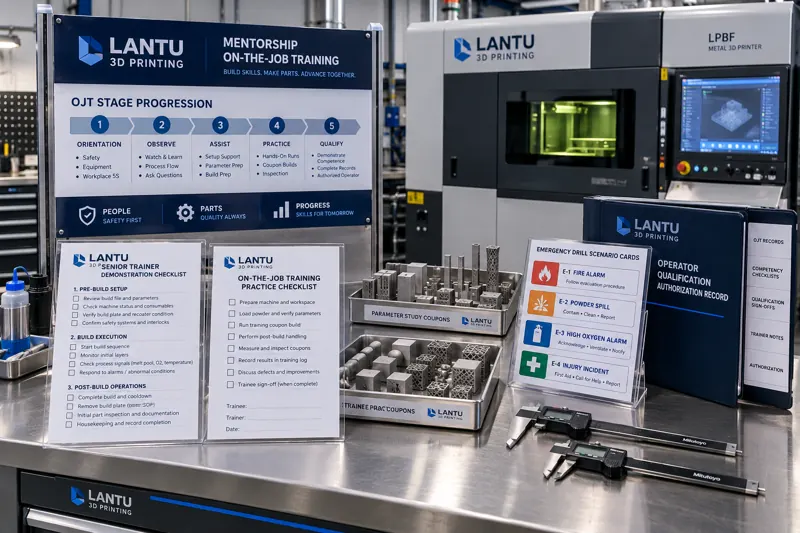
Механизм наставничества в подготовке кадров для 3D-печати: от OJT по модели «мастер—ученик» до допуска по квалификации
Даже при выстроенной системе обучения сотрудники могут не достигать самостоятельности, если процесс наставничества не формализован. В статье представлены трехуровневая классификация знаний, четырехэтапный план OJT с критериями допуска, механизм отбора и развития внутренних тренеров, сценарии настольных и практических тренировок, а также связь квалификационного допуска с повторной оценкой.
news
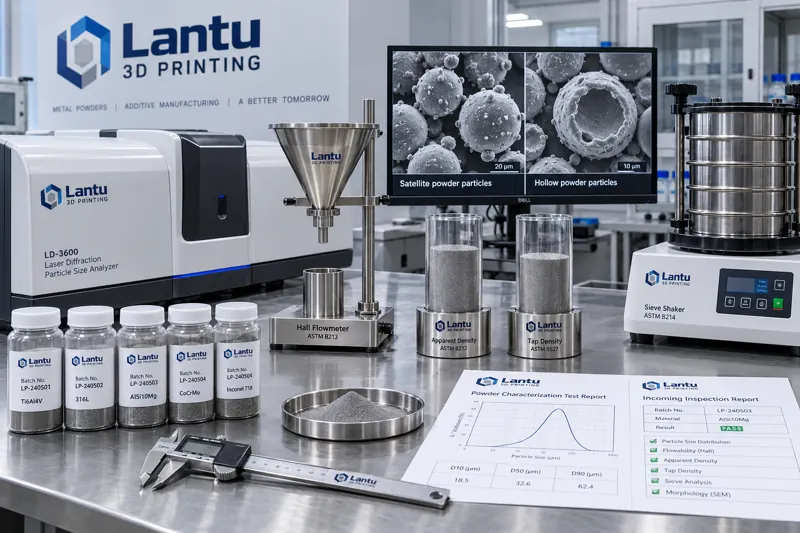
Характеризация и входной контроль металлических порошков для 3D-печати: критерии по гранулометрии, насыпной плотности и текучести по Холлу
В двух сертификатах D50 и содержание кислорода полностью совпадают, однако при печати порошки ведут себя в разы по-разному. В статье представлена система измеряемых показателей для входного контроля металлических порошков: хвосты распределения D10/D90, насыпная и утряcочная плотность, коэффициент Хауснера, текучесть по Холлу, количественная оценка сателлитов и полых частиц, а также связь BET-удельной поверхности с приростом кислорода. Также приведены выполнимый лист приемки с 6 обязательными и 2 выборочными испытаниями и правила хранения контрольных проб.
news
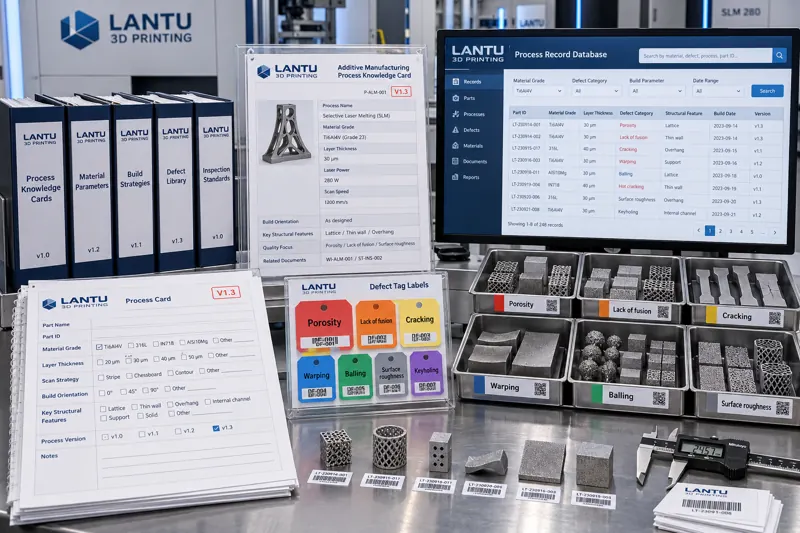
Структурированный подход к знаниям о 3D-печати: от метаданных и контролируемых словарей до поисковой системы технологических карт
Созданная база знаний, в которой по-прежнему невозможно найти полезный опыт, — наиболее распространённый сбой управления знаниями на предприятиях 3D-печати. В статье предложен практический путь структурирования: девять обязательных полей метаданных, контролируемые словари и нормализация синонимов, пятичастный шаблон технологической карты, правила нумерации, версионирования и отмены, а также три показателя приёмки — точность поиска, коэффициент повторного использования технологических карт и частота повторных отказов. Такой подход превращает разрозненный технологический опыт в инженерный актив, пригодный для поиска, ссылок и версионирования.
news
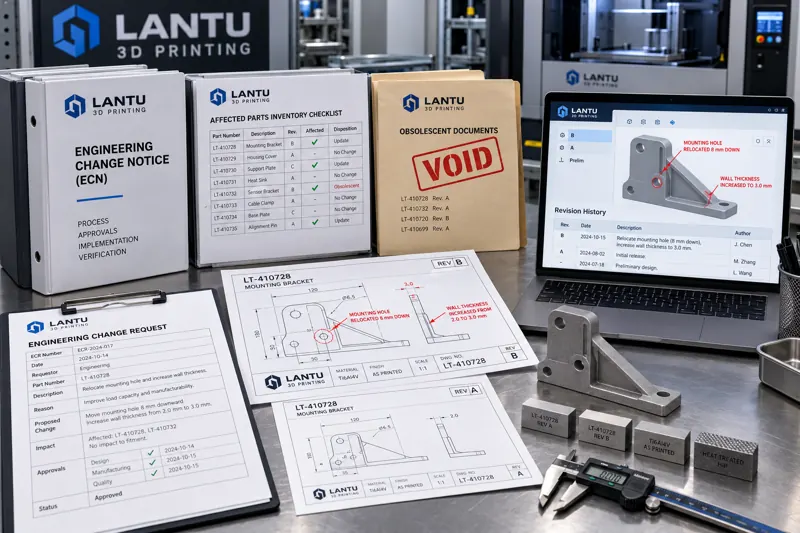
Управление изменениями в проектах 3D-печати: замкнутый цикл от заявки на изменение и анализа влияния до контроля версий
Если запросы на изменения в проектах 3D-печати остаются на уровне устных договоренностей, модель может быть изменена без корректировки коммерческого предложения, на производстве могут продолжать использоваться старые чертежи, а технологические параметры — меняться без контроля. В статье изменения разделены на изменения геометрии и технических требований, внутренние изменения процесса и отклонения с разрешением на применение; приведены поля единой заявки на изменение, пять контрольных перечней анализа влияния, многоуровневое согласование и замкнутый цикл с валидацией первого изделия, а также пять распространенных сбоев и способы их предотвращения.

news
Методы планирования эксперимента для разработки процессов 3D-печати: инженерный путь от ортогонального скрининга и моделирования поверхности отклика до калибровки технологического окна
Многофакторная взаимосвязь делает последовательную настройку по одному параметру неэффективной. В статье представлена трехуровневая система экспериментов для разработки процессов 3D-печати: ортогональный план позволяет за 9 испытаний отобрать факторы и ранжировать их значимость, метод поверхности отклика примерно за 20 испытаний строит квадратичную модель с эффектами взаимодействия и решает многокритериальные конфликты функцией желательности, а наложенные контурные карты определяют допустимое технологическое окно с 10%-ным запасом безопасности. Также приведены контрольный список и три распространенные ошибки.
news
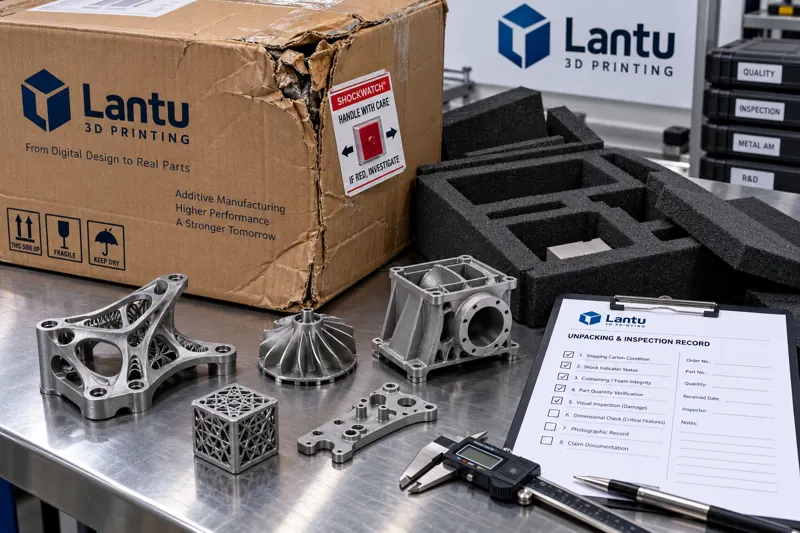
Инженерный подход к повреждениям 3D-печатных изделий при перевозке и претензиям: от приемки при распаковке до установления ответственности и контроля сроков
Первопричина споров о повреждении 3D-печатных изделий при транспортировке часто заключается не в самом дефекте, а в отсутствии регламента распаковки, доказательной базы и критериев ответственности. В статье представлены классификация повреждений, шесть стандартных действий при распаковке, пять категорий доказательств, критерии распределения ответственности, методы контроля сроков и расчета ущерба, а также замкнутый цикл совершенствования упаковки.
news
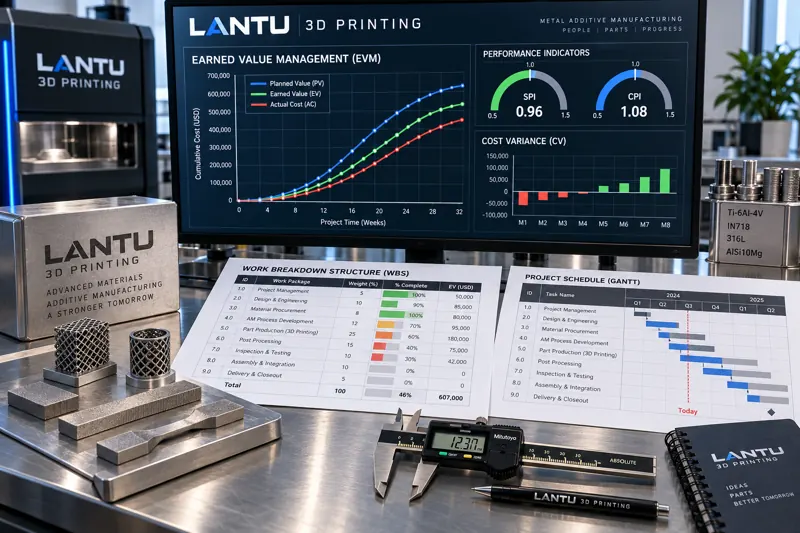
Количественное управление сроками и затратами в проектах 3D-печати: практическое применение EVM, SPI/CPI и прогнозов завершения
Заказы на 3D-печать часто описывают как «выполненные на 80%», однако послойный прогресс не синхронизирован с фактической поставкой и возникновением затрат, что приводит одновременно к задержкам и перерасходу бюджета. В статье представлен практический путь внедрения управления освоенным объёмом (EVM) в печатном производстве: определение PV через веса рабочих пакетов, EV через проверяемые критерии, AC по единой методике, расчёт SV/CV/SPI/CPI, прогнозирование EAC и ETC, а также привязка порогов предупреждений к конкретным управленческим действиям.
Начните здесь
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.