
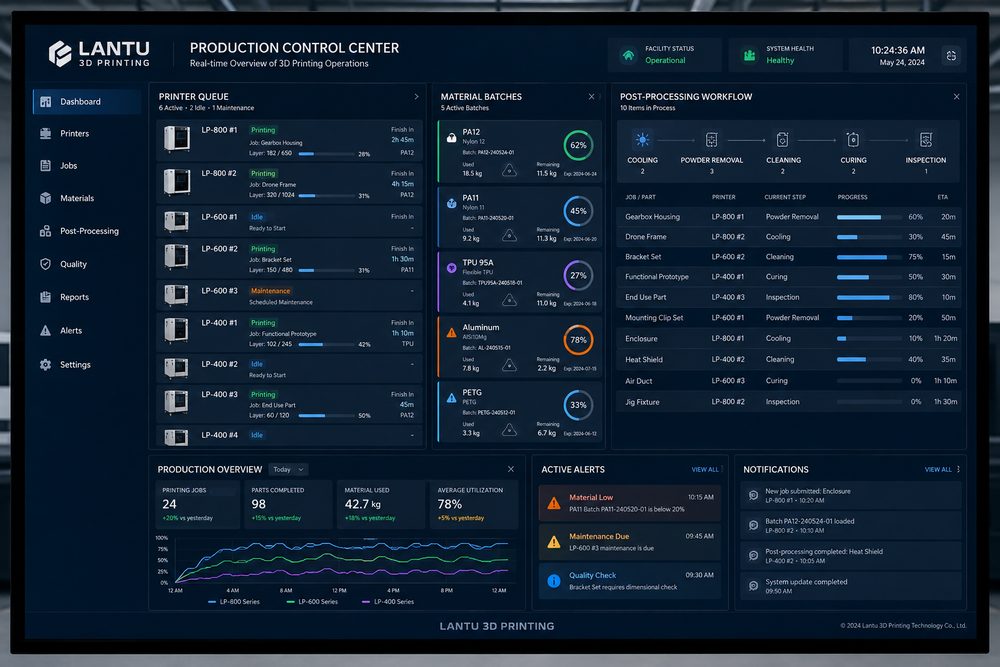
Введение: срок поставки — это результат согласованной работы нескольких этапов
В сервисе 3D-печати клиенты часто воспринимают срок выполнения как время работы оборудования, однако реальный цикл поставки включает проверку файлов, подтверждение стоимости, подготовку материала, раскладку и нарезку модели, печать, охлаждение или отверждение, удаление порошка и поддержек, финишную обработку, контроль размеров, упаковку и отправку. Если хотя бы один этап плохо спланирован, задача, которую можно было бы выполнить за 24 часа, превращается в ожидание на три-пять дней. Платформа «Ланьтуй Трёхмерная» как решение полного жизненного цикла — от дизайнерского макета до физической поставки — делает упор не на скорость отдельного принтера, а на согласование оборудования, материалов, постобработки и контроля качества.
1. Сначала найдите реальное узкое место, а не просто добавляйте оборудование
Первый шаг в производственном планировании — оценка загрузки по операциям. Заказы по FDM и SLA чаще всего ограничены временем печати, а заказы по SLS-нейлону — охлаждением, удалением порошка и партиями окрашивания. Металлическая печать дополнительно сталкивается с очередями на термообработку, проволочную резку и поверхностную обработку. Рекомендуется разбивать каждый заказ на стандартные трудозатраты: проверка файла 0,5–2 часа, раскладка и слайсинг 0,5 часа, печать 4–36 часов, охлаждение или отверждение 2–12 часов, постобработка 1–24 часа, финальный контроль 0,5–2 часа. Только увидев реальную структуру времени, можно понять, где именно находится узкое место — в оборудовании, персонале или у подрядчиков.
2. Объединяйте партии по материалу и технологии, чтобы повысить загрузку оборудования
Преимущество 3D-печати в том, что не нужны формы, но это не значит, что каждый заказ следует запускать отдельно. Детали из SLS PA12, MJF-нейлона и смолы лучше объединять в партии по материалу, цвету, толщине слоя и сроку поставки. При этом важно задавать границы по дедлайну: например, в одной порошковой партии можно объединять только те заказы, которые подтверждены в течение следующих 24 часов, чтобы не жертвовать сроком ради ожидания дополнительных деталей. Для смоляных изделий нужно учитывать время смены ванны и очистки: прозрачные, термостойкие и ударопрочные смолы не следует часто смешивать в одном потоке, иначе возрастает риск загрязнения и переделок.
3. Введите динамический приоритет, чтобы контролировать стоимость срочных вставок
Срочные вставки в график — один из самых частых факторов сбоев. Рекомендуется оценивать приоритет заказа по пяти параметрам: обещанный срок поставки, уровень клиента, технологический риск, сложность постобработки и срочность логистики, а не только по степени настойчивости запроса. Перед вставкой в график необходимо оценить влияние: будет ли прерван текущий цикл, возникнут ли потери материала, будет ли занято окно постобработки, не пострадают ли уже подтверждённые заказы. Если срочная вставка действительно необходима, следует зафиксировать причину и список затронутых заказов, а на доске управления обновить новый прогноз завершения. Прозрачный механизм изменений лучше защищает стабильность поставок, чем устные корректировки в последний момент.
4. Постобработку и контроль качества нужно планировать заранее, а не после завершения печати
Многие задержки возникают уже после окончания печати. Смоляные детали нужно мыть, повторно отверждать, снимать поддержки, шлифовать и окрашивать; нейлоновые изделия — охлаждать, извлекать, очищать от порошка, пескоструить, окрашивать и сушить; металлические детали — подвергать термообработке, удалять поддержки, обрабатывать на станке и выполнять поверхностную отделку. Если эти операции ставить в очередь только после завершения печати, появляется новый узкий участок. Более эффективный подход — при раскладке и слайсинге одновременно формировать задания на постобработку и заранее резервировать людей и оборудование. Для ключевых заказов можно за 2 часа до окончания печати уведомлять участок постобработки, чтобы подготовить приспособления, расходники и измерительный инструмент.
5. Анализируйте отклонения по данным и постоянно улучшайте правила планирования
Каждую неделю следует сравнивать запланированное и фактическое время выполнения, анализируя, что стало причиной отклонений: многократные правки файла, поломка оборудования, нехватка материала, переделка после постобработки, ожидание контроля или задержка логистики. Рекомендуется отслеживать долю своевременно выполненных заказов, коэффициент загрузки оборудования, среднее время ожидания в очереди, процент переделок и долю срочных заказов. Если загрузка оборудования низкая, а доставка всё равно задерживается, значит узкое место, вероятно, находится на этапе предварительной проверки или постобработки; если процент переделок превышает 5%, нужно вернуться к дизайну проверки и контролю технологических параметров. Система планирования должна корректировать запас времени на основе данных, а не полагаться на интуицию.
Вывод: хорошее планирование делает поставку предсказуемой
Цель производственного планирования в 3D-печати — не заполнить график каждого принтера до отказа, а выстроить устойчивый ритм между материалами, оборудованием, персоналом, постобработкой и контролем качества. Благодаря выявлению узких мест, объединению партий по материалу, динамическому приоритету, предварительному планированию постобработки и анализу данных компания может сократить ожидание и хаос от срочных вставок, а клиент — получить более точные обещания по срокам и более надёжную физическую поставку.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.