
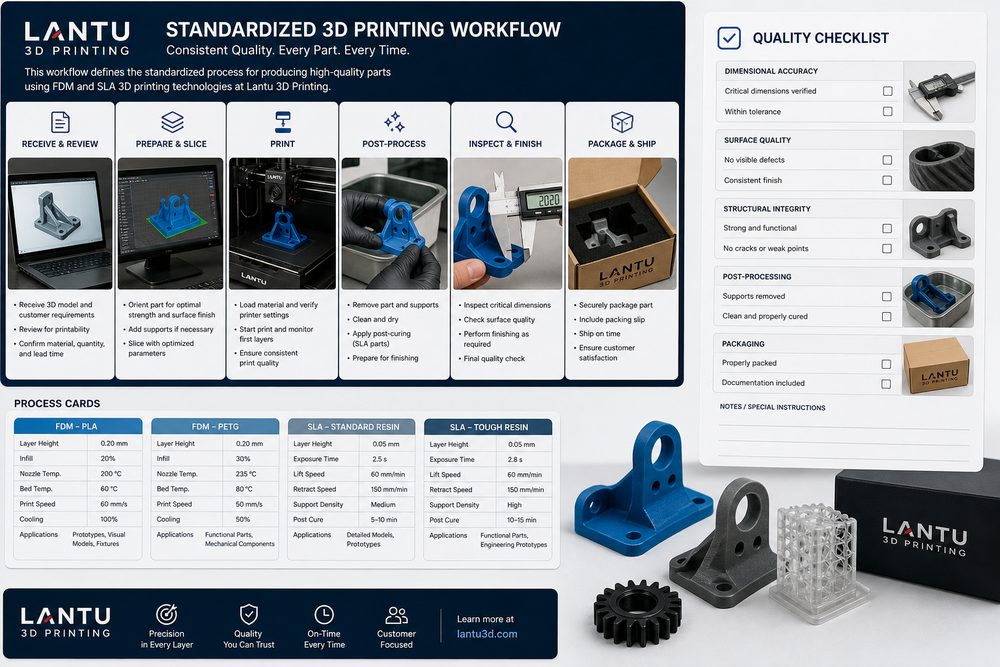
Введение: стандартизация делает результат поставки независимым от личного опыта
Создание системы стандартизации 3D-печати — это не вопрос одной операции, а комплексная задача: от уточнения требований, оценки модели, материалов и технологии до планирования производства и приемки поставки. Для таких платформ полного жизненного цикла, как lantu3D, которые обеспечивают путь от чертежа/дизайна до физической поставки, результат поставки должен быть разбит на измеряемые, поддающиеся разбору и непрерывному улучшению рабочие элементы: полный ли входной файл, обозначены ли ключевые размеры, прослеживаемы ли партии материалов и параметры оборудования, могут ли записи контроля поддержать решение клиента. Только если эта информация фиксируется на раннем этапе проекта, последующие расчеты стоимости, изготовление образцов, мелкосерийное производство и замкнутый цикл качества не будут зависеть от ситуативных решений конкретного специалиста.
В реальных проектах компании часто понимают создание системы стандартизации 3D-печати как специальную компетенцию одной должности, но на самом деле результат определяет межфункциональная координация. Казалось бы простой образец может одновременно требовать выбора толщины слоя 0,1-0,2 мм, контроля размеров на уровне ±0,2 мм, обработки точек контакта поддержек, учета риска термической деформации, целевых значений шероховатости поверхности и способа защиты при транспортировке. Если нет единой методики, затраты на переделку обычно концентрируются прямо перед сдачей.
1. Стандарты файлов, материалов, технологий и контроля должны управляться единообразно
Прежде всего нужно установить четкую техническую базу. На старте проекта следует подтвердить назначение детали, направление нагрузок, сопряжения, уровень требований к внешнему виду и объем поставки, а затем преобразовать эти условия в технологические параметры. Например, для деталей функциональной проверки важнее прочность и стабильность размеров, для демонстрационных образцов — текстура, цвет и единообразие поверхности, а для мелких серий — себестоимость одной детали, такт производства и стабильность между партиями. Разные цели требуют разных сочетаний материалов и технологий, поэтому нельзя применять один и тот же набор опыта ко всем сценариям.
Рекомендуется включать ключевые параметры в карточку проекта: рекомендуемый материал, ориентацию построения, диапазон толщины слоя, допуск на ключевые размеры, требования к постобработке, способ контроля и уровень риска. Для деталей из SLA-смолы необходимо учитывать коробление тонких стенок, следы от поддержек и изменение хрупкости после УФ-отверждения; для деталей из нейлона SLS — скорость обновления порошка, пористость и равномерность окрашивания; для металлических деталей SLM — остаточные напряжения, режим термообработки и припуск на вторичную обработку критических отверстий.
2. Снижение ошибок межфункциональной коммуникации за счет процессных этапов
Анализ проблем не должен ограничиваться описанием результата вроде «печать не удалась» — необходимо прослеживать их по пяти направлениям: конструкция, материалы, оборудование, параметры и действия оператора. Например, трещины в детали могут быть вызваны резким изменением толщины стенки, концентрацией внутренних напряжений или некорректной кривой термообработки; отклонение отверстий — направлением построения, недостаточной жесткостью поддержек или неясной базой для последующей обработки; неравномерность поверхности — одновременно расположением поддержек, абразивом пескоструйной обработки, траекторией полировки и условиями мойки и сушки.
lantu3D в управлении проектами делает особый акцент на цепочке доказательств: сохраняются скриншоты слайсинга, партия оборудования, номер партии материала, ключевые параметры, фотографии процесса и данные контроля. Ценность этого подхода не только в распределении ответственности, но и в том, что он дает основание для следующей итерации улучшений конструкции. Например, увеличение локальной толщины стенки с 1,0 мм до 1,5 мм, ограничение нависающих углов до 45° или добавление ребер на тыльной стороне большой плоскости обычно эффективнее, чем простая замена оборудования.
3. Стандартизацию нужно встраивать в системы расчета стоимости, производства и поставки
Практическое решение должно включать процессы, роли и критерии приемки. На уровне процесса можно использовать шестиэтапную схему: «анализ требований — проверка конструкции для аддитивного производства — технологический анализ — валидация пробного изготовления — подтверждение перед серией — разбор итогов после поставки». На уровне ролей в ключевых точках должны участвовать конструктор, технолог, производство, контроль качества и менеджер проекта. На уровне приемки, помимо размеров, следует фиксировать класс внешнего вида, проверку сборки, испытание прочности, состояние упаковки и обратную связь клиента.
В проектах малых и средних серий рекомендуется вводить градацию контроля. Класс A — критические для безопасности или сборки детали, для них обязателен контроль первого изделия и 100% проверка ключевых размеров; класс B — детали функциональной проверки, где применяется выборочный контроль плюс проверка сборки; класс C — внешние или демонстрационные изделия, где основное внимание уделяется поверхности и единообразию цвета. После такой градации ресурсы распределяются точнее, а клиенту проще понять границы между стоимостью и качеством.
4. Постоянный разбор итогов позволяет стандартам оставаться актуальными
Самое легко упускаемое на этапе внедрения — это механизм разбора итогов. После каждого проекта необходимо фиксировать фактические трудозатраты, количество неудач, причины переделок, замечания клиента и финальные параметры, превращая опыт разовой поставки в организационный актив. Для повторяющихся отраслей, таких как медицинские приспособления, автомобильные кондукторы и оснастка, корпуса потребительской электроники и образцы для аэрокосмической отрасли, эти данные могут формировать библиотеку материалов, библиотеку параметров, перечень рисков и шаблоны расчета стоимости.
При этом важно не сводить 3D-печать просто к возможности «быстро сделать одну деталь». Ее основная ценность — в сокращении цикла проверки, снижении порога изготовления сложных конструкций и в связывании данных проектирования, производства, контроля и поставки. Когда компания включает создание системы стандартизации 3D-печати в стандартные процессы, 3D-печать может перейти из инструмента прототипирования в стабильную цифровую производственную компетенцию.
Заключение
Стандартизация не ограничивает гибкость — она создает надежную основу для сложных индивидуальных проектов. Для специалистов отрасли настоящая конкурентоспособность заключается не в наличии какого-то одного оборудования, а в способности быстро принимать решения в сложных условиях, стабильно исполнять задачи и накапливать опыт. lantu3D продолжит фокусироваться на оценке конструкций, материалах и технологиях, управлении производством и верификации поставок, предоставляя клиентам полную поддержку реализации от чертежа до физического изделия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.