
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de Conhecimento
Blueprint News
A lantu3D revisa espessura, estrutura, material, processo, quantidade e acabamento antes do orçamento.
01Guides
02Materiais
03Visão do cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
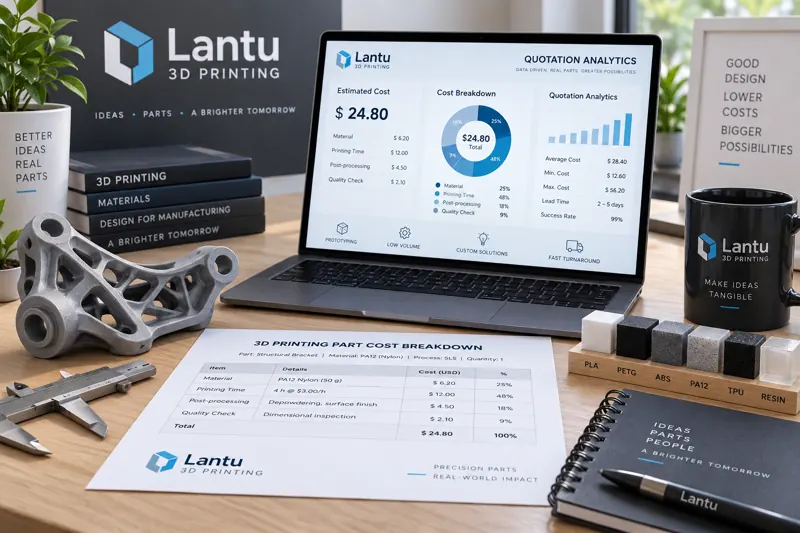
Cálculo de custos em cotações de impressão 3D: análise da composição de preço, das características geométricas aos materiais e pós-processamento
Por que peças impressas em 3D com dimensões semelhantes podem ter cotações várias vezes diferentes? Este artigo parte dos princípios fundamentais de custo e detalha quatro variáveis principais de precificação: características geométricas, classe do material, ocupação do equipamento e pós-processamento. O objetivo é ajudar compradores a entender a lógica por trás do preço unitário e oferecer às equipes de projeto caminhos iniciais para reduzir custos. Entender a composição da cotação é, essencialmente, negociar preço usando a linguagem do design.

news
Gestão de terceirização em impressão 3D: do credenciamento de fornecedores ao ciclo fechado de qualidade em processos externos
A terceirização é a chave para transformar a capacidade produtiva de terceiros em uma capacidade controlável. Este artigo apresenta um método em cinco etapas: pontuação para credenciamento de fornecedores, pacote técnico padronizado, aprovação de primeira peça e lotes, retenção de amostras e rastreabilidade, e fechamento de não conformidades, cobrindo todo o fluxo do pedido à inspeção para que empresas de impressão 3D aceitem pedidos com flexibilidade sem perder o controle.

news
Polimento por fluxo abrasivo e polimento fluido em peças 3D: escolha do processo para acabamento de canais internos complexos
Jateamento e polimento manual não alcançam canais internos fechados em peças impressas em 3D. Este artigo explica os princípios, limites, parâmetros críticos e métodos de controle de rugosidade do fluxo abrasivo (AFM), do polimento eletroquímico e do polimento magnético, além de recomendações de inspeção e seleção para aplicações como insertos com refrigeração conformal e blocos hidráulicos integrados.

news
Linha de produção inteligente de impressão 3D impulsionada por gêmeo digital: do monitoramento de equipamentos à otimização em malha fechada do processo
O gêmeo digital oferece à linha de produção de impressão 3D uma visão em tempo real, transformando variáveis de processo como temperatura da poça de fusão, trajetória do galvanômetro e teor de oxigênio em fluxos de dados monitoráveis e otimizáveis. Este artigo explica, de forma sistemática, como o gêmeo digital leva a manufatura aditiva de uma abordagem baseada em experiência para uma abordagem orientada por dados.

news
Design leve de estruturas reticuladas e honeycomb em impressão 3D: método de engenharia da densidade relativa à seleção da célula unitária
Quando a redução de peso se torna um requisito estrutural rígido, estruturas reticuladas e honeycomb voltam ao foco da engenharia. Este artigo usa a densidade relativa como variável central para explicar a mecânica, a seleção de células unitárias, o diâmetro das hastes, os parâmetros celulares, as restrições de manufatura aditiva e os métodos de validação de qualidade.

news
Otimização da orientação de posicionamento e fabricação de peças impressas em 3D: da anisotropia ao custo total
Ao alterar apenas a orientação de um mesmo modelo, a resistência, a precisão, os suportes e o custo da peça podem mudar significativamente. Este artigo apresenta um método prático de decisão para otimizar a orientação e o posicionamento de impressão com base em quatro fatores: anisotropia, removibilidade dos suportes, precisão dimensional e custo total.

news
Processos de manufatura aditiva por revestimento a laser e deposição de energia direcionada (DED/WAAM) para componentes metálicos de grande dimensão
Quando o tamanho ou o peso das peças excede os limites de formação dos equipamentos de leito de pó, a deposição de energia direcionada (DED) e a manufatura aditiva por arco elétrico (WAAM) complementam aplicações de grande porte e reparo de alto valor com alta taxa de deposição, reparabilidade e formação com gradiente. Este artigo analisa seus princípios de processo, parâmetros-chave, janela de qualidade e aplicações típicas.

news
Manufatura híbrida aditiva e subtrativa: integração entre impressão 3D e CNC e controle de precisão
A manufatura apenas aditiva dificilmente garante precisão, enquanto a manufatura apenas subtrativa não alcança cavidades internas. A manufatura híbrida combina a fabricação quase final por adição com o acabamento preciso por usinagem. Este artigo explica quatro pontos de controle: unificação de referências, distribuição de sobremetal, alívio de tensões e inspeção na máquina, além de rotas de parâmetros para moldes com resfriamento conformal, rotores aeroespaciais e implantes médicos.

news
Fusão em leito de pó a laser de compostos intermetálicos titânio-alumínio (TiAl): rota de manufatura aditiva para componentes aeronáuticos leves de alta temperatura
Os compostos intermetálicos γ-TiAl têm densidade de apenas 3,9–4,2 g/cm³, cerca de metade da densidade das superligas à base de níquel, mas podem operar por longos períodos a 700–800 °C. Por isso, são materiais ideais para componentes estruturais leves de alta temperatura, como pás de turbina de baixa pressão em motores aeronáuticos. No entanto, o TiAl apresenta elevada fragilidade intrínseca, é facilmente oxidável e difícil de processar por métodos convencionais. Este artigo resume os principais desafios da fusão em leito de pó a laser (LPBF), a janela de processo na faixa de 150–350 W, o controle de atmosfera inerte abaixo de 500 ppm e as rotas de controle microestrutural combinando prensagem isostática a quente e tratamento térmico, explicando como a manufatura aditiva de TiAl pode ser implementada em aplicações de engenharia.

news
Manutenção de equipamentos de pós-processamento em impressão 3D e preservação da precisão: inspeção e calibração de jateamento, forno de recozimento e dispositivos de medição
O pós-processamento é uma etapa decisiva para a precisão final e a qualidade superficial de peças impressas em 3D, mas seus equipamentos muitas vezes ficam fora do sistema formal de manutenção. Este artigo aborda a queda de pressão no jateamento, desvios de controle térmico em fornos de recozimento, variações na concentração de soluções de limpeza e desgaste de dispositivos de inspeção, propondo ciclos de verificação, métodos de calibração e registros de manutenção para limpeza, tratamento superficial, tratamento térmico e medição.

news
Projeto de tolerâncias e ajustes de montagem em peças impressas em 3D: método de engenharia da compensação de retração ao controle da cadeia dimensional
Em entregas em série, cerca de 30% dos retrabalhos de montagem vêm do projeto de tolerâncias, e não de defeitos de impressão: a peça individual está conforme, mas interfere na montagem. A causa raiz é a falta de compensação de retração e de controle da cadeia dimensional. Este artigo apresenta coeficientes de compensação por material e anisotropia, alocação de tolerâncias por RSS e validação de primeira peça com CMM, levando peças impressas em 3D da conformidade individual à conformidade de montagem.

news
Simulação do processo de impressão 3D e previsão de formação: calcular deformações, fissuras e riscos de suporte antes da impressão
Por que, com o mesmo conjunto de parâmetros, algumas peças saem corretas na primeira tentativa enquanto outras empenam ou fissuram? Muitas vezes, o problema surge antes da impressão. Este artigo explica de forma sistemática como a simulação de processos de impressão 3D — acoplamento termo-mecânico, previsão de deformação, otimização de suportes e análise de tensões residuais — permite quantificar riscos antes da fabricação, cobrindo SLM em metal, SLS em nylon e SLA por fotopolimerização, além de apresentar um método prático de ciclo fechado entre simulação e medição real.
Comece por aqui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.