
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de Conhecimento
Blueprint News
A lantu3D revisa espessura, estrutura, material, processo, quantidade e acabamento antes do orçamento.
01Guides
02Materiais
03Visão do cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Manufatura aditiva cerâmica: caminho de engenharia da cerâmica fotopolimerizável aos compósitos de matriz cerâmica (CMC)
Materiais cerâmicos têm alta dureza e elevada fragilidade, o que torna difícil fabricar geometrias complexas por processos tradicionais. Este artigo organiza duas rotas principais da manufatura aditiva cerâmica: a cadeia de formulação de slurry—debinding—sinterização para cerâmicas fotopolimerizáveis (SLA/DLP), e as rotas de fibras contínuas, impregnação e pirólise de precursores e infiltração por fusão reativa para compósitos de matriz cerâmica (CMC).

news
Revisão de pedidos de impressão 3D (contrato/viabilidade técnica e limites de cotação): bloqueando riscos de entrega antes da aceitação do pedido
Muitas disputas em entregas de impressão 3D não têm origem na produção, mas na etapa de aceitação do pedido: indicadores técnicos vagos, tolerâncias e certificações não confirmadas, prazos de entrega prometidos verbalmente fazem a oficina iniciar o trabalho sob expectativas impossíveis de cumprir. Este artigo apresenta um método prático de revisão de pedidos — com duas barreiras entre a cotação e a aceitação: viabilidade técnica e limites comerciais — para documentar e antecipar os riscos de entrega.

news
Polimento eletroquímico e polimento por plasma na impressão 3D metálica: do princípio de dissolução anódica ao nivelamento de canais internos
As marcas de camada e as partículas não fundidas em peças metálicas fabricadas por manufatura aditiva afetam diretamente a vedação, a resistência ao escoamento e a vida em fadiga. Este artigo explica os princípios de dissolução anódica do polimento eletroquímico (ECP/eletropolimento) e do polimento por plasma, o mecanismo de nivelamento por filme líquido viscoso, as janelas críticas de parâmetros de processo e suas vantagens de acessibilidade em canais internos e estruturas complexas, além de compará-los com o polimento a laser e o polimento por fluxo abrasivo para seleção de processo.

news
Processo de impressão 3D por fusão por feixe de elétrons (EBM): pré-aquecimento a vácuo e manufatura metálica com baixo estresse térmico
Na manufatura aditiva metálica por fusão em leito de pó, além do SLM a laser, a fusão por feixe de elétrons (EBM) se destaca pelo uso de vácuo, canhão de elétrons e pré-aquecimento de alta energia, criando uma rota de baixo estresse residual, menor necessidade de suportes e forte adequação a componentes grandes em ligas de titânio. Este artigo explica seus princípios, vantagens, materiais, limitações e critérios de escolha em comparação com SLM.

news
Encaixe e design de montagem de peças impressas em 3D: métodos de engenharia desde encaixes por pressão até ligações roscadas
A montagem estável de produtos com múltiplas peças impressas em 3D depende das restrições de processo de encaixes, ajustes por interferência e ligações roscadas. Este artigo apresenta parâmetros de design diretamente aplicáveis e métodos de engenharia como compensação de contração, ângulos de desmoldagem, seleção de insertos e inclusão das características de montagem na validação da primeira peça.
news
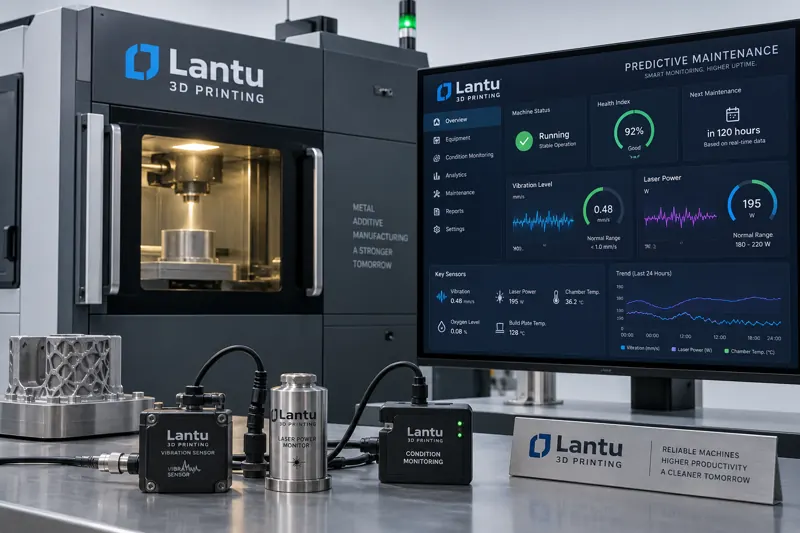
Manutenção preditiva de equipamentos de impressão 3D e gestão da vida útil restante (RUL): do monitoramento de condição à previsão de vida útil
Os equipamentos operam por longos períodos em ambientes com laser, altas temperaturas e pó, e sua degradação é gradual e mensurável. Este artigo estabelece um mapeamento entre modos de falha, indicadores de monitoramento e limites, coleta sinais multiorigem mecânicos, elétricos, ópticos e de processo, estima a RUL com modelos de degradação e algoritmos orientados por dados, e integra o ciclo de vida das peças de reposição para transformar a manutenção de baseada em calendário para baseada em condição.

news
Otimização da estratégia de varrimento laser em SLM: divisão em tabuleiro, rotação entre camadas e controlo de tensões residuais
Com o mesmo material e a mesma espessura de camada, alterar apenas o percurso de varrimento pode reduzir o empenamento de uma peça de parede fina de 0,8 mm para 0,3 mm. Este artigo analisa os princípios geométricos do varrimento em faixas e em tabuleiro, o efeito da rotação de 67 graus entre camadas na dissociação de tensões, os limites de correspondência da janela de densidade de energia volumétrica, bem como métodos de engenharia para pré-aquecimento da base e validação do processo, apresentando um sistema aplicável de seleção de estratégias de varrimento SLM.

news
Remoção de suportes e limpeza de peças metálicas impressas em 3D: métodos de engenharia da remoção de pó à limpeza de canais internos
Peças metálicas fabricadas por manufatura aditiva ainda são semiprodutos ao sair da câmara de construção: suportes não removidos e pó não fundido em cavidades internas afetam diretamente montagem, taxa de vazamento e conformidade para liberação. Este artigo explica de forma sistemática os métodos de remoção de suportes, a limpeza de canais internos e cavidades, processos ultrassônicos e com solventes em múltiplas etapas, além da validação por contagem de partículas, massa residual e tomografia industrial.

news
Polimento a laser e acabamento superficial de peças metálicas impressas em 3D: da eliminação das linhas de camada às superfícies funcionais
As peças metálicas fabricadas por manufatura aditiva costumam apresentar linhas de camada e pó aderido, com rugosidade muito superior à de peças usinadas. Este artigo explica o mecanismo de refusão e nivelamento do polimento a laser, a janela de parâmetros de potência-velocidade-sobreposição e a seleção comparativa com jateamento, fluxo abrasivo e polimento químico, apresentando vantagens de acessibilidade, pontos de implementação e métodos de aceitação baseados em rugosidade e microestrutura.

news
Fusão a Laser em Leito de Pó (LPBF) de metais refratários como tungstênio, molibdênio, nióbio e tântalo: caminhos de processo para alto ponto de fusão, controle de oxigênio e supressão de trincas
Tungstênio, molibdênio, nióbio e tântalo têm pontos de fusão geralmente acima de 2000°C e são materiais essenciais para zonas quentes aeroespaciais e aplicações industriais de alta temperatura. Porém, são extremamente difíceis de conformar devido ao alto ponto de fusão, à elevada afinidade com oxigênio e às tensões térmicas. Este artigo analisa os desafios de impressão desses quatro metais refratários e apresenta caminhos de controle de oxigênio em toda a cadeia, da matéria-prima à câmara de fabricação, janelas de processo com alta densidade de energia e pré-aquecimento da base, além de estratégias para reduzir trincas causadas por tensão térmica e fragilização dos contornos de grão.
news
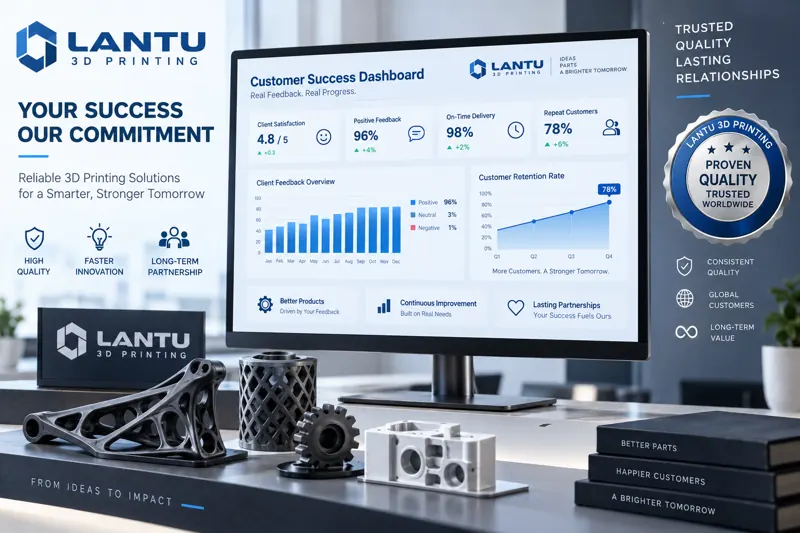
Revisitas de sucesso do cliente e gestão da satisfação em serviços de impressão 3D: um ciclo fechado da entrega à cocriação de valor
A lantu3D estabeleceu, em sua prática de serviços, um sistema estruturado de revisitas ao cliente e gestão da satisfação, transformando feedbacks dispersos após a entrega em ativos operacionais mensuráveis, fechados em ciclo e reutilizáveis. Este artigo analisa um método operacional aplicável a partir de três dimensões: momento da revisita, medição da satisfação e melhoria em ciclo fechado.

news
Pós-processamento por prensagem isostática a quente (HIP) de peças metálicas impressas em 3D: do fechamento de defeitos internos ao aumento da vida em fadiga
Peças metálicas impressas em 3D podem manter poros internos, falta de fusão e microtrincas, difíceis de eliminar apenas com a impressão. Este artigo explica os princípios do HIP, janelas de processo por material, projeto de encapsulamento e sobremetal, além da validação em ciclo fechado com CT industrial e dados de fadiga.
Comece por aqui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.