
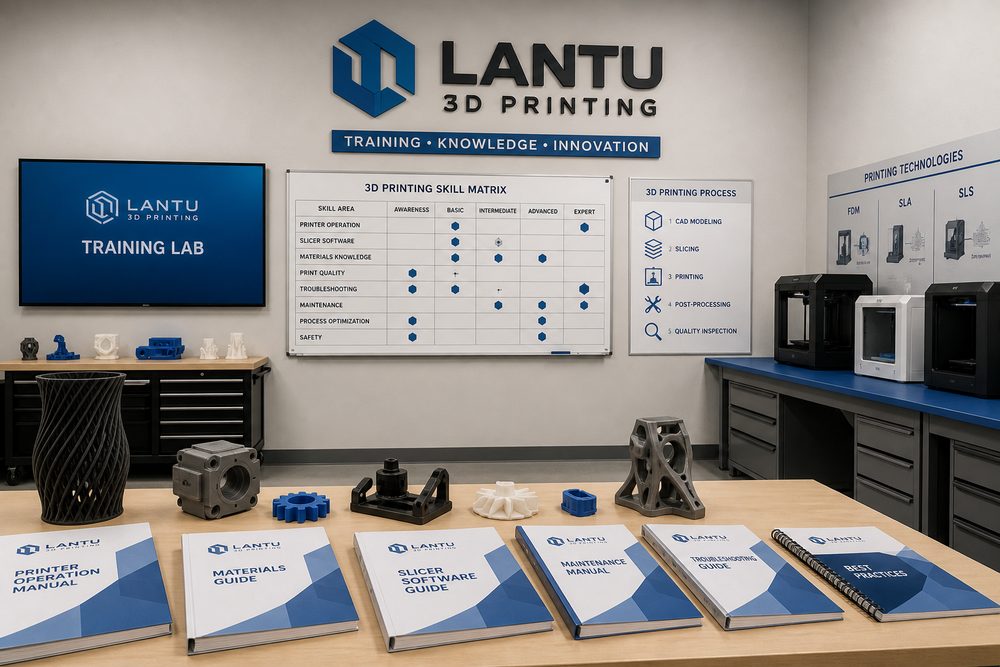
Introdução: a capacidade da equipe define o teto do serviço de impressão 3D
A formação de talentos em impressão 3D e a construção de equipes não são um problema de uma única etapa, mas uma engenharia de sistema que vai do esclarecimento da demanda, avaliação do modelo, materiais e processo, programação da produção até a inspeção final na entrega. Para uma plataforma de gestão e implementação do ciclo de vida completo, do projeto ao objeto físico, como a lantu3D Printing, a capacidade da equipe que define o teto do serviço de impressão 3D precisa ser desdobrada em itens de trabalho mensuráveis, revisáveis e de melhoria contínua: o arquivo de entrada está completo, as dimensões críticas estão indicadas, o lote do material e os parâmetros do equipamento são rastreáveis, e os registros de inspeção sustentam a decisão do cliente? Somente ao consolidar essas informações no início do projeto é que orçamento, prototipagem, produção em pequenos lotes e o fechamento do ciclo de qualidade deixarão de depender de julgamentos improvisados da experiência individual.
Na prática, as empresas muitas vezes entendem a formação de talentos e a construção de equipes em impressão 3D como uma competência específica de determinado cargo, mas o que realmente afeta o resultado é a coordenação entre etapas. Uma peça aparentemente simples pode envolver ao mesmo tempo a escolha de camada de 0,1 a 0,2 mm, controle dimensional na faixa de ±0,2 mm, tratamento dos pontos de contato dos suportes, risco de deformação térmica, meta de rugosidade superficial e método de proteção no transporte. Sem um método unificado, os custos de retrabalho costumam explodir no final da entrega.
I. Desdobrando, por meio de um modelo de competências, as exigências de design, processo, controle de qualidade e gestão de projetos
Primeiro, é preciso estabelecer uma base técnica clara. No início do projeto, devem ser confirmados o uso da peça, o sentido de esforço, as relações de montagem, o nível de acabamento e a quantidade a entregar, transformando essas condições em parâmetros de processo. Por exemplo, peças de validação funcional exigem mais resistência e estabilidade dimensional; peças de apresentação priorizam textura, cor e uniformidade de superfície; já peças em pequenos lotes exigem mais controle de custo unitário, ritmo de produção e consistência entre lotes. Objetivos distintos pedem combinações diferentes de materiais e processos, e não se pode aplicar a mesma experiência a todos os cenários.
Recomenda-se registrar os parâmetros principais em uma ficha do projeto: material recomendado, orientação de construção, faixa de espessura de camada, tolerância dimensional crítica, requisitos de pós-processamento, método de inspeção e nível de risco. Em peças de resina SLA, é preciso observar empenamento de paredes finas, marcas de suporte e alterações de fragilidade após a cura UV; em peças de nylon SLS, é preciso observar a taxa de renovação do pó, a porosidade e a uniformidade da coloração; já em peças metálicas por SLM, é necessário gerir com atenção as tensões residuais, o regime de tratamento térmico e a sobremedida para usinagem secundária dos furos críticos.
II. Reduzindo, com treinamento por casos, a distância entre teoria e prática para os novos integrantes
A análise de problemas não deve ficar restrita à descrição do resultado como “falha de impressão”; é preciso rastrear o problema em cinco dimensões: projeto, material, equipamento, parâmetros e operação. Por exemplo, a trinca de uma peça pode vir de mudança brusca de espessura, concentração de tensões internas ou uma curva de tratamento térmico inadequada; o desvio de um furo pode vir da orientação de construção, rigidez insuficiente dos suportes ou falta de clareza na referência de posicionamento do pós-processamento; a irregularidade da superfície pode estar relacionada simultaneamente ao layout dos suportes, ao abrasivo do jateamento, ao percurso de polimento e às condições de limpeza e secagem.
Na gestão de projetos da lantu3D Printing, dá-se ainda mais ênfase à cadeia de evidências: preservar capturas de tela do fatiamento, lote do equipamento, número do lote do material, parâmetros-chave, fotos do processo e dados de inspeção. O valor disso não é apenas atribuir responsabilidade, mas fazer com que a próxima rodada de otimização do projeto tenha base concreta. Por exemplo, aumentar a espessura local da parede de 1,0 mm para 1,5 mm, limitar o ângulo de balanço a menos de 45° e adicionar nervuras no verso de grandes superfícies costuma ser mais eficaz do que simplesmente trocar de equipamento.
III. Criando uma base de conhecimento e um mecanismo de mentoria para reduzir a perda de experiência
Uma solução executável deve incluir fluxo, papéis e critérios de aceitação. No fluxo, pode-se adotar um método de seis etapas: “revisão da demanda — verificação de projeto para manufatura aditiva (DFAM) — revisão de processo — validação do protótipo — confirmação antes da produção em série — revisão pós-entrega”; nos papéis, design, processo, produção, qualidade e gerente de projeto participam juntos dos pontos críticos; na aceitação, além das dimensões, devem ser registrados o nível de acabamento, o teste de montagem, a verificação de resistência, o estado da embalagem e o feedback do cliente.
Em projetos de pequeno e médio lote, recomenda-se adotar controle por níveis: nível A para peças críticas de segurança ou montagem, que devem passar por inspeção da primeira peça e inspeção completa das dimensões críticas; nível B para peças de validação funcional, com amostragem e verificação de montagem; nível C para peças de aparência ou demonstração, com foco na consistência de superfície e cor. Após a classificação, o investimento de recursos fica mais concentrado e o cliente também entende melhor os limites entre custo e qualidade.
IV. Impulsionando o crescimento contínuo da equipe com revisões de projeto
No processo de implantação, o mecanismo de revisão é um dos pontos mais fáceis de ser negligenciado. Ao final de cada projeto, devem ser registrados o tempo real de trabalho, o número de falhas, as causas dos retrabalhos, os pontos de alteração solicitados pelo cliente e os parâmetros finais, transformando a experiência de entrega pontual em um ativo organizacional. Em setores recorrentes, como órteses médicas, gabaritos automotivos, carcaças de eletrônicos de consumo e amostras aeroespaciais, os dados das revisões podem formar bibliotecas de materiais, bibliotecas de parâmetros, listas de riscos e modelos de orçamento.
Ao mesmo tempo, é preciso evitar posicionar a impressão 3D simplesmente como “fazer uma peça rapidamente”. Seu valor central está em encurtar o ciclo de validação, reduzir a barreira para fabricar estruturas complexas e conectar dados de projeto, fabricação, inspeção e entrega. Quando a empresa incorpora a formação de talentos e a construção de equipes em impressão 3D ao fluxo padrão, a impressão 3D pode deixar de ser apenas uma ferramenta de prototipagem e passar a ser uma capacidade estável de manufatura digital.
Conclusão
O foco da construção de talentos não é formar um único especialista capaz de fazer tudo, mas sim criar uma capacidade organizacional de colaboração, reprodução e escala. Para os profissionais do setor, a verdadeira competitividade não está em possuir um tipo específico de equipamento, mas em conseguir avaliar rapidamente, executar com consistência e acumular experiência de forma contínua diante de demandas complexas. A lantu3D Printing continuará atuando em avaliação de projeto, processos de materiais, gestão da produção e verificação de entrega, oferecendo aos clientes suporte completo da ideia ao objeto físico.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.