
Introdução: por que uma oficina de impressão 3D precisa de um método específico de programação
No modelo de fabricação sob demanda, a oficina de um prestador típico de serviços de impressão 3D costuma assumir simultaneamente três tipos de tarefas: prototipagem de P&D (peça única, prazo curto e processo incerto), produção piloto em pequenos lotes (de dezenas a centenas de peças, com material padronizado) e reposições urgentes (reparo pós-venda e pedidos inseridos de forma imprevisível). Diferentemente da usinagem, em que “uma máquina corresponde a uma operação”, na impressão 3D um único equipamento conclui a peça inteira em uma construção, e os tipos de máquinas são variados — SLA por fotopolimerização, SLS por sinterização de nylon, SLM por fusão metálica e FDM por deposição de material fundido frequentemente coexistem. O alto custo de troca de material (a limpeza de pó e troca de material em SLS leva cerca de 30 a 45 minutos) e os processos de pós-processamento distribuídos em diferentes estações (remoção de suportes, jateamento, tingimento e acabamento CNC) determinam que a programação de uma oficina de impressão 3D não pode simplesmente copiar a lógica do planejamento da manufatura discreta tradicional; é necessário criar um sistema de programação adaptado às características dos processos aditivos.
1. Avaliação da prioridade dos pedidos: transformar “quem faz primeiro” em um modelo quantificável
A origem dos pedidos inseridos de última hora e das ações emergenciais muitas vezes está na falta de transparência dos critérios de prioridade. Recomenda-se criar um modelo de pontuação em quatro dimensões: urgência do prazo de entrega (número de dias corridos até a entrega prometida; ≤2 dias recebe o nível mais alto), complexidade do processo (se exige otimização de suportes, acabamento de pós-processamento ou múltiplos materiais), nível do cliente (cliente estratégico, cliente recorrente ou pedido avulso) e grau de conflito de ocupação do equipamento (se apenas um tipo específico de máquina pode produzir). As quatro dimensões são ponderadas por peso para obter a pontuação de prioridade; por exemplo, prazo com 40%, nível do cliente com 25%, complexidade do processo com 20% e conflito de equipamento com 15%. Quando as pontuações forem próximas, devem ter prioridade os pedidos com maior aproveitamento do volume de construção, evitando que peças pequenas ocupem por muito tempo uma câmara de grande porte. Esse modelo permite que o programador conclua as decisões diárias de produção em cinco minutos durante a reunião matinal, reduzindo discussões subjetivas.
2. Planejamento por lotes: agrupar mesmo material e mesmo processo é o núcleo da redução de custos
O maior desperdício na impressão 3D vem da ociosidade dos equipamentos e das trocas frequentes. Uma câmara de construção de SLS pode acomodar peças de nylon de vários clientes e diversos componentes; desde que a especificação do material seja a mesma (por exemplo, todos em PA12 preto), é possível imprimir em lote. Uma construção única leva de 8 a 12 horas, e a taxa de utilização do volume de construção deve buscar 65% a 80%. No planejamento, deve-se priorizar a combinação de pedidos com o mesmo material, a mesma espessura de camada (0,1 mm ou 0,15 mm) e os mesmos requisitos de pós-processamento em uma única tarefa de construção. Isso dilui o custo de partida do equipamento e também reduz o volume total de suportes por meio do compartilhamento. Para peças metálicas em SLM, é necessário observar a utilização da placa-base e o tempo de remoção de suportes; ao agrupar, deve-se controlar o gradiente de altura das peças dentro da mesma câmara, evitando que a peça mais alta determine a duração de toda a construção. Em FDM, a prioridade é agrupar por cor e material para reduzir trocas de filamento. Como referência prática, uma troca equivale à perda de 15% a 25% da capacidade efetiva de um turno; portanto, a decisão de agrupamento deve tratar a “minimização do número de trocas” como uma restrição rígida.
3. Carga de capacidade e identificação de gargalos: não deixe o pós-processamento virar a limitação invisível
Em muitas oficinas, o gargalo não está nos equipamentos de impressão, mas no pós-processamento. A produção de 8 horas de uma máquina SLS frequentemente corresponde a 20 a 30 horas de trabalho manual de remoção de suportes e jateamento. Quando a estação de jateamento opera em plena carga, o trabalho em processo (WIP) se acumula na área de pós-processamento e acaba atrasando a entrega total. A programação deve monitorar simultaneamente dois tipos de indicadores de carga: no lado dos equipamentos, a eficiência global do equipamento (OEE, cujo benchmark do setor é cerca de 65% a 75%) e a taxa de utilização do volume de construção; no lado das operações, a carga de horas das estações de pós-processamento e o tamanho da fila de acabamento CNC. Recomenda-se calcular o ritmo (Takt Time) considerando “impressão + pós-processamento” como um fluxo de valor. Se o ritmo do pós-processamento for mais lento que o da impressão, deve-se equilibrar por meio da terceirização parcial do jateamento, da adição de equipamentos automatizados de limpeza ou do planejamento em horários alternados. Somente ao identificar o verdadeiro recurso restritivo, ou gargalo, é possível evitar a compra cega de mais impressoras sem aumento real da capacidade de entrega.
4. Ritmo de entrega e controle de WIP: substituir o “cobrar alguém” por marcos de acompanhamento
Nos pedidos de ciclo longo, o ponto mais propenso a sair do controle é “a impressão terminou, mas ninguém acompanha”. Recomenda-se dividir cada pedido em marcos quantificáveis: revisão do arquivo → início da impressão → conclusão da impressão → início do pós-processamento → inspeção de qualidade → expedição, definindo no MES ou em um quadro Kanban o horário-alvo de conclusão de cada etapa. Também deve ser estabelecido um limite de WIP (por exemplo, o trabalho em processo não deve exceder 1,5 vez a capacidade diária da oficina). Quando o WIP de uma estação ultrapassar o limite, um alerta deve ser acionado, e o programador deve intervir para destravar o fluxo, em vez de esperar a reclamação do cliente. Para clientes estratégicos, pode-se definir um “compromisso de ritmo de entrega”, como sincronizar um resumo de progresso a cada 48 horas, substituindo a ansiedade da incerteza por um ritmo previsível. Testes práticos mostram que, após a introdução de um Kanban de marcos, o ciclo médio de entrega dos pedidos pode ser reduzido em 18% a 25%, e as solicitações de urgência caem cerca de 40%.
5. Ferramentas digitais de programação: do Excel ao apoio por algoritmos
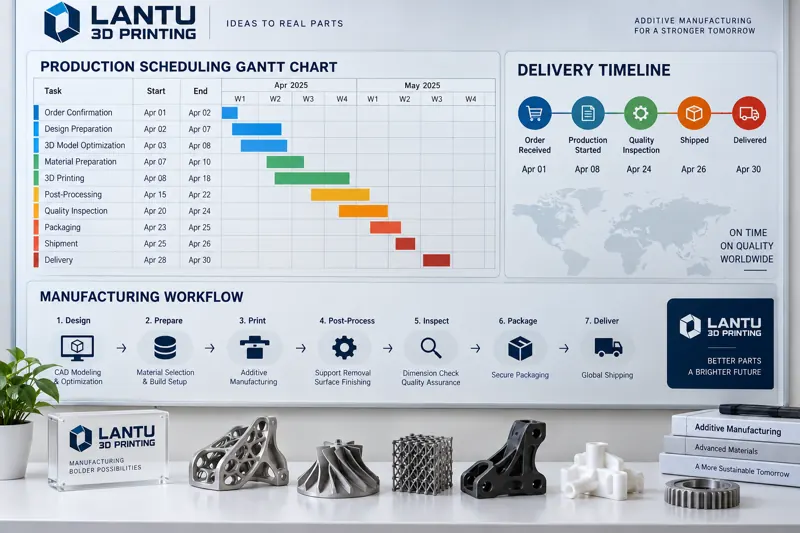
Quando a média diária ultrapassa 30 pedidos e há mais de 10 equipamentos, o planejamento puramente manual se torna altamente sujeito a erros. Uma abordagem leve é usar gráficos de Gantt (como planilhas colaborativas online ou ferramentas open source de programação) para visualizar a ocupação de construção de cada máquina, marcando o risco de prazo em vermelho, amarelo e verde. Em um nível avançado, pode-se introduzir um motor de regras: quando um novo pedido entra no sistema, ele combina automaticamente “material + equipamento + pós-processamento” na melhor configuração e apresenta recomendações de agrupamento. A prática realmente madura é integrar o módulo de programação do MES e resolver o planejamento com restrições, usando como funções objetivo a maximização da utilização do volume de construção e a minimização do número de trocas. Independentemente do nível da ferramenta, o acúmulo de dados de programação — duração real de impressão de cada pedido, horas de pós-processamento e tempo de troca — é essencial. Sem uma base histórica, qualquer algoritmo apenas gira em falso.
Conclusão: a programação é a competitividade invisível dos prestadores de serviço de impressão 3D
Hoje, com equipamentos cada vez mais semelhantes e preços de materiais transparentes, o verdadeiro diferencial competitivo dos prestadores de serviços de impressão 3D aparece cada vez mais na “certeza da entrega”. Um modelo claro de prioridade de pedidos, uma lógica de planejamento centrada no agrupamento para reduzir trocas, uma compreensão objetiva dos gargalos de pós-processamento e o hábito de gestão de substituir cobranças verbais por um Kanban de marcos formam, juntos, a competitividade da programação da oficina. Para prestadores pequenos e médios, não é necessário implementar um MES de uma só vez; começar por duas ações de baixo custo — “agrupamento por mesmo material” e “monitoramento da carga de pós-processamento” — muitas vezes já permite elevar a taxa de entregas no prazo em mais de 10 pontos percentuais em três meses.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.