
Introducción: por qué los talleres de impresión 3D necesitan un método específico de programación
En el modelo de fabricación bajo demanda, el taller de un proveedor típico de servicios de impresión 3D suele asumir simultáneamente tres tipos de tareas: prototipos de I+D (piezas únicas, plazos ajustados e incertidumbre de proceso), preseries de bajo volumen (de decenas a cientos de piezas, con material unificado) y piezas urgentes de reposición (reparaciones posventa e inserciones de pedidos imprevisibles). A diferencia del mecanizado, donde “una máquina corresponde a una operación”, en impresión 3D una sola máquina completa toda la pieza en una construcción, y además conviven distintos tipos de equipos: SLA de fotopolimerización, SLS de sinterizado de nylon, SLM de fusión metálica y FDM de deposición fundida. El alto coste de cambio de material —por ejemplo, la limpieza y cambio de polvo en SLS requiere unos 30-45 minutos—, los procesos de posprocesado entre estaciones —retirada de soportes, granallado, teñido y acabado CNC distribuidos en distintas áreas— y la variedad de equipos determinan que la programación de un taller de impresión 3D no pueda aplicar por completo la lógica tradicional de la fabricación discreta. Es necesario construir un sistema de planificación adaptado a las características de la fabricación aditiva.
1. Evaluación de prioridad de pedidos: convertir “qué se hace primero” en un modelo cuantificable
La causa principal de los pedidos insertados y de la gestión reactiva suele ser la falta de transparencia en los criterios de prioridad. Se recomienda establecer un modelo de puntuación de cuatro dimensiones: urgencia del plazo de entrega —número de días naturales hasta la entrega comprometida; ≤2 días se considera máxima prioridad—, complejidad del proceso —si requiere optimización de soportes, acabado de posprocesado o múltiples materiales—, nivel del cliente —cliente estratégico, cliente habitual o pedido puntual— y grado de conflicto en la ocupación de equipos —si solo puede fabricarse con un único tipo de máquina—. Las cuatro dimensiones se ponderan para obtener una puntuación de prioridad; por ejemplo, plazo de entrega 40%, nivel del cliente 25%, complejidad del proceso 20% y conflicto de equipo 15%. Cuando las puntuaciones son similares, se priorizan los pedidos con mayor aprovechamiento del volumen de construcción, evitando que piezas pequeñas ocupen durante mucho tiempo una cámara de gran tamaño. Este modelo permite que el planificador tome decisiones de producción del día en cinco minutos durante la reunión matutina, reduciendo discusiones subjetivas.
2. Planificación por lotes: agrupar mismo material y mismo proceso es clave para reducir costes
El mayor desperdicio en impresión 3D proviene de los equipos inactivos y de los cambios frecuentes. Una cámara de construcción SLS puede alojar piezas de nylon de múltiples clientes y geometrías, siempre que el grado de material sea el mismo —por ejemplo, todas en PA12 negro—, por lo que pueden imprimirse en el mismo lote. Una construcción suele durar entre 8 y 12 horas, y el aprovechamiento del volumen de construcción debería buscarse entre el 65% y el 80%. En la planificación, se deben combinar prioritariamente pedidos con el mismo material, el mismo espesor de capa —0,1 mm o 0,15 mm— y los mismos requisitos de posprocesado en una misma tarea de construcción. Así se diluyen los costes de arranque del equipo y se reduce el volumen total de soportes mediante su uso compartido. Para piezas metálicas SLM, debe prestarse atención al aprovechamiento de la placa base y a las horas de retirada de soportes; al agrupar lotes, conviene controlar el gradiente de alturas dentro de una misma cámara para evitar que la pieza más alta determine la duración total. En FDM, se prioriza el agrupamiento por color y material para reducir los cambios de filamento. Como valor de referencia, un cambio equivale a perder entre el 15% y el 25% de la capacidad efectiva de un turno; por tanto, la decisión de lotificación debe tomar la “minimización del número de cambios” como restricción estricta.
3. Carga de capacidad e identificación de cuellos de botella: no permita que el posprocesado sea la limitación invisible
En muchos talleres, el cuello de botella no está en los equipos de impresión, sino en el posprocesado. La producción de 8 horas de una máquina SLS suele corresponder a 20-30 horas de retirada manual de soportes y granallado. Cuando la estación de granallado está a plena carga, el trabajo en proceso —WIP— se acumula en el área de posprocesado y termina retrasando la entrega global. La programación debe supervisar simultáneamente dos tipos de indicadores de carga: en el lado del equipo, la eficiencia global del equipo —OEE, con una referencia sectorial aproximada del 65%-75%— y el aprovechamiento del volumen de construcción; en el lado del proceso, la carga de horas de las estaciones de posprocesado y la longitud de la cola de acabado CNC. Se recomienda calcular el ritmo —Takt Time— tomando “impresión-posprocesado” como una cadena de valor. Si el ritmo de posprocesado es más lento que el de impresión, debe equilibrarse mediante la subcontratación parcial del granallado, la incorporación de equipos automáticos de limpieza o la planificación en horarios escalonados. Solo identificando los verdaderos recursos restrictivos —los cuellos de botella— se evita comprar más impresoras a ciegas sin mejorar realmente la capacidad de entrega.
4. Ritmo de entrega y control del WIP: sustituir el “dar un empujón” por hitos medibles
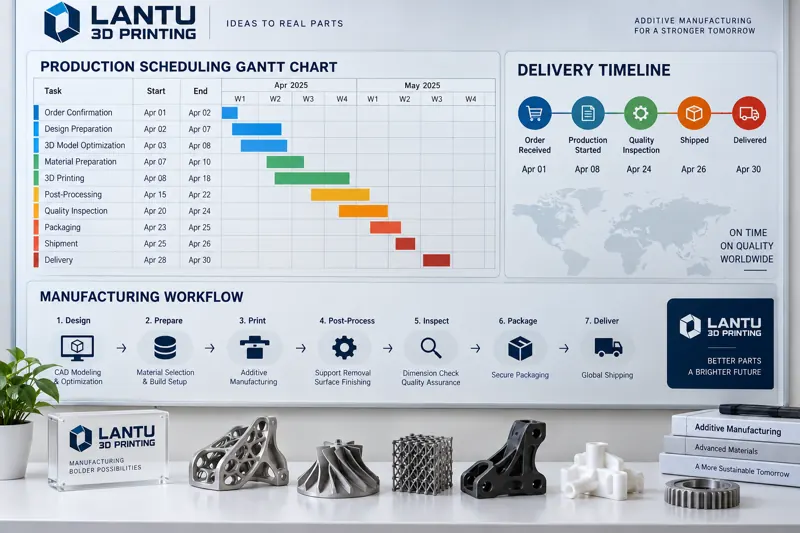
En los pedidos de ciclo largo, el punto más propenso a perder el control es “la impresión terminó, pero nadie hizo seguimiento”. Se recomienda descomponer cada pedido en hitos cuantificables: revisión de archivo → inicio de impresión → finalización de impresión → inicio de posprocesado → inspección de calidad → envío, y definir en el MES o en un tablero el tiempo objetivo de finalización de cada hito. Al mismo tiempo, se debe establecer un límite de WIP —por ejemplo, que el trabajo en proceso no supere 1,5 veces la capacidad diaria del taller—. Cuando el WIP de una estación supera el umbral, se activa una alerta y el planificador interviene para despejar el flujo, en lugar de esperar la queja del cliente. Para clientes estratégicos puede establecerse un “compromiso de ritmo de entrega”, como sincronizar una captura del avance cada 48 horas, sustituyendo la ansiedad de la incertidumbre por un ritmo predecible. Las pruebas reales muestran que, tras introducir un tablero de hitos, el ciclo medio de entrega de pedidos puede reducirse entre un 18% y un 25%, y las órdenes de reclamación bajan alrededor de un 40%.
5. Herramientas digitales de programación: de la planificación en Excel al apoyo algorítmico
Cuando los pedidos diarios superan los 30 y los equipos exceden las 10 unidades, la planificación puramente manual es muy propensa a errores. Un enfoque ligero consiste en usar diagramas de Gantt —por ejemplo, hojas colaborativas en línea o herramientas de planificación de código abierto— para visualizar la ocupación de construcción de cada máquina, marcando el riesgo de plazo con colores rojo, amarillo y verde. En un nivel más avanzado puede introducirse un motor de reglas: cuando entra un nuevo pedido en el sistema, este empareja automáticamente la mejor combinación de “material + equipo + posprocesado” y ofrece recomendaciones de agrupación por lotes. El enfoque realmente maduro consiste en conectar el módulo de planificación del MES y resolver restricciones tomando como funciones objetivo la maximización del aprovechamiento del volumen de construcción y la minimización del número de cambios. Sea cual sea el nivel de la herramienta, la acumulación de datos de programación —duración real de impresión por pedido, horas de posprocesado y tiempo de cambio— es crucial: sin referencias históricas, cualquier algoritmo funciona en vacío.
Conclusión: la programación es la competitividad invisible de los proveedores de impresión 3D
Hoy, con equipos cada vez más homogéneos y precios de materiales transparentes, la verdadera ventaja competitiva de los proveedores de servicios de impresión 3D se refleja cada vez más en la “certeza de entrega”. Un modelo claro de prioridad de pedidos, una lógica de planificación centrada en agrupar lotes para reducir cambios, una comprensión precisa de los cuellos de botella del posprocesado y el hábito de gestión de sustituir las reclamaciones verbales por tableros de hitos conforman conjuntamente la competitividad de la programación del taller. Para proveedores pequeños y medianos, no es necesario implantar un MES de una sola vez: comenzar con dos acciones de bajo coste —“agrupar por mismo material” y “supervisar la carga de posprocesado”— suele permitir aumentar la tasa de entrega puntual en más de 10 puntos porcentuales en un plazo de tres meses.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.