
Inleiding: waarom 3D-printwerkplaatsen een specifieke planningsmethode nodig hebben
Binnen on-demand manufacturing verwerkt een typische 3D-printdienstverlener vaak tegelijk drie soorten opdrachten: R&D-prototypes (enkelstuks, korte levertijd, onzeker proces), kleine proefseries (tientallen tot honderden stuks, uniform materiaal) en dringende vervangingsonderdelen (after-salesreparaties en onverwachte spoedorders). In tegenstelling tot verspaning, waar "één machine overeenkomt met één processtap", voltooit één 3D-printer tijdens één build het volledige onderdeel. Bovendien bestaan er vaak meerdere machinetypen naast elkaar: SLA-lichtuitharding, SLS-nylonsintering, SLM-metaalsmelten en FDM-fused deposition. Hoge kosten voor materiaalwissels (bij SLS kost poederreiniging en materiaalwissel ongeveer 30-45 minuten) en nabewerkingsprocessen over meerdere werkstations (supportverwijdering, zandstralen, verven en CNC-nabewerking verspreid over verschillende zones) maken dat de planning van een 3D-printwerkplaats niet volledig kan leunen op de logica van traditionele discrete productie. Er is een planningssysteem nodig dat aansluit op de kenmerken van additive manufacturing.
1. Orderprioritering: van onderbuikgevoel naar een kwantificeerbaar model
De oorzaak van spoedorders en brandjes blussen ligt vaak in onduidelijke prioriteitscriteria. Het is aan te raden een vierdimensionaal scoremodel op te zetten: urgentie van de levertermijn (aantal kalenderdagen tot de beloofde levering; ≤2 dagen geldt als hoogste niveau), procescomplexiteit (of supportoptimalisatie nodig is, of nauwkeurige nabewerking nodig is, of er meerdere materialen zijn), klantniveau (strategische klant, reguliere klant, losse order) en mate van machineconflict (of productie alleen op één specifiek machinetype mogelijk is). Door de vier dimensies met weging samen te voegen ontstaat een prioriteitsscore, bijvoorbeeld 40% voor levertermijn, 25% voor klantniveau, 20% voor procescomplexiteit en 15% voor machineconflict. Wanneer scores dicht bij elkaar liggen, krijgen orders met een hogere benutting van het bouwvolume voorrang, om te voorkomen dat kleine onderdelen langdurig een grote bouwkamer bezet houden. Dit model stelt planners in staat om tijdens een ochtendoverleg binnen vijf minuten de dagplanning te bepalen en subjectieve discussies te verminderen.
2. Batchplanning: dezelfde materialen en processen bundelen is de kern van kostenreductie
De grootste verspilling bij 3D-printen ontstaat door stilstand van machines en frequente omstellingen. Een SLS-bouwkamer kan nylononderdelen van meerdere klanten en meerdere onderdelen tegelijk bevatten, zolang het materiaaltype gelijk is, bijvoorbeeld allemaal zwart PA12. Ze kunnen dan in één batch worden geprint. Een enkele build duurt 8-12 uur en de benutting van het bouwvolume zou idealiter 65%-80% moeten bereiken. Bij planning moeten orders met hetzelfde materiaal, dezelfde laagdikte (0,1 mm of 0,15 mm) en dezelfde nabewerkingseisen bij voorkeur in één build worden samengevoegd. Dit spreidt de opstartkosten van de machine en verlaagt het totale supportvolume door gedeeld gebruik van supports. Bij SLM-metaalonderdelen moet men letten op substraatbenutting en de tijd voor supportverwijdering. Bij batching moet het hoogteverschil van onderdelen in één kamer worden beheerst, om te voorkomen dat het hoogste onderdeel de bouwtijd van de hele kamer bepaalt. Bij FDM wordt bij voorkeur gebundeld op kleur en materiaal om filamentwissels te verminderen. Een praktische vuistregel: één omstelling staat gelijk aan een verlies van 15%-25% van de effectieve capaciteit van één ploegendienst. Daarom moet batchplanning het minimaliseren van omstellingen als harde randvoorwaarde hanteren.
3. Capaciteitsbelasting en knelpuntanalyse: laat nabewerking geen verborgen zwakke schakel worden
In veel werkplaatsen ligt het knelpunt niet bij de printers, maar bij de nabewerking. De output van een SLS-machine in 8 uur vraagt vaak 20-30 uur handmatige supportverwijdering en zandstralen. Wanneer de zandstraalwerkplek volledig bezet is, stapelt onderhanden werk (WIP) zich op in de nabewerkingszone, waardoor de totale levering juist vertraagt. Planning moet tegelijk twee soorten belastingsindicatoren bewaken: aan machinezijde de Overall Equipment Effectiveness (OEE, met een branchebenchmark van ongeveer 65%-75%) en de benutting van het bouwvolume; aan proceszijde de urenbelasting van nabewerkingsstations en de wachtrijlengte voor CNC-nabewerking. Het is aan te raden om printen en nabewerking als één waardestroom te beschouwen en de takt time te berekenen. Als de nabewerkingstakt langzamer is dan de printtakt, kan balans worden bereikt door een deel van het zandstralen uit te besteden, automatische reinigingsapparatuur toe te voegen of productie buiten piekuren te plannen. Alleen door de echte beperkende resource, het knelpunt, te identificeren, kan worden voorkomen dat men blind extra printers aanschaft zonder de levercapaciteit daadwerkelijk te verbeteren.
4. Leveringsritme en WIP-beheersing: vervang "even navragen" door mijlpalen
Bij orders met een lange doorlooptijd ontstaat het meeste controleverlies in de fase waarin "het printen klaar is, maar niemand opvolgt". Het is aan te raden elke order op te splitsen in meetbare mijlpalen: bestandscontrole → start printen → print voltooid → start nabewerking → kwaliteitscontrole → verzending, en in MES of op een kanbanbord voor elke mijlpaal een beoogde voltooiingstijd vast te leggen. Stel daarnaast WIP-limieten in, bijvoorbeeld onderhanden werk niet hoger dan 1,5 keer de dagelijkse werkplaatscapaciteit. Wanneer de WIP bij een werkstation de drempel overschrijdt, wordt automatisch een waarschuwing geactiveerd en grijpt de planner in, in plaats van te wachten op een klacht van de klant. Voor strategische klanten kan een "leveringsritmebelofte" worden ingesteld, bijvoorbeeld elke 48 uur een voortgangssnapshot delen. Zo vervangt een voorspelbaar ritme onzekerheid en onrust. Praktijkmetingen laten zien dat na invoering van een mijlpaal-kanbanbord de gemiddelde orderdoorlooptijd met 18%-25% kan dalen en het aantal spoedverzoeken met ongeveer 40% afneemt.
5. Digitale planningstools: van Excel-planning naar algoritmische ondersteuning
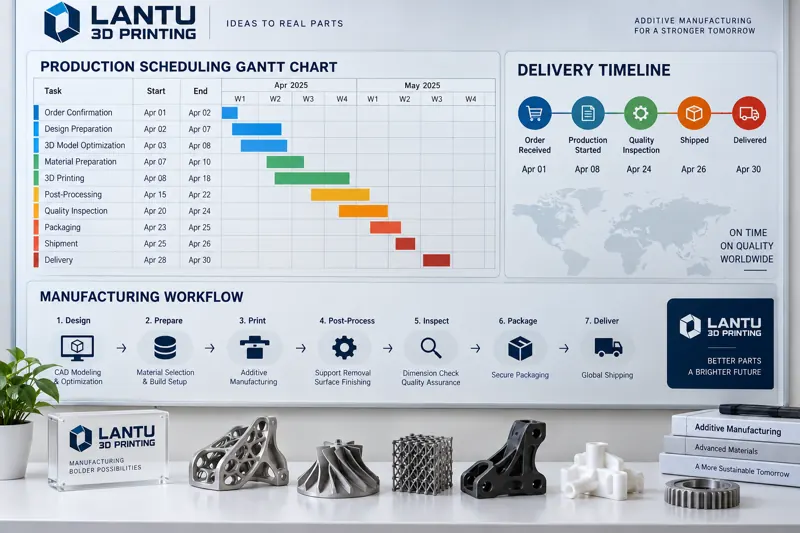
Wanneer het daggemiddelde boven 30 orders ligt en er meer dan 10 machines zijn, is puur handmatige planning zeer foutgevoelig. Een lichte aanpak is het visualiseren van de buildbezetting per machine met een Gantt-diagram, bijvoorbeeld via online samenwerkbladen of open-source planningstools, waarbij rood, geel en groen het leveringsrisico aangeven. Een volgende stap is het invoeren van een rule engine: zodra een nieuwe order het systeem binnenkomt, wordt automatisch de optimale combinatie van "materiaal + machine + nabewerking" gematcht en worden batchsuggesties gedaan. Een echt volwassen aanpak is het aansluiten op de planningsmodule van een MES, waarbij constrained solving wordt toegepast met maximalisatie van bouwvolumebenutting en minimalisatie van omstellingen als doelstellingen. Ongeacht het toolniveau is het vastleggen van planningsdata cruciaal: werkelijke printduur per order, nabewerkingsuren en omsteltijd. Zonder historische benchmarks draait elk algoritme in het luchtledige.
Conclusie: planning is de verborgen concurrentiekracht van 3D-printdienstverleners
Nu apparatuur steeds homogener wordt en materiaalprijzen transparanter zijn, ligt de echte verdedigingsgracht van 3D-printdienstverleners steeds meer in leveringszekerheid. Een helder model voor orderprioritering, een planningslogica die draait om batching en minder omstellingen, scherp inzicht in knelpunten bij nabewerking en de managementgewoonte om mondeling najagen te vervangen door mijlpaal-kanbanborden vormen samen de concurrentiekracht van werkplaatsplanning. Voor kleine en middelgrote dienstverleners is het niet nodig om meteen volledig op MES over te stappen. Begin met twee laagdrempelige acties: batchen van hetzelfde materiaal en monitoring van nabewerkingsbelasting. Vaak kan daarmee binnen drie maanden de tijdige levering met meer dan 10 procentpunten worden verbeterd.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.