
مقدمة: لماذا تحتاج ورش الطباعة ثلاثية الأبعاد إلى منهجية جدولة خاصة
في نموذج التصنيع حسب الطلب، غالبًا ما تتعامل ورشة مزود خدمة طباعة ثلاثية الأبعاد نموذجي في الوقت نفسه مع ثلاث فئات من المهام: نماذج البحث والتطوير الأولية (قطعة واحدة، موعد تسليم ضيق، وعدم يقين في العملية)، والإنتاج التجريبي بكميات صغيرة (عشرات إلى مئات القطع، مع توحيد المواد)، وقطع التعويض العاجلة (إصلاحات ما بعد البيع وطلبات طارئة غير متوقعة). وبخلاف التشغيل الميكانيكي حيث "كل آلة تقابل عملية واحدة"، فإن آلة الطباعة ثلاثية الأبعاد الواحدة تنجز القطعة كاملة ضمن عملية بناء واحدة، كما أن أنواع المعدات تكون مختلطة غالبًا، مثل SLA للتصلب الضوئي، وSLS لتلبيد النايلون، وSLM لصهر المعادن، وFDM للترسيب المنصهر. إن ارتفاع تكلفة تغيير المواد، مثل احتياج تنظيف المسحوق وتغيير المادة في SLS إلى نحو 30-45 دقيقة، وامتداد عمليات المعالجة اللاحقة عبر محطات مختلفة مثل إزالة الدعامات، والسفع الرملي، والصباغة، والتشطيب الدقيق باستخدام CNC في مناطق متفرقة، كلها عوامل تجعل جدولة ورش الطباعة ثلاثية الأبعاد غير قابلة للتطبيق الكامل وفق منطق جدولة التصنيع المنفصل التقليدي، بل تتطلب بناء نظام جدولة يتوافق مع خصائص التصنيع بالإضافة.
أولًا، تقييم أولوية الطلبات: تحويل سؤال "من نبدأ به أولًا" من قرار حدسي إلى نموذج قابل للقياس
غالبًا ما يكون سبب الطلبات الطارئة ومكافحة الأزمات هو عدم شفافية معايير تحديد الأولوية. يُنصح ببناء نموذج تقييم رباعي الأبعاد: درجة إلحاح التسليم، أي عدد الأيام التقويمية المتبقية حتى موعد التسليم الموعود، حيث تُصنَّف الطلبات التي تقل عن أو تساوي يومين كأعلى مستوى؛ وتعقيد العملية، مثل الحاجة إلى تحسين الدعامات، أو التشطيب اللاحق الدقيق، أو استخدام مواد متعددة؛ ومستوى العميل، مثل عميل استراتيجي، أو عميل اعتيادي، أو طلب منفرد؛ ودرجة تعارض إشغال المعدات، أي ما إذا كان الإنتاج لا يمكن أن يتم إلا بنوع واحد محدد من المعدات. تُوزَن هذه الأبعاد الأربعة للحصول على درجة أولوية، مثل 40% لموعد التسليم، و25% لمستوى العميل، و20% لتعقيد العملية، و15% لتعارض المعدات. وعند تقارب الدرجات، تُعطى الأولوية للطلبات ذات الاستخدام الأعلى لحجم البناء، لتجنب احتكار حجرة بناء كبيرة لفترة طويلة من أجل قطع صغيرة. يتيح هذا النموذج للمجدول اتخاذ قرار الإنتاج اليومي خلال خمس دقائق في اجتماع الصباح، مع تقليل الجدل الذاتي.
ثانيًا، جدولة الدُفعات: دمج الطلبات ذات المادة والعملية المتشابهتين هو جوهر خفض التكلفة
أكبر مصادر الهدر في الطباعة ثلاثية الأبعاد تأتي من توقف المعدات عن العمل وكثرة تغيير الإعدادات. يمكن لحجرة بناء واحدة في معدات SLS استيعاب قطع نايلون لعدة عملاء وعدة أجزاء، بشرط توافق درجة المادة، مثل أن تكون جميعها PA12 باللون الأسود، وبذلك يمكن طباعتها كدفعة واحدة. وتستغرق عملية البناء الواحدة عادة 8-12 ساعة، وينبغي السعي إلى تحقيق استخدام لحجم البناء بنسبة 65%-80%. أثناء الجدولة، يجب إعطاء الأولوية لدمج الطلبات ذات المادة نفسها، وسماكة الطبقة نفسها، مثل 0.1 مم أو 0.15 مم، ومتطلبات المعالجة اللاحقة نفسها ضمن مهمة بناء واحدة، مما يوزع تكلفة تشغيل المعدات ويخفض إجمالي حجم الدعامات من خلال مشاركة الدعم. أما بالنسبة للقطع المعدنية بتقنية SLM، فيجب التركيز على استخدام منصة البناء وزمن إزالة الدعامات، مع التحكم في تدرج ارتفاع القطع داخل الحجرة الواحدة عند دمج الدُفعات، لتجنب أن تحدد أعلى قطعة مدة بناء الحجرة بالكامل. أما في FDM، فتُدمج الدُفعات أولًا حسب اللون والمادة لتقليل تغيير الخيوط. كقيمة خبرة، فإن تغيير الإعداد مرة واحدة يعادل خسارة 15%-25% من الطاقة الفعالة للوردية الواحدة، لذلك يجب اعتبار تقليل عدد مرات التغيير قيدًا صارمًا في قرارات دمج الدُفعات.
ثالثًا، حمل الطاقة الإنتاجية وتحديد الاختناقات: لا تدع المعالجة اللاحقة تصبح نقطة ضعف خفية
في كثير من الورش، لا يكون الاختناق في معدات الطباعة، بل في المعالجة اللاحقة. فإنتاج آلة SLS خلال 8 ساعات قد يقابله غالبًا 20-30 ساعة من العمل اليدوي لإزالة الدعامات والسفع الرملي. وعندما تعمل محطة السفع الرملي بكامل طاقتها، يتراكم المخزون تحت التشغيل (WIP) في منطقة المعالجة اللاحقة، مما يبطئ التسليم الكلي بدلًا من تسريعه. يجب أن تراقب الجدولة نوعين من مؤشرات الحمل في الوقت نفسه: على جانب المعدات، فعالية المعدات الإجمالية (OEE)، حيث يبلغ المعيار المرجعي في الصناعة نحو 65%-75%، ومعدل استخدام حجم البناء؛ وعلى جانب العمليات، حمل ساعات العمل لمحطات المعالجة اللاحقة وطول طابور التشطيب الدقيق باستخدام CNC. يُنصح بحساب الإيقاع (Takt Time) على أساس تدفق قيمة "الطباعة-المعالجة اللاحقة". فإذا كان إيقاع المعالجة اللاحقة أبطأ من إيقاع الطباعة، فيجب الموازنة عبر الاستعانة بمصادر خارجية لجزء من السفع الرملي، أو إضافة معدات تنظيف آلية، أو جدولة الإنتاج خارج أوقات الذروة. ولا يمكن تجنب شراء معدات طباعة إضافية بشكل أعمى دون تحسين القدرة على التسليم إلا بعد تحديد المورد المقيِّد الحقيقي، أي الاختناق.
رابعًا، إيقاع التسليم والتحكم في المخزون تحت التشغيل: استبدال عبارة "تابع الأمر" بمحطات إنجاز واضحة
أكثر حلقات الطلبات طويلة الدورة عرضة لفقدان السيطرة هي مرحلة "انتهت الطباعة لكن لا أحد يتابع". يُنصح بتقسيم كل طلب إلى محطات إنجاز قابلة للقياس: مراجعة الملف → بدء الطباعة → اكتمال الطباعة → بدء المعالجة اللاحقة → فحص الجودة → الشحن، مع تحديد وقت إنجاز مستهدف لكل محطة في نظام MES أو على لوحة كانبان. وفي الوقت نفسه، يجب وضع حد أعلى للمخزون تحت التشغيل، مثل ألا يتجاوز 1.5 ضعف الطاقة الإنتاجية اليومية للورشة. وعندما يتجاوز WIP في محطة معينة العتبة المحددة، يُفعَّل إنذار مبكر ويتدخل المجدول لتخفيف التكدس بدلًا من الانتظار حتى يتقدم العميل بشكوى. وبالنسبة للعملاء الاستراتيجيين، يمكن وضع "تعهد بإيقاع التسليم"، مثل مزامنة لقطة تقدم كل 48 ساعة، لاستبدال القلق الناتج عن عدم اليقين بإيقاع مؤكد. تُظهر التجارب الفعلية أنه بعد إدخال لوحة كانبان لمحطات الإنجاز، يمكن تقصير متوسط دورة تسليم الطلبات بنسبة 18%-25%، وانخفاض أوامر متابعة الطلبات بنحو 40%.
خامسًا، أدوات الجدولة الرقمية: من تخطيط الإنتاج في Excel إلى المساعدة الخوارزمية
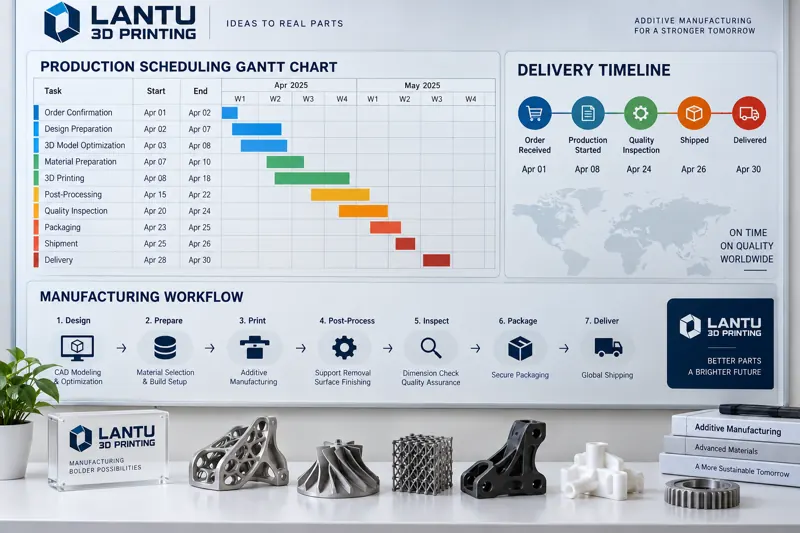
عندما يتجاوز متوسط الطلبات اليومية 30 طلبًا ويتجاوز عدد المعدات 10 آلات، تصبح الجدولة اليدوية البحتة عرضة جدًا للأخطاء. النهج الخفيف هو استخدام مخطط جانت، مثل جداول التعاون عبر الإنترنت أو أدوات الجدولة مفتوحة المصدر، لتصور إشغال البناء لكل آلة، مع استخدام الألوان الأحمر والأصفر والأخضر لتمييز مخاطر مواعيد التسليم. وعلى مستوى أكثر تقدمًا، يمكن إدخال محرك قواعد: عندما يدخل طلب جديد إلى النظام، تتم مطابقة أفضل تركيبة من "المادة + المعدات + المعالجة اللاحقة" تلقائيًا، مع تقديم اقتراحات لدمج الدُفعات. أما النهج الناضج حقًا فهو ربط وحدة الجدولة في نظام MES واستخدام تعظيم معدل استخدام حجم البناء وتقليل عدد مرات تغيير الإعداد كدوال هدف لحل القيود. وبغض النظر عن مستوى الأداة، فإن تراكم بيانات الجدولة، مثل مدة الطباعة الفعلية لكل طلب، وساعات المعالجة اللاحقة، ووقت تغيير الإعداد، أمر بالغ الأهمية؛ فبدون خط أساس تاريخي، ستظل أي خوارزمية تعمل بلا قيمة حقيقية.
الخلاصة: الجدولة هي القدرة التنافسية الخفية لمزودي خدمات الطباعة ثلاثية الأبعاد
في ظل تشابه المعدات وشفافية أسعار المواد اليوم، أصبح الخندق التنافسي الحقيقي لمزودي خدمات الطباعة ثلاثية الأبعاد يظهر بشكل متزايد في "يقين التسليم". إن نموذجًا واضحًا لأولوية الطلبات، ومنطق جدولة يتمحور حول دمج الدُفعات لتقليل تغيير الإعدادات، وفهمًا واعيًا لاختناقات المعالجة اللاحقة، وعادة إدارية تستبدل المتابعة الشفهية بلوحة كانبان لمحطات الإنجاز، تشكل معًا القدرة التنافسية لجدولة الورشة. وبالنسبة لمزودي الخدمات الصغار والمتوسطين، ليس من الضروري تطبيق MES دفعة واحدة؛ فالبدء بإجراءين منخفضي التكلفة هما "دمج الدُفعات حسب المادة نفسها" و"مراقبة حمل المعالجة اللاحقة" يمكن غالبًا أن يرفع معدل التسليم في الموعد بأكثر من 10 نقاط مئوية خلال ثلاثة أشهر.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.