
Einleitung: Warum 3D-Druck-Werkstätten spezielle Planungsmethoden benötigen
Im On-Demand-Fertigungsmodell übernimmt eine typische 3D-Druck-Werkstatt häufig gleichzeitig drei Arten von Aufträgen: Entwicklungsprototypen (Einzelteile, enge Fristen, unsichere Prozesse), Kleinserien-Vorläufe (Dutzende bis Hunderte Teile, einheitliches Material) und dringende Ersatzteile (After-Sales-Reparaturen, unvorhersehbare Eilaufträge). Anders als bei der Zerspanung, bei der „eine Maschine einem Prozessschritt entspricht“, fertigt eine einzelne 3D-Druck-Anlage in einem Baujob das gesamte Bauteil. Zudem sind die Maschinentypen gemischt — SLA-Stereolithografie, SLS-Nylonsintern, SLM-Metallschmelzen und FDM-Schmelzschichtung existieren oft nebeneinander. Hohe Materialwechselkosten (bei SLS dauert Pulverreinigung und Materialwechsel etwa 30–45 Minuten) sowie Nachbearbeitung über mehrere Arbeitsstationen hinweg (Stützentfernung, Sandstrahlen, Färben, CNC-Feinbearbeitung in verschiedenen Bereichen) führen dazu, dass die Produktionsplanung im 3D-Druck nicht einfach die Logik der klassischen diskreten Fertigung übernehmen kann. Erforderlich ist ein Planungssystem, das auf die Besonderheiten additiver Verfahren abgestimmt ist.
1. Auftragspriorisierung: Aus „wer zuerst dran ist“ wird ein quantifizierbares Modell
Die Ursache für Eilaufträge und Feuerwehraktionen liegt häufig in intransparenten Prioritätskriterien. Empfehlenswert ist ein Bewertungsmodell mit vier Dimensionen: Termindringlichkeit (Kalendertage bis zur zugesagten Lieferung, ≤2 Tage als höchste Stufe), Prozesskomplexität (ob Stützstrukturen optimiert werden müssen, ob Nachbearbeitung erforderlich ist, ob mehrere Materialien beteiligt sind), Kundenklasse (strategischer Kunde, Stammkunde, Einzelauftrag) sowie Konfliktgrad bei der Anlagennutzung (ob nur ein bestimmter Maschinentyp produzieren kann). Die vier Dimensionen werden gewichtet zu einem Prioritätswert zusammengeführt, zum Beispiel 40 % Liefertermin, 25 % Kundenklasse, 20 % Prozesskomplexität und 15 % Anlagenkonflikt. Bei ähnlichen Werten sollten Aufträge mit höherer Bauraumauslastung bevorzugt werden, um zu vermeiden, dass kleine Teile große Bauräume lange blockieren. Dieses Modell ermöglicht es Planern, in der fünfminütigen Morgenbesprechung die Tagesplanung zu treffen und subjektive Diskussionen zu reduzieren.
2. Chargenplanung: Gleicher Werkstoff und gleicher Prozess als Kern der Kostensenkung
Die größte Verschwendung im 3D-Druck entsteht durch Maschinenstillstand und häufige Umrüstungen. Der Bauraum einer SLS-Anlage kann Nylonteile mehrerer Kunden und verschiedener Geometrien aufnehmen, solange die Materialspezifikation identisch ist, etwa PA12 Schwarz. Dann ist ein gemeinsamer Baujob möglich. Ein einzelner Baujob dauert 8–12 Stunden, und eine Bauraumauslastung von 65–80 % sollte angestrebt werden. Bei der Planung sollten Aufträge mit gleichem Material, gleicher Schichtdicke (0,1 mm oder 0,15 mm) und gleichen Nachbearbeitungsanforderungen bevorzugt in einem Baujob zusammengeführt werden. Dadurch werden die Maschinenanlaufkosten verteilt und das gesamte Stützvolumen durch gemeinsame Stützstrategien reduziert. Bei SLM-Metallteilen sind hingegen die Substratplattenauslastung und der Aufwand für die Stützentfernung zu beachten. Beim Bündeln sollte die Höhenstreuung innerhalb eines Bauraums begrenzt werden, damit nicht das höchste Teil die Bauzeit des gesamten Jobs bestimmt. Bei FDM sollte vorrangig nach Farbe und Material gebündelt werden, um Filamentwechsel zu reduzieren. Erfahrungswert: Ein Material- oder Prozesswechsel entspricht einem Verlust von 15–25 % der effektiven Schichtkapazität. Daher sollte die Minimierung der Umrüsthäufigkeit eine harte Nebenbedingung der Chargenplanung sein.
3. Kapazitätsauslastung und Engpassanalyse: Nachbearbeitung darf nicht zum unsichtbaren Flaschenhals werden
In vielen Werkstätten liegt der Engpass nicht bei den Druckanlagen, sondern in der Nachbearbeitung. Die Produktion einer SLS-Anlage in 8 Stunden entspricht häufig 20–30 Stunden manueller Stützentfernung und Sandstrahlen. Wenn der Sandstrahl-Arbeitsplatz voll ausgelastet ist, stauen sich unfertige Erzeugnisse (WIP) im Nachbearbeitungsbereich und verlangsamen die gesamte Lieferung. Die Planung muss daher zwei Arten von Auslastungskennzahlen gleichzeitig überwachen: auf Maschinenseite die Gesamtanlageneffektivität (OEE, Branchenbenchmark etwa 65–75 %) und die Bauraumauslastung; auf Prozessseite die Arbeitsstundenlast der Nachbearbeitungsstationen und die Warteschlangenlänge für CNC-Feinbearbeitung. Es empfiehlt sich, „Druck + Nachbearbeitung“ als Wertstrom zu betrachten und einen Takt (Takt Time) zu berechnen. Ist der Nachbearbeitungstakt langsamer als der Drucktakt, sollte durch Outsourcing einzelner Sandstrahlarbeiten, zusätzliche automatisierte Reinigungsanlagen oder zeitversetzte Planung ein Ausgleich geschaffen werden. Nur wenn die tatsächliche Engpassressource identifiziert ist, lässt sich vermeiden, dass weitere Drucker gekauft werden, ohne die Lieferfähigkeit zu erhöhen.
4. Liefertakt und WIP-Steuerung: Meilensteine statt „bitte nachhaken“
Bei Langläufer-Aufträgen gerät am häufigsten der Abschnitt „Druck fertig, aber niemand verfolgt den Auftrag“ außer Kontrolle. Es ist sinnvoll, jeden Auftrag in quantifizierbare Meilensteine zu zerlegen: Dateiprüfung → Druckstart → Druckende → Start der Nachbearbeitung → Qualitätsprüfung → Versand. Für jeden Knotenpunkt sollte im MES oder auf einem Kanban-Board eine Zielabschlusszeit definiert werden. Gleichzeitig sollten WIP-Obergrenzen festgelegt werden, zum Beispiel unfertige Erzeugnisse von maximal dem 1,5-Fachen der täglichen Werkstattkapazität. Überschreitet der WIP an einer Station den Schwellenwert, wird eine Warnung ausgelöst, sodass der Planer eingreifen kann, bevor Kunden reklamieren. Für strategische Kunden kann ein „Liefertaktversprechen“ eingerichtet werden, etwa alle 48 Stunden ein Fortschritts-Snapshot. So ersetzt ein verlässlicher Rhythmus die Unsicherheit. Praxismessungen zeigen, dass nach Einführung eines Meilenstein-Kanbans die durchschnittliche Auftragsdurchlaufzeit um 18–25 % sinken kann und Eskalationstickets zu Nachfragen um etwa 40 % zurückgehen.
5. Digitale Planungstools: Von Excel zur algorithmischen Unterstützung
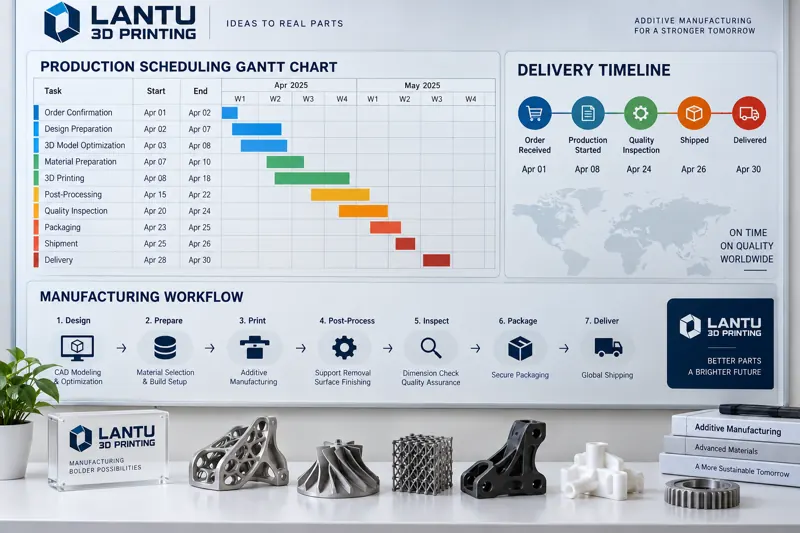
Wenn täglich mehr als 30 Aufträge eingehen und mehr als 10 Anlagen im Einsatz sind, wird rein manuelle Planung sehr fehleranfällig. Ein schlanker Ansatz ist die Visualisierung der Baujob-Belegung jeder Maschine mit Gantt-Diagrammen, etwa in kollaborativen Online-Tabellen oder Open-Source-Planungstools, wobei Lieferterminrisiken in Rot, Gelb und Grün markiert werden. Fortgeschrittene Ansätze nutzen eine Regel-Engine: Sobald ein neuer Auftrag ins System gelangt, wird automatisch die optimale Kombination aus „Material + Anlage + Nachbearbeitung“ zugeordnet und ein Vorschlag zur Chargenbündelung erstellt. Ein wirklich ausgereifter Ansatz ist die Integration eines MES-Planungsmoduls, das mit den Zielfunktionen maximale Bauraumauslastung und minimale Umrüsthäufigkeit eine Nebenbedingungenoptimierung durchführt. Unabhängig vom Toolniveau ist die Sammlung von Planungsdaten entscheidend: tatsächliche Druckzeit pro Auftrag, Nachbearbeitungsstunden und Umrüstzeiten. Ohne historische Referenzwerte läuft jeder Algorithmus ins Leere.
Fazit: Planung ist die unsichtbare Wettbewerbsfähigkeit von 3D-Druck-Dienstleistern
Heute, da Anlagen zunehmend homogen und Materialpreise transparent sind, liegt der eigentliche Wettbewerbsvorteil von 3D-Druck-Dienstleistern immer stärker in der Lieferzuverlässigkeit. Ein klares Modell zur Auftragspriorisierung, eine Planungslogik mit Fokus auf Chargenbündelung und weniger Umrüstungen, ein nüchternes Verständnis von Engpässen in der Nachbearbeitung sowie die Managementgewohnheit, mündliches Nachhaken durch Meilenstein-Kanbans zu ersetzen, bilden gemeinsam die Wettbewerbsfähigkeit der Werkstattplanung. Für kleine und mittlere Dienstleister ist es nicht notwendig, sofort ein vollständiges MES einzuführen. Wer zunächst mit zwei kostengünstigen Maßnahmen beginnt — Chargenbildung mit gleichem Material und Überwachung der Nachbearbeitungslast — kann die Termintreue oft innerhalb von drei Monaten um mehr als 10 Prozentpunkte steigern.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.