
Pendahuluan: Mengapa Bengkel 3D Printing Membutuhkan Metode Penjadwalan Khusus
Dalam model manufaktur sesuai permintaan, bengkel milik penyedia layanan 3D printing umumnya menangani tiga jenis pekerjaan sekaligus: prototipe R&D (satuan, tenggat ketat, proses belum pasti), uji produksi skala kecil (puluhan hingga ratusan unit, material seragam), dan komponen pengganti mendesak (perbaikan purnajual, pesanan sisipan yang tidak terduga). Berbeda dengan pemesinan, di mana “satu mesin sesuai dengan satu proses”, satu mesin 3D printing menyelesaikan seluruh komponen dalam satu build, sementara jenis mesinnya beragam—SLA fotopolimerisasi, SLS sintering nilon, SLM peleburan logam, dan FDM deposisi leleh sering berjalan berdampingan. Biaya pergantian material tinggi (pembersihan bubuk dan penggantian material SLS memerlukan sekitar 30–45 menit), proses pascaproduksi melintasi beberapa stasiun kerja (pelepasan support, sandblasting, pewarnaan, finishing CNC tersebar di area berbeda). Tiga faktor ini menentukan bahwa penjadwalan bengkel 3D printing tidak dapat sepenuhnya menggunakan logika penjadwalan manufaktur diskrit tradisional, melainkan harus membangun sistem penjadwalan yang sesuai dengan karakteristik proses manufaktur aditif.
1. Penilaian Prioritas Pesanan: Mengubah Keputusan “Mana yang Dikerjakan Dulu” dari Intuisi Menjadi Model Terukur
Akar dari pesanan sisipan dan pekerjaan darurat sering kali adalah standar penentuan prioritas yang tidak transparan. Disarankan membangun model penilaian empat dimensi: urgensi tenggat (jumlah hari kalender hingga pengiriman yang dijanjikan, ≤2 hari diberi level tertinggi), kompleksitas proses (apakah membutuhkan optimasi support, apakah memerlukan finishing pascaproses, apakah multi-material), level pelanggan (pelanggan strategis, pelanggan reguler, pesanan satuan), serta tingkat konflik penggunaan mesin (apakah hanya satu jenis mesin yang dapat memproduksi). Keempat dimensi diberi bobot untuk menghasilkan skor prioritas, misalnya tenggat 40%, level pelanggan 25%, kompleksitas proses 20%, dan konflik mesin 15%. Ketika skor berdekatan, prioritaskan pesanan dengan utilisasi volume build yang lebih tinggi agar komponen kecil tidak terlalu lama memonopoli ruang build besar. Model ini memungkinkan planner menyelesaikan keputusan penjadwalan harian dalam 5 menit saat rapat pagi dan mengurangi perdebatan subjektif.
2. Penjadwalan Batch: Menggabungkan Material dan Proses yang Sama Adalah Kunci Pengurangan Biaya
Pemborosan terbesar dalam 3D printing berasal dari mesin menganggur dan pergantian setup yang terlalu sering. Satu ruang build mesin SLS dapat menampung komponen nilon dari banyak pelanggan dan berbagai bentuk, selama grade materialnya sama (misalnya sama-sama PA12 hitam), sehingga dapat dicetak dalam satu batch. Satu build biasanya memerlukan 8–12 jam, dan utilisasi volume build sebaiknya ditargetkan mencapai 65%–80%. Dalam penjadwalan, prioritaskan penggabungan pesanan dengan material yang sama, ketebalan layer yang sama (0,1 mm atau 0,15 mm), dan persyaratan pascaproses yang sama ke dalam satu tugas build. Ini tidak hanya menyebarkan biaya startup mesin, tetapi juga mengurangi total volume support melalui pemanfaatan support bersama. Untuk komponen logam SLM, perlu memperhatikan utilisasi base plate dan waktu kerja pelepasan support. Saat menggabungkan batch, kontrol variasi tinggi komponen dalam satu ruang build agar komponen tertinggi tidak menentukan durasi seluruh build. Untuk FDM, batch sebaiknya dikelompokkan berdasarkan warna dan material untuk mengurangi pergantian filamen. Berdasarkan pengalaman, satu kali pergantian setup setara dengan kehilangan 15%–25% kapasitas efektif satu shift. Karena itu, keputusan batching harus menjadikan “minimisasi jumlah pergantian setup” sebagai batasan utama.
3. Beban Kapasitas dan Identifikasi Bottleneck: Jangan Biarkan Pascaproses Menjadi Kelemahan Tersembunyi
Di banyak bengkel, bottleneck bukan berada pada mesin cetak, melainkan pada pascaproses. Output 8 jam dari satu mesin SLS sering kali membutuhkan 20–30 jam kerja manual untuk pelepasan support dan sandblasting. Ketika stasiun sandblasting berada pada beban penuh, WIP akan menumpuk di area pascaproses dan justru memperlambat pengiriman keseluruhan. Penjadwalan harus memantau dua jenis indikator beban sekaligus: di sisi mesin, Overall Equipment Effectiveness (OEE, benchmark industri sekitar 65%–75%) dan utilisasi volume build; di sisi proses, beban jam kerja stasiun pascaproses dan panjang antrean finishing CNC. Disarankan menghitung takt time berdasarkan satu aliran nilai “printing–pascaproses”. Jika ritme pascaproses lebih lambat daripada ritme printing, keseimbangan dapat dicapai melalui outsourcing sebagian sandblasting, penambahan peralatan pembersihan otomatis, atau penjadwalan dengan jam tidak bersamaan. Hanya dengan mengidentifikasi sumber daya pembatas yang sebenarnya, perusahaan dapat menghindari pembelian mesin cetak tambahan secara membabi buta tetapi tetap gagal meningkatkan kemampuan pengiriman.
4. Ritme Pengiriman dan Kontrol WIP: Mengganti “Tolong Dikejar” dengan Titik Milestone
Bagian paling mudah lepas kendali pada pesanan berjangka panjang adalah kondisi “sudah selesai dicetak tetapi tidak ada yang menindaklanjuti”. Disarankan memecah setiap pesanan menjadi milestone yang terukur: pemeriksaan file → mulai printing → printing selesai → mulai pascaproses → inspeksi kualitas → pengiriman, lalu menetapkan target waktu penyelesaian untuk setiap titik di MES atau kanban. Selain itu, tetapkan batas WIP, misalnya WIP tidak melebihi 1,5 kali kapasitas produksi harian bengkel. Ketika WIP di suatu stasiun melebihi ambang batas, sistem memicu peringatan sehingga planner dapat segera melakukan intervensi, bukan menunggu keluhan pelanggan. Untuk pelanggan strategis, dapat dibuat “komitmen ritme pengiriman”, misalnya sinkronisasi snapshot progres setiap 48 jam, sehingga ritme yang pasti menggantikan kecemasan akibat ketidakpastian. Pengujian nyata menunjukkan bahwa setelah memperkenalkan kanban milestone, rata-rata siklus pengiriman pesanan dapat dipersingkat 18%–25%, sementara tiket follow-up pesanan turun sekitar 40%.
5. Alat Penjadwalan Digital: Dari Penjadwalan Excel hingga Bantuan Algoritma
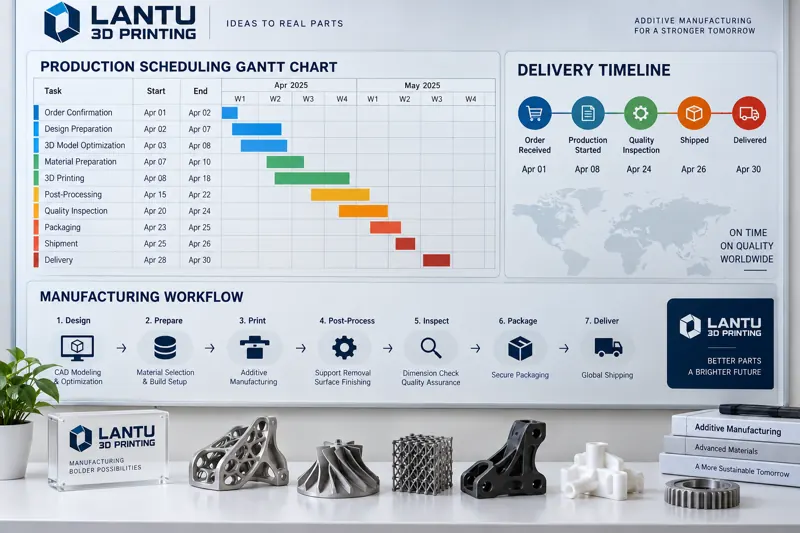
Ketika pesanan harian melebihi 30 order dan jumlah mesin lebih dari 10 unit, penjadwalan manual murni sangat mudah mengalami kesalahan. Pendekatan ringan adalah menggunakan diagram Gantt (misalnya spreadsheet kolaboratif online atau alat penjadwalan open-source) untuk memvisualisasikan okupansi build setiap mesin, dengan warna merah, kuning, dan hijau untuk menandai risiko tenggat. Pada tingkat lanjutan, dapat diperkenalkan rule engine: ketika pesanan baru masuk ke sistem, sistem otomatis mencocokkan kombinasi terbaik “material + mesin + pascaproses” dan memberikan rekomendasi batching. Pendekatan yang benar-benar matang adalah menghubungkan modul penjadwalan MES dan melakukan penyelesaian berbasis constraint dengan fungsi objektif berupa maksimasi utilisasi volume build dan minimisasi jumlah pergantian setup. Apa pun tingkat alat yang digunakan, akumulasi data penjadwalan sangat penting, termasuk durasi printing aktual tiap pesanan, jam kerja pascaproses, dan waktu pergantian setup. Tanpa baseline historis, algoritma apa pun hanya akan berjalan tanpa hasil nyata.
Kesimpulan: Penjadwalan Adalah Daya Saing Tersembunyi Penyedia Layanan 3D Printing
Di era ketika mesin makin homogen dan harga material semakin transparan, moat sesungguhnya bagi penyedia layanan 3D printing semakin tercermin pada “kepastian pengiriman”. Model prioritas pesanan yang jelas, logika penjadwalan yang berpusat pada batching untuk mengurangi pergantian setup, pemahaman yang tajam terhadap bottleneck pascaproses, serta kebiasaan manajemen yang mengganti follow-up lisan dengan kanban milestone, bersama-sama membentuk daya saing penjadwalan bengkel. Bagi penyedia layanan kecil dan menengah, tidak perlu langsung menerapkan MES secara penuh. Memulai dari dua langkah berbiaya rendah—“batching material yang sama” dan “pemantauan beban pascaproses”—sering kali sudah dapat meningkatkan tingkat pengiriman tepat waktu lebih dari 10 poin persentase dalam tiga bulan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.