
Giới thiệu: Vì sao xưởng in 3D cần phương pháp điều độ chuyên biệt
Trong mô hình sản xuất theo nhu cầu, xưởng của một nhà cung cấp dịch vụ in 3D điển hình thường đồng thời tiếp nhận ba loại nhiệm vụ: làm mẫu R&D (đơn chiếc, thời hạn gấp, quy trình chưa chắc chắn), sản xuất thử lô nhỏ (từ vài chục đến vài trăm sản phẩm, vật liệu đồng nhất) và bổ sung linh kiện khẩn cấp (sửa chữa sau bán hàng, đơn chen ngang khó dự đoán). Khác với gia công cơ khí, nơi “một thiết bị tương ứng với một công đoạn”, một máy in 3D hoàn thành toàn bộ chi tiết trong một lần dựng in, đồng thời các loại thiết bị thường rất đa dạng — SLA quang trùng hợp, SLS thiêu kết nylon, SLM nóng chảy kim loại, FDM đùn nóng chảy thường cùng tồn tại. Chi phí chuyển đổi vật liệu cao (SLS cần khoảng 30-45 phút để làm sạch bột và đổi vật liệu), công đoạn hậu xử lý trải qua nhiều trạm làm việc (loại bỏ support, phun cát, nhuộm màu, tinh chỉnh CNC phân tán ở các khu vực khác nhau). Ba yếu tố này quyết định rằng điều độ xưởng in 3D không thể áp dụng hoàn toàn logic lập lịch của sản xuất rời rạc truyền thống, mà phải xây dựng hệ thống điều độ phù hợp với đặc thù của công nghệ sản xuất bồi đắp.
1. Đánh giá ưu tiên đơn hàng: Biến “làm ai trước” từ cảm tính thành mô hình định lượng
Nguồn gốc của việc chen đơn và xử lý sự cố thường là tiêu chuẩn xác định ưu tiên không minh bạch. Nên xây dựng mô hình chấm điểm bốn chiều: mức độ gấp của thời hạn giao hàng (số ngày lịch còn lại đến thời điểm cam kết giao, ≤2 ngày được xếp mức cao nhất), độ phức tạp quy trình (có cần tối ưu support không, có cần tinh chỉnh hậu xử lý không, có đa vật liệu không), cấp độ khách hàng (khách hàng chiến lược, khách hàng thường xuyên, đơn lẻ) và mức độ xung đột chiếm dụng thiết bị (có phải chỉ một loại thiết bị duy nhất có thể sản xuất không). Bốn chiều được gán trọng số để tính điểm ưu tiên, ví dụ thời hạn giao hàng chiếm 40%, cấp độ khách hàng 25%, độ phức tạp quy trình 20%, xung đột thiết bị 15%. Khi điểm số gần nhau, ưu tiên sắp xếp đơn hàng có tỷ lệ sử dụng thể tích dựng in cao hơn, tránh để các chi tiết nhỏ chiếm độc quyền buồng in lớn trong thời gian dài. Mô hình này giúp điều độ viên hoàn tất quyết định lập lịch trong vòng 5 phút tại cuộc họp đầu ngày, giảm tranh luận chủ quan.
2. Lập lịch theo lô: Gộp lô cùng vật liệu, cùng quy trình là cốt lõi giảm chi phí
Lãng phí lớn nhất của in 3D đến từ thiết bị chạy không tải và chuyển đổi thường xuyên. Một buồng dựng của thiết bị SLS có thể chứa các chi tiết nylon từ nhiều khách hàng, nhiều loại linh kiện; chỉ cần cùng mã vật liệu (ví dụ đều là PA12 màu đen) là có thể in gộp lô. Một lần dựng thường mất 8-12 giờ, và tỷ lệ sử dụng thể tích dựng in nên phấn đấu đạt 65%-80%. Khi lập lịch, ưu tiên gộp các đơn hàng cùng vật liệu, cùng chiều dày lớp (0,1 mm hoặc 0,15 mm), cùng yêu cầu hậu xử lý vào cùng một tác vụ dựng in. Cách này vừa phân bổ chi phí khởi động thiết bị, vừa giảm tổng thể tích support thông qua chia sẻ support. Đối với chi tiết kim loại SLM, cần chú ý tỷ lệ sử dụng bàn đế và thời gian loại bỏ support; khi gộp lô nên kiểm soát chênh lệch chiều cao chi tiết trong cùng buồng, tránh để chi tiết cao nhất quyết định thời gian của toàn bộ buồng. Với FDM, ưu tiên gộp theo màu sắc và vật liệu để giảm thay sợi. Giá trị kinh nghiệm: một lần chuyển đổi tương đương mất 15%-25% công suất hữu hiệu của một ca, vì vậy quyết định gộp lô nên lấy “tối thiểu hóa số lần chuyển đổi” làm ràng buộc cứng.
3. Tải công suất và nhận diện nút thắt: Đừng để hậu xử lý trở thành điểm yếu vô hình
Nút thắt của nhiều xưởng không nằm ở thiết bị in mà ở hậu xử lý. Sản lượng 8 giờ của một máy SLS thường tương ứng với 20-30 giờ công loại bỏ support và phun cát. Khi trạm phun cát hoạt động hết tải, sản phẩm dở dang (WIP) sẽ tích tụ tại khu hậu xử lý, từ đó kéo chậm toàn bộ quá trình giao hàng. Điều độ phải đồng thời giám sát hai nhóm chỉ số tải: ở phía thiết bị là hiệu suất thiết bị tổng thể (OEE, chuẩn tham chiếu ngành khoảng 65%-75%) và tỷ lệ sử dụng thể tích dựng in; ở phía công đoạn là tải giờ công của trạm hậu xử lý và độ dài hàng chờ tinh chỉnh CNC. Nên tính nhịp sản xuất (Takt Time) theo dòng giá trị “in - hậu xử lý”. Nếu nhịp hậu xử lý chậm hơn nhịp in, cần cân bằng bằng cách thuê ngoài một phần phun cát, tăng thiết bị làm sạch tự động hoặc lập lịch lệch giờ cao điểm. Chỉ khi nhận diện đúng nguồn lực ràng buộc thật sự (nút thắt), doanh nghiệp mới tránh được việc mua thêm máy in một cách mù quáng nhưng vẫn không cải thiện được năng lực giao hàng.
4. Nhịp giao hàng và kiểm soát WIP: Dùng mốc tiến độ thay cho “nhắc một chút”
Khâu dễ mất kiểm soát nhất trong đơn hàng chu kỳ dài là “in xong nhưng không ai theo dõi”. Nên phân rã mỗi đơn hàng thành các mốc có thể định lượng: xét duyệt file → bắt đầu in → hoàn tất in → bắt đầu hậu xử lý → kiểm tra chất lượng → giao hàng, đồng thời thiết lập thời gian hoàn thành mục tiêu cho từng mốc trên MES hoặc bảng Kanban. Đồng thời đặt giới hạn WIP (ví dụ sản phẩm dở dang không vượt quá 1,5 lần công suất ngày của xưởng). Khi WIP tại một trạm vượt ngưỡng, hệ thống kích hoạt cảnh báo để điều độ viên can thiệp điều phối thay vì chờ khách hàng khiếu nại. Với khách hàng chiến lược, có thể thiết lập “cam kết nhịp giao hàng”, ví dụ đồng bộ ảnh chụp tiến độ mỗi 48 giờ, dùng nhịp độ chắc chắn để thay thế cảm giác lo lắng do bất định. Kết quả thực tế cho thấy, sau khi áp dụng bảng mốc tiến độ, chu kỳ giao hàng trung bình có thể rút ngắn 18%-25%, số phiếu giục đơn giảm khoảng 40%.
5. Công cụ điều độ số: Từ lập lịch bằng Excel đến hỗ trợ thuật toán
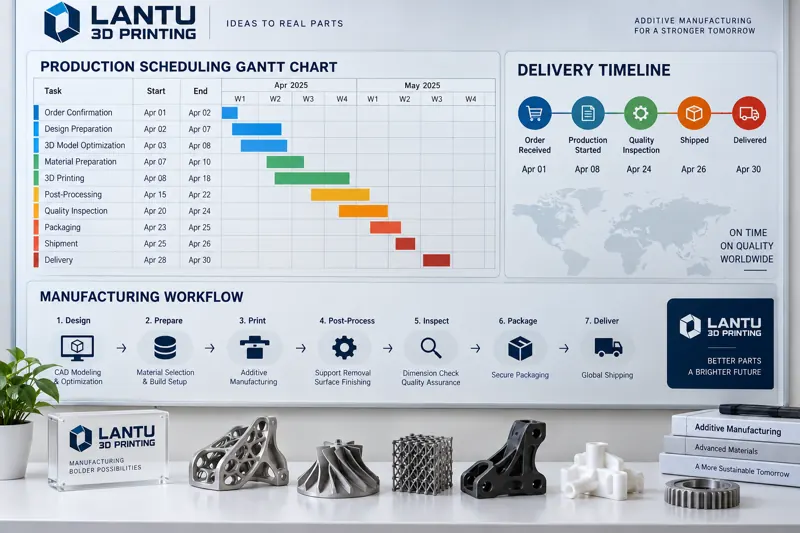
Khi số đơn hàng trung bình mỗi ngày vượt 30 đơn và số thiết bị vượt 10 máy, lập lịch hoàn toàn thủ công rất dễ sai sót. Cách làm nhẹ là dùng biểu đồ Gantt (như bảng cộng tác trực tuyến hoặc công cụ lập lịch mã nguồn mở) để trực quan hóa mức chiếm dụng dựng in của từng thiết bị, dùng ba màu đỏ, vàng, xanh để đánh dấu rủi ro thời hạn giao hàng. Ở cấp nâng cao hơn, có thể đưa vào công cụ rule engine: khi đơn hàng mới vào hệ thống, tự động khớp tổ hợp tối ưu “vật liệu + thiết bị + hậu xử lý” và đưa ra đề xuất gộp lô. Cách làm thật sự trưởng thành là kết nối mô-đun lập lịch của MES, lấy tối đa hóa tỷ lệ sử dụng thể tích dựng in và tối thiểu hóa số lần chuyển đổi làm hàm mục tiêu để giải bài toán ràng buộc. Dù ở cấp độ công cụ nào, việc tích lũy dữ liệu điều độ (thời gian in thực tế của từng đơn, giờ công hậu xử lý, thời gian chuyển đổi) đều cực kỳ quan trọng — không có chuẩn lịch sử, mọi thuật toán chỉ là chạy không tải.
Kết luận: Điều độ là năng lực cạnh tranh vô hình của nhà cung cấp dịch vụ in 3D
Trong bối cảnh thiết bị ngày càng đồng chất và giá vật liệu minh bạch, hào lũy cạnh tranh thật sự của nhà cung cấp dịch vụ in 3D ngày càng thể hiện ở “tính chắc chắn của giao hàng”. Một mô hình ưu tiên đơn hàng rõ ràng, một logic lập lịch lấy gộp lô để giảm chuyển đổi làm cốt lõi, nhận thức rõ về nút thắt hậu xử lý, cùng thói quen quản lý dùng bảng mốc tiến độ thay cho nhắc đơn bằng lời nói, tất cả tạo nên năng lực cạnh tranh trong điều độ xưởng. Với các nhà cung cấp vừa và nhỏ, không nhất thiết phải triển khai MES ngay lập tức; chỉ cần bắt đầu từ hai hành động chi phí thấp là “gộp lô cùng vật liệu” và “giám sát tải hậu xử lý”, thường đã có thể nâng tỷ lệ giao hàng đúng hạn thêm hơn 10 điểm phần trăm trong vòng ba tháng.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.