
Introduzione: perché un reparto di stampa 3D ha bisogno di un metodo di scheduling dedicato
Nel modello di produzione on-demand, il reparto di un tipico service provider di stampa 3D gestisce spesso contemporaneamente tre tipi di attività: prototipazione R&D (pezzi singoli, tempi stretti, processo incerto), preserie di piccoli lotti (da decine a centinaia di pezzi, materiale uniforme) e ricambi urgenti (riparazioni post-vendita, ordini imprevisti inseriti all’ultimo momento). A differenza della lavorazione meccanica, dove “una macchina corrisponde a una fase”, nella stampa 3D una singola macchina completa l’intero pezzo in una sola costruzione, e le tipologie di attrezzature sono eterogenee: fotopolimerizzazione SLA, sinterizzazione nylon SLS, fusione metallo SLM e deposizione fusa FDM spesso coesistono. Gli elevati costi di cambio materiale (per SLS, la pulizia polvere e il cambio materiale richiedono circa 30-45 minuti) e le fasi di post-processing distribuite su più postazioni (rimozione supporti, sabbiatura, tintura, finitura CNC in aree diverse) fanno sì che la pianificazione di un reparto di stampa 3D non possa applicare integralmente la logica della produzione discreta tradizionale, ma debba costruire un sistema di scheduling adatto alle caratteristiche dei processi additivi.
1. Valutazione della priorità degli ordini: trasformare “chi parte prima” da decisione intuitiva a modello quantificabile
La radice degli ordini inseriti all’ultimo momento e della gestione continua delle emergenze è spesso la scarsa trasparenza dei criteri di priorità. Si consiglia di costruire un modello di scoring a quattro dimensioni: urgenza della scadenza (giorni di calendario mancanti alla consegna promessa, ≤2 giorni come livello massimo), complessità di processo (necessità di ottimizzazione dei supporti, necessità di finitura post-processing, presenza di materiali multipli), livello cliente (cliente strategico, cliente standard, ordine occasionale) e grado di conflitto sull’utilizzo delle macchine (produzione possibile solo con un’unica tipologia di macchina). Le quattro dimensioni vengono ponderate per ottenere un punteggio di priorità, ad esempio 40% scadenza, 25% livello cliente, 20% complessità di processo e 15% conflitto macchina. Quando i punteggi sono simili, è preferibile programmare prima gli ordini con maggiore utilizzo del volume di costruzione, evitando che piccoli pezzi occupino a lungo una grande camera di stampa. Questo modello consente al pianificatore di completare le decisioni di produzione giornaliere in 5 minuti durante la riunione del mattino, riducendo le discussioni soggettive.
2. Programmazione per lotti: raggruppare stesso materiale e stesso processo è il fulcro della riduzione dei costi
Il maggiore spreco nella stampa 3D deriva dai tempi macchina a vuoto e dai frequenti cambi configurazione. Una macchina SLS può contenere nella stessa camera pezzi in nylon di diversi clienti e geometrie differenti: purché il grado materiale sia identico, ad esempio PA12 nero, è possibile stamparli nello stesso lotto. Una costruzione singola richiede 8-12 ore e l’utilizzo del volume di costruzione dovrebbe puntare al 65%-80%. Durante la programmazione, occorre dare priorità alla combinazione di ordini con lo stesso materiale, lo stesso spessore layer (0,1 mm o 0,15 mm) e gli stessi requisiti di post-processing nella medesima build, riducendo il costo di avvio macchina e diminuendo il volume totale dei supporti tramite la condivisione. Per i pezzi metallici SLM, invece, bisogna considerare l’utilizzo della piastra base e le ore di rimozione supporti; durante il raggruppamento è opportuno controllare il gradiente di altezza dei pezzi nella camera, evitando che il pezzo più alto determini la durata dell’intero job. Per FDM, il raggruppamento va fatto principalmente per colore e materiale, così da ridurre i cambi filamento. Valore empirico: un singolo cambio configurazione equivale alla perdita del 15%-25% della capacità effettiva di un turno; pertanto, la minimizzazione del numero di cambi deve essere un vincolo rigido nelle decisioni di batching.
3. Carico di capacità e identificazione dei colli di bottiglia: evitare che il post-processing diventi il limite invisibile
In molti reparti, il collo di bottiglia non si trova sulle macchine di stampa, ma nel post-processing. Una macchina SLS può produrre in 8 ore un output che richiede spesso 20-30 ore di lavoro manuale tra rimozione supporti e sabbiatura. Quando la postazione di sabbiatura è satura, il WIP si accumula nell’area di post-processing, rallentando la consegna complessiva. Lo scheduling deve monitorare simultaneamente due categorie di indicatori di carico: lato macchina, l’OEE, ovvero l’efficienza complessiva delle apparecchiature, con benchmark di settore intorno al 65%-75%, e il tasso di utilizzo del volume di costruzione; lato processo, il carico ore delle postazioni di post-processing e la lunghezza della coda per la finitura CNC. Si consiglia di calcolare il Takt Time considerando “stampa-post-processing” come un unico flusso di valore. Se il ritmo del post-processing è più lento di quello della stampa, occorre bilanciare tramite outsourcing parziale della sabbiatura, introduzione di sistemi automatici di lavaggio o pianificazione sfalsata. Solo identificando la vera risorsa vincolante, cioè il collo di bottiglia, si può evitare di acquistare nuove stampanti senza riuscire comunque ad aumentare la capacità di consegna.
4. Ritmo di consegna e controllo del WIP: sostituire il “sollecitare” con milestone operative
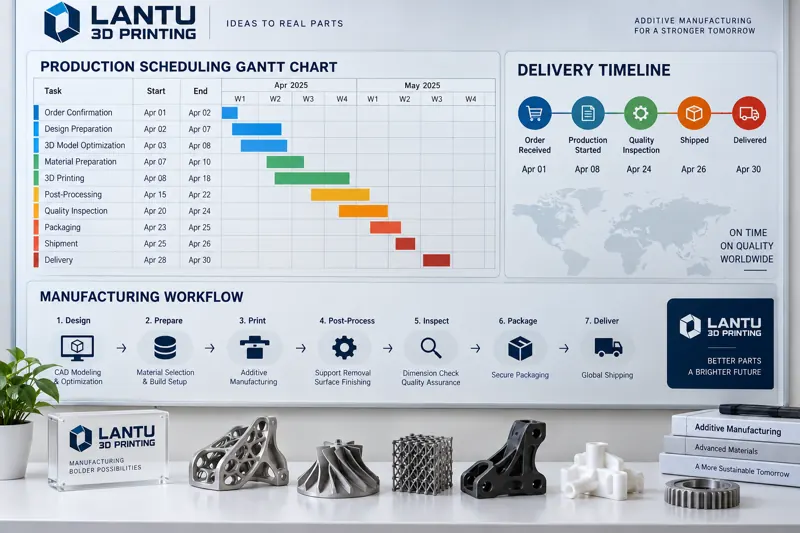
La fase più soggetta a perdita di controllo negli ordini a ciclo lungo è “la stampa è finita ma nessuno la segue”. Si consiglia di suddividere ogni ordine in milestone quantificabili: revisione file → avvio stampa → completamento stampa → avvio post-processing → controllo qualità → spedizione, impostando nel MES o su una kanban board il tempo target di completamento per ogni nodo. Allo stesso tempo, è necessario fissare un limite massimo di WIP, ad esempio lavori in corso non superiori a 1,5 volte la capacità giornaliera del reparto. Quando il WIP di una postazione supera la soglia, si attiva un alert e il pianificatore interviene per sbloccare il flusso, anziché attendere il reclamo del cliente. Per i clienti strategici si può definire un “impegno sul ritmo di consegna”, ad esempio aggiornando lo stato avanzamento ogni 48 ore, sostituendo l’ansia dell’incertezza con una cadenza prevedibile. I dati sul campo mostrano che, dopo l’introduzione di una kanban board a milestone, il lead time medio degli ordini può ridursi del 18%-25% e i ticket di sollecito diminuire di circa il 40%.
5. Strumenti digitali di scheduling: da Excel all’assistenza algoritmica
Quando gli ordini giornalieri superano le 30 unità e le macchine sono più di 10, la pianificazione puramente manuale diventa estremamente soggetta a errori. Un approccio leggero consiste nell’utilizzare diagrammi di Gantt, ad esempio tramite fogli collaborativi online o strumenti open source di scheduling, per visualizzare l’occupazione di costruzione di ogni macchina, marcando il rischio di consegna con colori rosso, giallo e verde. A un livello più avanzato si può introdurre un motore di regole: quando un nuovo ordine entra nel sistema, questo abbina automaticamente la combinazione ottimale “materiale + macchina + post-processing” e propone suggerimenti di batching. L’approccio veramente maturo consiste nell’integrare il modulo di pianificazione del MES, usando come funzioni obiettivo la massimizzazione dell’utilizzo del volume di costruzione e la minimizzazione dei cambi configurazione, risolvendo il problema con vincoli. Indipendentemente dal livello degli strumenti, l’accumulo dei dati di scheduling è fondamentale: durata effettiva di stampa per ordine, ore di post-processing, tempi di cambio configurazione. Senza benchmark storici, qualsiasi algoritmo gira a vuoto.
Conclusione: lo scheduling è il vantaggio competitivo invisibile dei service provider di stampa 3D
Oggi, con macchine sempre più omogenee e prezzi dei materiali trasparenti, il vero fossato competitivo dei service provider di stampa 3D risiede sempre di più nella “certezza di consegna”. Un modello chiaro di priorità degli ordini, una logica di pianificazione centrata sul batching per ridurre i cambi, una comprensione lucida dei colli di bottiglia nel post-processing e l’abitudine gestionale di sostituire i solleciti verbali con kanban board a milestone costituiscono insieme la competitività dello scheduling di reparto. Per i service provider piccoli e medi non è necessario implementare subito un MES completo: iniziando da due azioni a basso costo, “raggruppamento per stesso materiale” e “monitoraggio del carico di post-processing”, spesso è possibile aumentare il tasso di consegna puntuale di oltre 10 punti percentuali entro tre mesi.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.