
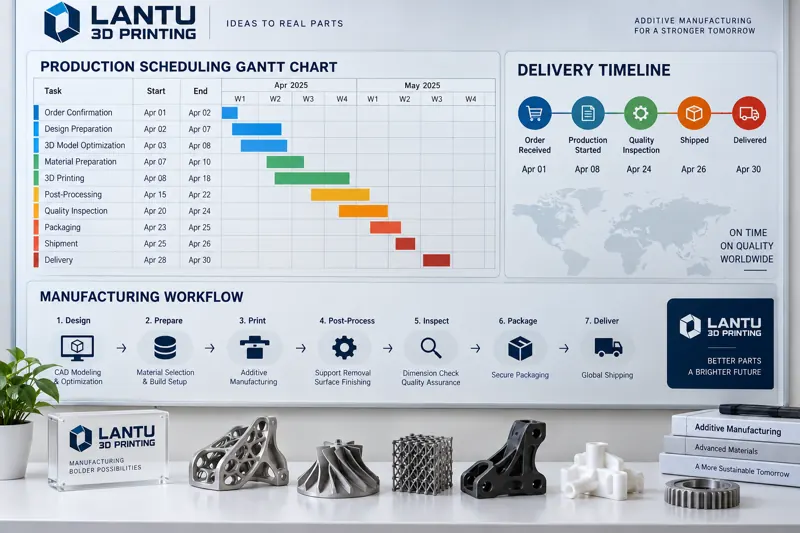
บทนำ: เหตุใดเวิร์กช็อปพิมพ์ 3D จึงต้องมีวิธีจัดตารางเฉพาะ
ภายใต้โมเดลการผลิตตามสั่ง เวิร์กช็อปของผู้ให้บริการพิมพ์ 3D โดยทั่วไปมักรับงานพร้อมกันสามประเภท ได้แก่ งานต้นแบบเพื่อ R&D (ชิ้นเดียว กำหนดส่งเร่งด่วน กระบวนการยังไม่แน่นอน) งานทดลองผลิตล็อตเล็ก (หลายสิบถึงหลายร้อยชิ้น วัสดุเดียวกัน) และอะไหล่เร่งด่วน (งานซ่อมหลังการขาย งานแทรกที่คาดการณ์ไม่ได้) แตกต่างจากงานแมชชีนนิ่งที่ "เครื่องหนึ่งเครื่องสอดคล้องกับหนึ่งกระบวนการ" เครื่องพิมพ์ 3D หนึ่งเครื่องต้องสร้างชิ้นงานทั้งชิ้นให้เสร็จภายในหนึ่งรอบการสร้าง และยังมีประเภทเครื่องจักรปะปนกัน เช่น SLA โฟโตเคียวริง, SLS การเผาผนึกไนลอน, SLM การหลอมโลหะ และ FDM การหลอมสะสมวัสดุ ซึ่งมักอยู่ร่วมกันในโรงงาน ต้นทุนการเปลี่ยนวัสดุสูง (SLS ต้องทำความสะอาดผงและเปลี่ยนวัสดุประมาณ 30-45 นาที) กระบวนการหลังการพิมพ์ข้ามหลายสถานี (การนำซัพพอร์ตออก การพ่นทราย การย้อมสี และการเก็บละเอียดด้วย CNC กระจายอยู่คนละพื้นที่) ปัจจัยทั้งสามนี้ทำให้การจัดตารางของเวิร์กช็อปพิมพ์ 3D ไม่สามารถนำตรรกะการวางแผนผลิตของการผลิตแบบแยกส่วนดั้งเดิมมาใช้ได้ทั้งหมด แต่ต้องสร้างระบบจัดตารางที่เหมาะกับลักษณะเฉพาะของกระบวนการผลิตแบบเติมเนื้อวัสดุ
1. การประเมินลำดับความสำคัญของคำสั่งซื้อ: เปลี่ยนคำถามว่า "ทำใครก่อน" จากการตัดสินใจด้วยความรู้สึกเป็นโมเดลที่วัดผลได้
ต้นเหตุของงานแทรกและการแก้ปัญหาเฉพาะหน้ามักมาจากเกณฑ์การตัดสินลำดับความสำคัญที่ไม่โปร่งใส แนะนำให้สร้างโมเดลให้คะแนน 4 มิติ ได้แก่ ความเร่งด่วนของกำหนดส่ง (จำนวนวันปฏิทินที่เหลือถึงวันส่งมอบที่รับปากไว้ หาก ≤2 วันให้ถือเป็นระดับสูงสุด) ความซับซ้อนของกระบวนการ (ต้องปรับซัพพอร์ตหรือไม่ ต้องเก็บละเอียดหลังการพิมพ์หรือไม่ ใช้วัสดุหลายชนิดหรือไม่) ระดับลูกค้า (ลูกค้าเชิงกลยุทธ์ ลูกค้าประจำ ลูกค้ารายย่อย) และระดับความขัดแย้งในการใช้เครื่องจักร (มีเครื่องจักรประเภทเดียวเท่านั้นที่ผลิตได้หรือไม่) จากนั้นถ่วงน้ำหนักทั้งสี่มิติเพื่อได้คะแนนลำดับความสำคัญ เช่น กำหนดส่ง 40% ระดับลูกค้า 25% ความซับซ้อนของกระบวนการ 20% และความขัดแย้งของเครื่องจักร 15% เมื่อคะแนนใกล้เคียงกัน ให้จัดลำดับงานที่ใช้ปริมาตรพื้นที่สร้างได้สูงกว่าก่อน เพื่อหลีกเลี่ยงการให้ชิ้นงานขนาดเล็กครอบครองห้องสร้างขนาดใหญ่เป็นเวลานาน โมเดลนี้ช่วยให้ผู้จัดตารางตัดสินใจวางแผนผลิตประจำวันได้ภายใน 5 นาทีในการประชุมเช้า และลดข้อถกเถียงเชิงอัตวิสัย
2. การจัดแผนผลิตแบบเป็นชุด: การรวมงานวัสดุและกระบวนการเดียวกันคือหัวใจของการลดต้นทุน
ความสูญเปล่าที่ใหญ่ที่สุดของการพิมพ์ 3D มาจากเครื่องจักรว่างงานและการเปลี่ยนรุ่นบ่อยครั้ง ห้องสร้างของเครื่อง SLS หนึ่งรอบสามารถบรรจุชิ้นส่วนไนลอนจากลูกค้าหลายรายและหลายแบบได้ ตราบใดที่เกรดวัสดุตรงกัน (เช่น เป็น PA12 สีดำเหมือนกัน) ก็สามารถรวมเป็นชุดเดียวกันเพื่อพิมพ์ได้ หนึ่งรอบการสร้างใช้เวลา 8-12 ชั่วโมง และควรพยายามให้การใช้ปริมาตรสร้างอยู่ที่ 65%-80% ขณะจัดแผน ควรรวมคำสั่งซื้อที่ใช้วัสดุเดียวกัน ความหนาชั้นเดียวกัน (0.1 มม. หรือ 0.15 มม.) และมีข้อกำหนดหลังการพิมพ์เหมือนกันเข้าในงานสร้างเดียวกัน วิธีนี้ทั้งช่วยกระจายต้นทุนเริ่มต้นของเครื่องจักร และลดปริมาตรซัพพอร์ตรวมผ่านการใช้ซัพพอร์ตร่วมกัน สำหรับชิ้นงานโลหะ SLM ต้องให้ความสำคัญกับการใช้พื้นที่แผ่นฐานและชั่วโมงแรงงานในการนำซัพพอร์ตออก เมื่อรวมชุดควรควบคุมระดับความสูงของชิ้นงานภายในห้องเดียวกัน เพื่อหลีกเลี่ยงไม่ให้ชิ้นงานที่สูงที่สุดเป็นตัวกำหนดเวลาของทั้งห้อง สำหรับ FDM ควรรวมชุดตามสีและวัสดุก่อนเพื่อลดการเปลี่ยนเส้นฟิลาเมนต์ ค่าประสบการณ์คือ การเปลี่ยนรุ่นหนึ่งครั้งเทียบเท่ากับการสูญเสียกำลังการผลิตที่มีประสิทธิผลของหนึ่งกะประมาณ 15%-25% ดังนั้นการตัดสินใจรวมชุดควรยึด "การลดจำนวนครั้งในการเปลี่ยนรุ่นให้ต่ำที่สุด" เป็นข้อจำกัดหลัก
3. ภาระกำลังการผลิตและการระบุคอขวด: อย่าปล่อยให้งานหลังการพิมพ์กลายเป็นจุดอ่อนที่มองไม่เห็น
คอขวดของหลายเวิร์กช็อปไม่ได้อยู่ที่เครื่องพิมพ์ แต่อยู่ที่งานหลังการพิมพ์ ผลผลิต 8 ชั่วโมงจากเครื่อง SLS หนึ่งเครื่องมักสอดคล้องกับงานแรงงาน 20-30 ชั่วโมงในการนำซัพพอร์ตออกและพ่นทราย เมื่อสถานีพ่นทรายทำงานเต็มกำลัง งานระหว่างทำ (WIP) จะสะสมในโซนหลังการพิมพ์ และกลับทำให้การส่งมอบโดยรวมช้าลง การจัดตารางต้องเฝ้าติดตามตัวชี้วัดภาระสองประเภทพร้อมกัน ได้แก่ ฝั่งเครื่องจักรคือประสิทธิผลโดยรวมของเครื่องจักร (OEE มาตรฐานอุตสาหกรรมอยู่ราว 65%-75%) และอัตราการใช้ปริมาตรสร้าง ส่วนฝั่งกระบวนการคือภาระชั่วโมงงานของสถานีหลังการพิมพ์และความยาวคิวงานเก็บละเอียดด้วย CNC แนะนำให้คำนวณจังหวะการผลิต (Takt Time) โดยมอง "การพิมพ์-งานหลังการพิมพ์" เป็นสายธารคุณค่าเดียวกัน หากจังหวะงานหลังการพิมพ์ช้ากว่าจังหวะการพิมพ์ ให้ปรับสมดุลด้วยการจ้างภายนอกบางส่วนสำหรับงานพ่นทราย เพิ่มอุปกรณ์ทำความสะอาดอัตโนมัติ หรือจัดแผนผลิตแบบเหลื่อมเวลา มีเพียงการระบุทรัพยากรจำกัดที่แท้จริง (คอขวด) ให้ได้เท่านั้น จึงจะหลีกเลี่ยงการซื้อเครื่องพิมพ์เพิ่มแบบไร้ทิศทางแต่ยังไม่สามารถยกระดับความสามารถในการส่งมอบได้
4. จังหวะการส่งมอบและการควบคุมงานระหว่างทำ: ใช้ไมล์สโตนแทนคำว่า "ช่วยตามให้หน่อย"
จุดที่คำสั่งซื้อระยะยาวมักหลุดการควบคุมมากที่สุดคือ "พิมพ์เสร็จแล้วแต่ไม่มีใครติดตาม" แนะนำให้แยกคำสั่งซื้อแต่ละรายการเป็นไมล์สโตนที่วัดผลได้ ได้แก่ ตรวจสอบไฟล์ → เริ่มพิมพ์ → พิมพ์เสร็จ → เริ่มงานหลังการพิมพ์ → ตรวจคุณภาพ → จัดส่ง และกำหนดเวลาเป้าหมายของแต่ละจุดใน MES หรือคัมบัง พร้อมทั้งตั้งเพดาน WIP (เช่น งานระหว่างทำไม่เกิน 1.5 เท่าของกำลังการผลิตรายวันของเวิร์กช็อป) เมื่อ WIP ของสถานีใดเกินเกณฑ์ให้แจ้งเตือนทันที เพื่อให้ผู้จัดตารางเข้าไปคลี่คลาย ไม่ใช่รอจนลูกค้าร้องเรียน สำหรับลูกค้าเชิงกลยุทธ์ สามารถตั้ง "คำมั่นด้านจังหวะการส่งมอบ" เช่น อัปเดตภาพรวมความคืบหน้าทุก 48 ชั่วโมง ใช้จังหวะที่แน่นอนแทนความกังวลจากความไม่แน่นอน ผลการใช้งานจริงแสดงให้เห็นว่า หลังนำคัมบังไมล์สโตนมาใช้ รอบเวลาส่งมอบเฉลี่ยของคำสั่งซื้อสามารถลดลงได้ 18%-25% และใบงานเร่งติดตามลดลงประมาณ 40%
5. เครื่องมือจัดตารางแบบดิจิทัล: จากการวางแผนด้วย Excel สู่การช่วยตัดสินใจด้วยอัลกอริทึม
เมื่อมีคำสั่งซื้อเฉลี่ยต่อวันเกิน 30 รายการ และมีเครื่องจักรมากกว่า 10 เครื่อง การจัดแผนด้วยแรงคนล้วนมีโอกาสผิดพลาดสูง วิธีแบบเบาคือใช้แผนภูมิแกนต์ (เช่น ตารางทำงานร่วมกันออนไลน์หรือเครื่องมือจัดตารางโอเพนซอร์ส) เพื่อแสดงภาพการครอบครองรอบสร้างของแต่ละเครื่อง และใช้สีแดง เหลือง เขียวระบุความเสี่ยงด้านกำหนดส่ง ระดับก้าวหน้าสามารถนำ rule engine มาใช้ เมื่อคำสั่งซื้อใหม่เข้าสู่ระบบ ระบบจะจับคู่ชุด "วัสดุ + เครื่องจักร + งานหลังการพิมพ์" ที่เหมาะสมที่สุดโดยอัตโนมัติ และให้คำแนะนำการรวมชุด วิธีที่สุกงอมอย่างแท้จริงคือเชื่อมต่อโมดูลจัดตารางของ MES เพื่อแก้ปัญหาภายใต้ข้อจำกัดโดยใช้การเพิ่มอัตราการใช้ปริมาตรสร้างสูงสุดและการลดจำนวนครั้งในการเปลี่ยนรุ่นต่ำสุดเป็นฟังก์ชันเป้าหมาย ไม่ว่าเครื่องมือจะอยู่ระดับใด การสะสมข้อมูลการจัดตาราง (เวลาพิมพ์จริงของแต่ละคำสั่งซื้อ ชั่วโมงงานหลังการพิมพ์ เวลาที่ใช้เปลี่ยนรุ่น) ล้วนสำคัญอย่างยิ่ง หากไม่มีฐานอ้างอิงจากอดีต อัลกอริทึมใด ๆ ก็เป็นเพียงการทำงานวนเปล่า
สรุป: การจัดตารางคือความสามารถในการแข่งขันที่มองไม่เห็นของผู้ให้บริการพิมพ์ 3D
ในปัจจุบันที่เครื่องจักรมีความคล้ายคลึงกันมากขึ้นและราคาวัสดุโปร่งใสขึ้น คูเมืองที่แท้จริงของผู้ให้บริการพิมพ์ 3D สะท้อนมากขึ้นในเรื่อง "ความแน่นอนของการส่งมอบ" โมเดลลำดับความสำคัญของคำสั่งซื้อที่ชัดเจน ตรรกะการวางแผนผลิตที่มีแกนกลางคือการรวมชุดเพื่อลดการเปลี่ยนรุ่น ความเข้าใจที่ชัดเจนต่อคอขวดของงานหลังการพิมพ์ และนิสัยการบริหารที่ใช้คัมบังไมล์สโตนแทนการตามงานด้วยวาจา ล้วนร่วมกันสร้างความสามารถในการแข่งขันด้านการจัดตารางของเวิร์กช็อป สำหรับผู้ให้บริการขนาดกลางและเล็ก ไม่จำเป็นต้องขึ้น MES ให้ครบในขั้นตอนเดียว เริ่มจากสองการกระทำต้นทุนต่ำคือ "รวมชุดวัสดุเดียวกัน" และ "ติดตามภาระงานหลังการพิมพ์" ก็มักช่วยยกระดับอัตราการส่งมอบตรงเวลาได้มากกว่า 10 จุดเปอร์เซ็นต์ภายในสามเดือน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง