
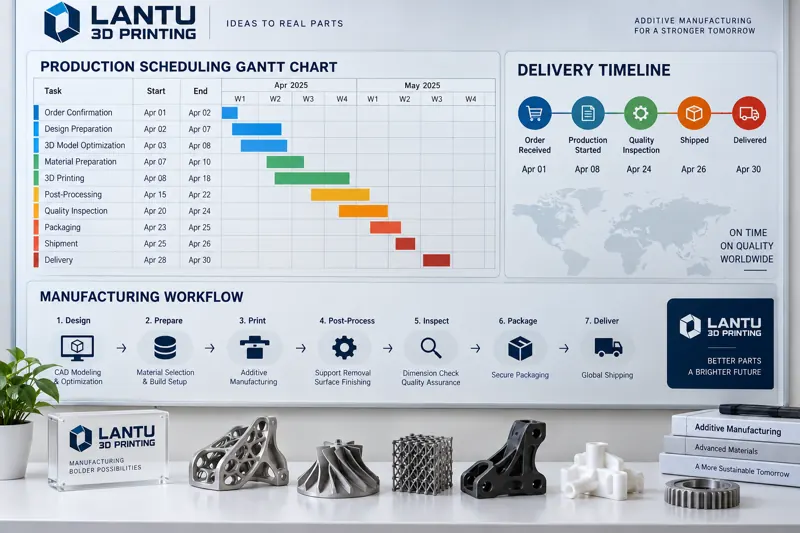
Введение: почему цеху 3D-печати нужен специализированный метод планирования
В модели производства по требованию типичный поставщик услуг 3D-печати часто одновременно выполняет три типа задач: прототипирование для R&D (единичные изделия, сжатые сроки, неопределенность технологии), мелкосерийное опытное производство (от десятков до сотен деталей, единый материал) и срочное изготовление запасных деталей (послепродажный ремонт, непредсказуемые внеочередные заказы). В отличие от механообработки, где «один станок соответствует одной операции», в 3D-печати одно оборудование за один цикл построения изготавливает всю деталь, при этом в цехе часто сосуществуют разные типы установок — SLA-фотополимеризация, SLS-спекание нейлона, SLM-плавление металла, FDM-послойное наплавление. Высокая стоимость смены материала (очистка и замена порошка в SLS занимает около 30–45 минут), постобработка на разных рабочих местах (удаление поддержек, пескоструйная обработка, окрашивание, CNC-доработка в разных зонах) — эти три фактора означают, что планирование в цехе 3D-печати нельзя полностью строить по логике традиционного дискретного производства. Необходимо создавать систему диспетчеризации, адаптированную к особенностям аддитивных технологий.
1. Оценка приоритета заказов: превратить вопрос «что делать первым» из интуиции в количественную модель
Причина внеочередных заказов и постоянного «тушения пожаров» часто заключается в непрозрачных критериях приоритета. Рекомендуется внедрить четырехмерную модель оценки: срочность срока поставки (количество календарных дней до обещанной даты, ≤2 дней — высший уровень), технологическая сложность (нужна ли оптимизация поддержек, требуется ли точная постобработка, используется ли несколько материалов), категория клиента (стратегический клиент, обычный клиент, разовый заказ) и степень конфликта по оборудованию (можно ли изготовить деталь только на одном типе оборудования). Четыре параметра взвешиваются по коэффициентам, например: срок поставки — 40%, категория клиента — 25%, технологическая сложность — 20%, конфликт по оборудованию — 15%. Если баллы близки, в первую очередь следует планировать заказы с более высокой степенью использования объема построения, чтобы небольшие детали надолго не занимали большую камеру. Такая модель позволяет диспетчеру за 5 минут на утреннем совещании принять решение по расписанию на день и снизить долю субъективных споров.
2. Пакетное планирование: объединение одинаковых материалов и технологий — ключ к снижению затрат
Наибольшие потери в 3D-печати возникают из-за простоя оборудования и частой переналадки. Камера построения SLS-установки может одновременно вместить нейлоновые детали разных клиентов и разных конструкций, если совпадает марка материала, например PA12 черного цвета. Один цикл построения длится 8–12 часов, а коэффициент использования объема камеры следует стремиться держать на уровне 65–80%. При планировании нужно в первую очередь объединять в одну задачу заказы с одинаковым материалом, одинаковой толщиной слоя (0,1 мм или 0,15 мм) и одинаковыми требованиями к постобработке. Это распределяет затраты на запуск оборудования и снижает общий объем поддержек за счет совместного размещения. Для металлических деталей SLM следует учитывать использование базовой плиты и трудоемкость удаления поддержек; при пакетировании нужно контролировать разброс высоты деталей в одной камере, чтобы самая высокая деталь не определяла длительность всего построения. Для FDM приоритетно объединение по цвету и материалу для сокращения замен филамента. Практическое правило: одна переналадка эквивалентна потере 15–25% эффективной мощности одной смены, поэтому решение о пакетировании должно иметь жесткое ограничение — минимизировать количество переналадок.
3. Загрузка мощностей и выявление узких мест: не позволяйте постобработке стать скрытым ограничением
Во многих цехах узкое место находится не на этапе печати, а в постобработке. Восьмичасовой выпуск одной SLS-установки часто соответствует 20–30 часам ручного удаления поддержек и пескоструйной обработки. Когда пескоструйный участок загружен полностью, незавершенное производство (WIP) накапливается в зоне постобработки и замедляет всю поставку. Диспетчеризация должна одновременно контролировать два типа показателей загрузки: со стороны оборудования — общую эффективность оборудования (OEE, отраслевой ориентир около 65–75%) и коэффициент использования объема построения; со стороны операций — загрузку рабочих мест постобработки в человеко-часах и длину очереди на CNC-доработку. Рекомендуется рассматривать «печать — постобработка» как единый поток создания ценности и рассчитывать такт (Takt Time). Если такт постобработки медленнее такта печати, баланс достигается за счет передачи части пескоструйных работ на аутсорсинг, добавления автоматизированного моечного оборудования или распределения заказов по сменам. Только выявив реальный ограничивающий ресурс, можно избежать ситуации, когда компания покупает больше принтеров, но все равно не повышает способность к поставке.
4. Ритм поставок и контроль НЗП: заменить «подтолкнуть заказ» контрольными вехами
Самый рискованный момент в длинных заказах — ситуация «печать завершена, но никто не сопровождает заказ дальше». Рекомендуется разбить каждый заказ на измеримые вехи: проверка файла → старт печати → завершение печати → старт постобработки → контроль качества → отгрузка, а в MES или на канбан-доске задать целевое время завершения каждого этапа. Одновременно следует установить лимит WIP, например объем незавершенного производства не должен превышать 1,5 дневной мощности цеха. Если WIP на каком-либо участке превышает порог, система должна выдавать предупреждение, чтобы диспетчер вмешался заранее, а не после жалобы клиента. Для стратегических клиентов можно задать «обязательство по ритму поставки», например отправлять снимок статуса каждые 48 часов, заменяя тревогу неопределенности предсказуемым ритмом коммуникации. Практика показывает, что после внедрения доски контрольных вех средний цикл выполнения заказа может сократиться на 18–25%, а количество заявок на срочное ускорение — примерно на 40%.
5. Цифровые инструменты диспетчеризации: от Excel-планирования к алгоритмической поддержке
Когда среднесуточное количество заказов превышает 30, а количество единиц оборудования — 10, полностью ручное планирование становится крайне подверженным ошибкам. Легкий подход — визуализировать занятость каждой машины с помощью диаграммы Ганта, например в онлайн-таблице для совместной работы или open-source инструменте планирования, и отмечать риск по срокам тремя цветами: красным, желтым и зеленым. Более продвинутый уровень — внедрение rule engine: при поступлении нового заказа система автоматически подбирает оптимальную комбинацию «материал + оборудование + постобработка» и предлагает варианты пакетирования. По-настоящему зрелый подход — подключить модуль планирования MES и выполнять решение с ограничениями, где целевая функция — максимизация использования объема построения и минимизация количества переналадок. Независимо от уровня инструмента критически важно накапливать диспетчерские данные: фактическое время печати по каждому заказу, трудозатраты постобработки, время переналадки. Без исторических базовых значений любой алгоритм будет работать вхолостую.
Заключение: диспетчеризация — скрытое конкурентное преимущество поставщика услуг 3D-печати
Сегодня, когда оборудование становится все более однородным, а цены на материалы прозрачными, настоящий защитный ров поставщика услуг 3D-печати все больше определяется «предсказуемостью поставки». Четкая модель приоритета заказов, логика планирования с фокусом на пакетирование и сокращение переналадок, ясное понимание узких мест постобработки и управленческая привычка заменять устные просьбы об ускорении канбан-доской с вехами вместе формируют конкурентоспособность цеховой диспетчеризации. Для малых и средних поставщиков услуг не обязательно сразу внедрять MES: начав с двух недорогих действий — «пакетирование одинакового материала» и «контроль загрузки постобработки», часто можно за три месяца повысить долю своевременных поставок более чем на 10 процентных пунктов.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.