
Pengenalan: Mengapa Bengkel Percetakan 3D Memerlukan Kaedah Penjadualan Khusus
Dalam model pembuatan atas permintaan, bengkel penyedia perkhidmatan percetakan 3D yang tipikal sering mengendalikan tiga jenis tugasan secara serentak: prototaip R&D (unit tunggal, tempoh penghantaran ketat, proses tidak menentu), pengeluaran percubaan berskala kecil (puluhan hingga ratusan unit, bahan seragam) dan komponen gantian segera (pembaikan selepas jualan, pesanan sisipan yang tidak dijangka). Berbeza daripada pemesinan yang biasanya “satu mesin untuk satu proses”, sebuah mesin percetakan 3D menyelesaikan keseluruhan komponen dalam satu binaan, dan jenis mesin sering bercampur—SLA fotopempolimeran, SLS pensinteran nilon, SLM peleburan logam dan FDM pemendapan leburan lazimnya wujud bersama. Kos pertukaran bahan adalah tinggi (pembersihan serbuk dan pertukaran bahan SLS mengambil kira-kira 30-45 minit), manakala proses pascapemprosesan merentasi stesen kerja (penyingkiran sokongan, letupan pasir, pewarnaan dan kemasan CNC tersebar di kawasan berbeza). Tiga faktor ini menentukan bahawa penjadualan bengkel percetakan 3D tidak boleh sepenuhnya menggunakan logik penjadualan pembuatan diskret tradisional, sebaliknya perlu membina sistem penjadualan yang sesuai dengan ciri proses pembuatan aditif.
1. Penilaian Keutamaan Pesanan: Menjadikan “Siapa Didahulukan” sebagai Model Boleh Diukur
Punca pesanan sisipan dan kerja kecemasan selalunya ialah piawaian penentuan keutamaan yang tidak telus. Disarankan membina model pemarkahan empat dimensi: tahap kecemasan tarikh penghantaran (bilangan hari kalendar sebelum tarikh penghantaran yang dijanjikan, ≤2 hari dikira tahap tertinggi), kerumitan proses (sama ada memerlukan pengoptimuman sokongan, kemasan pascapemprosesan atau berbilang bahan), tahap pelanggan (pelanggan strategik, pelanggan biasa, pesanan kecil) serta tahap konflik penggunaan mesin (sama ada hanya satu jenis mesin sahaja boleh menghasilkannya). Keempat-empat dimensi diberikan pemberat untuk memperoleh skor keutamaan, contohnya tarikh penghantaran 40%, tahap pelanggan 25%, kerumitan proses 20% dan konflik mesin 15%. Apabila skor hampir sama, utamakan pesanan yang mempunyai kadar penggunaan volum binaan lebih tinggi bagi mengelakkan komponen kecil menduduki ruang binaan besar untuk tempoh yang lama. Model ini membolehkan penyelaras jadual membuat keputusan pengeluaran harian dalam masa 5 minit semasa mesyuarat pagi dan mengurangkan perdebatan subjektif.
2. Penjadualan Kelompok: Menggabungkan Bahan dan Proses yang Sama ialah Teras Pengurangan Kos
Pembaziran terbesar dalam percetakan 3D datang daripada mesin terbiar dan pertukaran model yang kerap. Ruang binaan mesin SLS boleh memuatkan komponen nilon daripada pelbagai pelanggan dan pelbagai bahagian dalam satu binaan, selagi gred bahan adalah sama (contohnya semuanya PA12 hitam), ia boleh dicetak secara kelompok. Satu binaan biasanya mengambil masa 8-12 jam, dan kadar penggunaan volum binaan sepatutnya disasarkan pada 65%-80%. Semasa penjadualan, pesanan dengan bahan yang sama, ketebalan lapisan yang sama (0.1 mm atau 0.15 mm) dan keperluan pascapemprosesan yang sama perlu digabungkan ke dalam tugas binaan yang sama. Ini bukan sahaja menyebarkan kos permulaan mesin, tetapi juga mengurangkan jumlah volum sokongan melalui perkongsian sokongan. Bagi komponen logam SLM, perlu memberi perhatian kepada penggunaan plat asas dan masa kerja penyingkiran sokongan. Semasa pengelompokan, kecerunan ketinggian komponen dalam satu ruang binaan perlu dikawal bagi mengelakkan komponen tertinggi menentukan tempoh keseluruhan ruang binaan. Bagi FDM pula, pengelompokan perlu diutamakan mengikut warna dan bahan untuk mengurangkan pertukaran filamen. Berdasarkan pengalaman, satu pertukaran model bersamaan kehilangan 15%-25% kapasiti efektif satu syif. Oleh itu, keputusan pengelompokan perlu menjadikan “meminimumkan bilangan pertukaran model” sebagai kekangan keras.
3. Beban Kapasiti dan Pengenalpastian Kekangan: Jangan Biarkan Pascapemprosesan Menjadi Kelemahan Tersembunyi
Kekangan di banyak bengkel bukanlah pada mesin cetak, tetapi pada pascapemprosesan. Output 8 jam daripada sebuah mesin SLS sering memerlukan 20-30 jam kerja manual untuk penyingkiran sokongan dan letupan pasir. Apabila stesen letupan pasir berada pada kapasiti penuh, kerja dalam proses (WIP) akan terkumpul di kawasan pascapemprosesan dan akhirnya memperlahankan keseluruhan penghantaran. Penjadualan mesti memantau dua jenis penunjuk beban secara serentak: di pihak mesin, kecekapan peralatan keseluruhan (OEE, penanda aras industri sekitar 65%-75%) dan kadar penggunaan volum binaan; di pihak proses, beban jam kerja stesen pascapemprosesan dan panjang barisan kemasan CNC. Disarankan mengira rentak (Takt Time) dengan melihat “percetakan-pascapemprosesan” sebagai satu aliran nilai. Jika rentak pascapemprosesan lebih perlahan daripada rentak percetakan, keseimbangan boleh dicapai melalui penyumberan luar sebahagian kerja letupan pasir, penambahan peralatan pembersihan automatik atau penjadualan luar waktu puncak. Hanya dengan mengenal pasti sumber kekangan sebenar, bengkel dapat mengelakkan pembelian mesin cetak tambahan secara membuta tuli tetapi masih gagal meningkatkan keupayaan penghantaran.
4. Rentak Penghantaran dan Kawalan WIP: Gantikan “Tolong Kejar” dengan Titik Pencapaian
Bahagian paling mudah hilang kawalan dalam pesanan kitaran panjang ialah “sudah siap dicetak tetapi tiada siapa menindaklanjuti”. Disarankan memecahkan setiap pesanan kepada titik pencapaian yang boleh diukur: semakan fail → mula mencetak → cetakan siap → mula pascapemprosesan → pemeriksaan kualiti → penghantaran, dan menetapkan sasaran masa siap bagi setiap titik dalam MES atau papan Kanban. Pada masa yang sama, tetapkan had WIP (contohnya kerja dalam proses tidak melebihi 1.5 kali kapasiti harian bengkel). Apabila WIP di sesuatu stesen melebihi ambang, amaran dicetuskan dan penyelaras jadual campur tangan untuk melancarkan aliran, bukan menunggu aduan pelanggan. Bagi pelanggan strategik, “komitmen rentak penghantaran” boleh ditetapkan, contohnya menyegerakkan gambaran kemajuan setiap 48 jam, menggunakan rentak yang pasti untuk menggantikan keresahan akibat ketidakpastian. Ujian sebenar menunjukkan bahawa selepas memperkenalkan papan Kanban titik pencapaian, purata kitaran penghantaran pesanan boleh dipendekkan sebanyak 18%-25%, manakala tiket susulan pesanan menurun sekitar 40%.
5. Alat Penjadualan Digital: Daripada Penjadualan Excel kepada Bantuan Algoritma
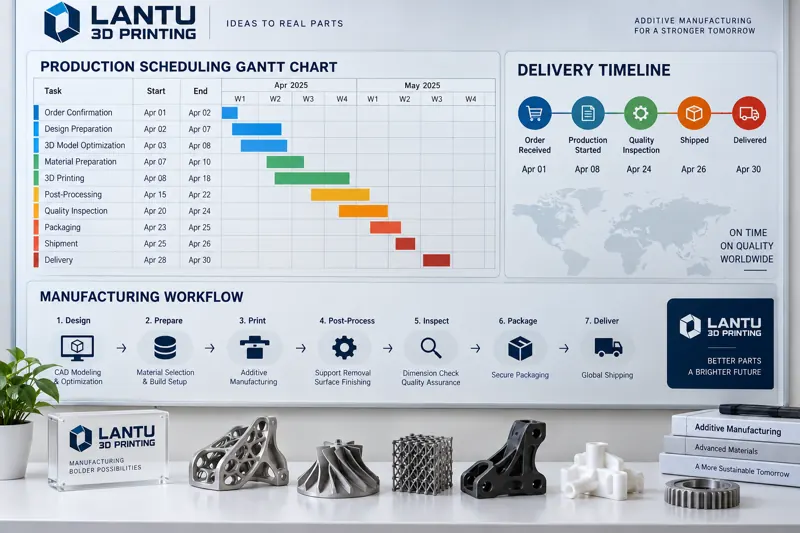
Apabila purata pesanan harian melebihi 30 dan mesin melebihi 10 unit, penjadualan manual sepenuhnya sangat mudah berlaku kesilapan. Pendekatan ringan ialah menggunakan carta Gantt (seperti hamparan kolaboratif dalam talian atau alat penjadualan sumber terbuka) untuk memvisualisasikan penggunaan binaan setiap mesin, dengan warna merah, kuning dan hijau menandakan risiko tarikh penghantaran. Pada tahap lanjutan, enjin peraturan boleh diperkenalkan: apabila pesanan baharu masuk ke dalam sistem, ia secara automatik memadankan kombinasi optimum “bahan + mesin + pascapemprosesan” dan memberikan cadangan pengelompokan. Pendekatan yang benar-benar matang ialah menyambungkan modul penjadualan MES, menggunakan pemaksimuman kadar penggunaan volum binaan dan peminimuman bilangan pertukaran model sebagai fungsi objektif untuk penyelesaian berkekangan. Tidak kira tahap alat yang digunakan, pengumpulan data penjadualan (tempoh cetakan sebenar setiap pesanan, jam kerja pascapemprosesan, masa pertukaran model) adalah amat penting—tanpa penanda aras sejarah, sebarang algoritma hanyalah berjalan tanpa hasil.
Kesimpulan: Penjadualan ialah Daya Saing Tersembunyi Penyedia Perkhidmatan Percetakan 3D
Dalam keadaan mesin semakin homogen dan harga bahan semakin telus hari ini, parit pertahanan sebenar penyedia perkhidmatan percetakan 3D semakin terserlah pada “kepastian penghantaran”. Model keutamaan pesanan yang jelas, logik penjadualan yang berteraskan pengelompokan untuk mengurangkan pertukaran model, pemahaman yang jelas terhadap kekangan pascapemprosesan, serta tabiat pengurusan yang menggantikan susulan lisan dengan papan Kanban titik pencapaian, bersama-sama membentuk daya saing penjadualan bengkel. Bagi penyedia perkhidmatan kecil dan sederhana, tidak perlu terus melaksanakan MES secara menyeluruh. Bermula dengan dua tindakan kos rendah iaitu “pengelompokan bahan yang sama” dan “pemantauan beban pascapemprosesan” sering kali sudah mampu meningkatkan kadar penghantaran tepat masa lebih 10 mata peratusan dalam tempoh tiga bulan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.