
Introduction : pourquoi les ateliers d’impression 3D ont besoin de méthodes de planification spécifiques
Dans un modèle de fabrication à la demande, l’atelier d’un prestataire typique d’impression 3D prend souvent en charge simultanément trois types de tâches : le prototypage R&D (pièce unitaire, délai serré, procédé incertain), la présérie en petites quantités (de quelques dizaines à quelques centaines de pièces, matériau homogène) et les pièces de rechange urgentes (SAV, réparations, commandes imprévues). Contrairement à l’usinage, où « une machine correspond à une opération », une machine d’impression 3D réalise toute la pièce en une seule fabrication, avec des technologies souvent mixtes : SLA par photopolymérisation, SLS par frittage de nylon, SLM par fusion métallique et FDM par dépôt de filament fondu coexistent fréquemment. Le coût élevé des changements de matériau (le dépoudrage et le changement de poudre en SLS prennent environ 30 à 45 minutes) et les opérations de post-traitement réparties sur plusieurs postes (retrait des supports, sablage, teinture, finition CNC dans différentes zones) font que la planification d’un atelier d’impression 3D ne peut pas simplement reprendre la logique d’ordonnancement de la fabrication discrète traditionnelle. Elle doit s’appuyer sur un système adapté aux caractéristiques des procédés additifs.
1. Évaluation des priorités de commande : transformer le « qui passe en premier » en modèle quantifiable
Les commandes urgentes et la gestion permanente des imprévus proviennent souvent d’un manque de transparence dans les critères de priorité. Il est recommandé de mettre en place un modèle de notation à quatre dimensions : urgence du délai (nombre de jours calendaires avant la livraison promise, ≤ 2 jours correspondant au niveau le plus élevé), complexité du procédé (besoin d’optimisation des supports, finition post-traitement, multi-matériaux), niveau du client (client stratégique, client régulier, commande ponctuelle) et degré de conflit sur les équipements (la production nécessite-t-elle un type de machine unique ?). Les quatre dimensions sont pondérées pour obtenir un score de priorité, par exemple 40 % pour le délai, 25 % pour le niveau client, 20 % pour la complexité du procédé et 15 % pour le conflit machine. Lorsque les scores sont proches, il convient de privilégier les commandes offrant un meilleur taux d’utilisation du volume de fabrication, afin d’éviter qu’une petite pièce n’occupe longtemps une grande chambre de fabrication. Ce modèle permet au planificateur de prendre les décisions de production du jour en cinq minutes lors de la réunion matinale, tout en réduisant les débats subjectifs.
2. Ordonnancement par lots : regrouper les mêmes matériaux et procédés est le cœur de la réduction des coûts
Le plus grand gaspillage en impression 3D provient des machines à l’arrêt et des changements fréquents de configuration. Une chambre de fabrication SLS peut accueillir des pièces en nylon de plusieurs clients et de plusieurs références, à condition que la nuance de matériau soit identique, par exemple du PA12 noir. Elles peuvent alors être imprimées en lot, avec une fabrication de 8 à 12 heures, et le taux d’utilisation du volume doit viser 65 % à 80 %. Lors de la planification, il faut regrouper en priorité les commandes ayant le même matériau, la même épaisseur de couche (0,1 mm ou 0,15 mm) et les mêmes exigences de post-traitement dans une même tâche de fabrication. Cela permet de répartir les coûts de démarrage machine et de réduire le volume total de supports grâce à leur mutualisation. Pour les pièces métalliques SLM, il faut prêter attention à l’utilisation du plateau et au temps de retrait des supports. Lors du regroupement, il convient de contrôler l’écart de hauteur des pièces dans une même chambre, afin d’éviter que la pièce la plus haute ne détermine la durée totale de fabrication. En FDM, le regroupement se fait prioritairement par couleur et matériau afin de réduire les changements de filament. Règle empirique : un changement de configuration équivaut à une perte de 15 % à 25 % de capacité effective sur une équipe. La minimisation du nombre de changements doit donc être une contrainte forte des décisions de regroupement.
3. Charge capacitaire et identification des goulots : ne laissez pas le post-traitement devenir le maillon faible invisible
Dans de nombreux ateliers, le goulot d’étranglement ne se situe pas au niveau des imprimantes, mais du post-traitement. Huit heures de production sur une machine SLS correspondent souvent à 20 à 30 heures de retrait manuel des supports et de sablage. Lorsque le poste de sablage est saturé, les en-cours (WIP) s’accumulent dans la zone de post-traitement et ralentissent la livraison globale. La planification doit surveiller simultanément deux types d’indicateurs de charge : côté équipement, le taux de rendement synthétique (OEE, avec une référence sectorielle d’environ 65 % à 75 %) et le taux d’utilisation du volume de fabrication ; côté opérations, la charge en heures des postes de post-traitement et la longueur de la file d’attente pour les finitions CNC. Il est recommandé de calculer le takt time de la chaîne de valeur « impression - post-traitement ». Si le rythme du post-traitement est plus lent que celui de l’impression, il faut équilibrer le flux par l’externalisation d’une partie du sablage, l’ajout d’équipements de nettoyage automatisés ou une planification en horaires décalés. Ce n’est qu’en identifiant la véritable ressource contrainte, c’est-à-dire le goulot, que l’on évite d’acheter davantage d’imprimantes sans améliorer réellement la capacité de livraison.
4. Rythme de livraison et contrôle des en-cours : remplacer le « relancez un peu » par des jalons
Le point le plus facile à perdre de vue dans les commandes à cycle long est le « l’impression est terminée, mais personne ne suit ». Il est recommandé de décomposer chaque commande en jalons quantifiables : revue des fichiers → lancement de l’impression → fin de l’impression → démarrage du post-traitement → contrôle qualité → expédition, puis de définir dans le MES ou sur un tableau Kanban l’heure cible d’achèvement de chaque étape. Il faut également fixer un plafond d’en-cours, par exemple des WIP ne dépassant pas 1,5 fois la capacité journalière de l’atelier. Lorsqu’un poste dépasse ce seuil, une alerte est déclenchée et le planificateur intervient pour fluidifier le flux, au lieu d’attendre une réclamation client. Pour les clients stratégiques, un « engagement de rythme de livraison » peut être mis en place, par exemple l’envoi d’un instantané d’avancement toutes les 48 heures, afin de remplacer l’anxiété liée à l’incertitude par un rythme prévisible. Les résultats observés montrent qu’après l’introduction d’un tableau de jalons, le délai moyen de livraison des commandes peut être réduit de 18 % à 25 %, tandis que les tickets de relance diminuent d’environ 40 %.
5. Outils numériques de planification : de l’ordonnancement Excel à l’assistance algorithmique
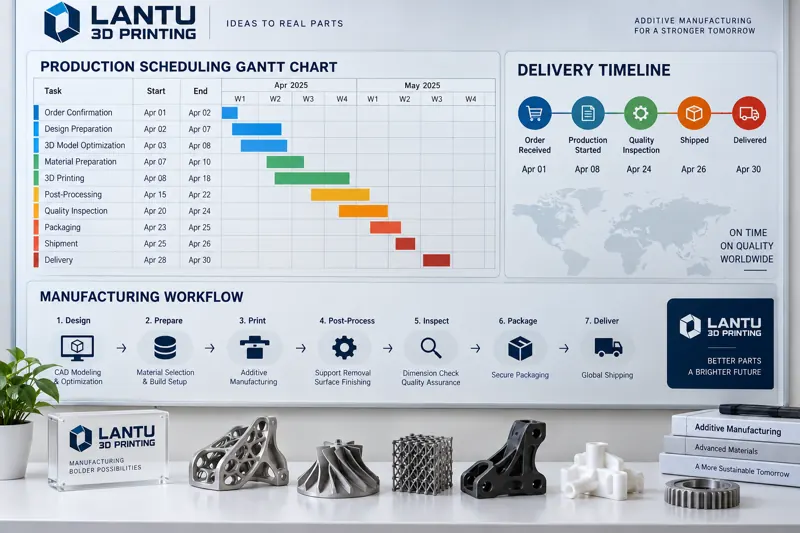
Lorsque le volume quotidien dépasse 30 commandes et que l’atelier compte plus de 10 machines, la planification purement manuelle devient très sujette aux erreurs. Une approche légère consiste à utiliser un diagramme de Gantt, par exemple via un tableur collaboratif en ligne ou un outil open source d’ordonnancement, afin de visualiser l’occupation de chaque machine et de signaler les risques de délai en rouge, jaune et vert. À un niveau plus avancé, un moteur de règles peut être introduit : lorsqu’une nouvelle commande entre dans le système, il associe automatiquement la meilleure combinaison « matériau + machine + post-traitement » et propose des recommandations de regroupement par lot. L’approche réellement mature consiste à connecter le module de planification d’un MES et à résoudre les contraintes avec des fonctions objectif telles que la maximisation du taux d’utilisation du volume de fabrication et la minimisation du nombre de changements de configuration. Quel que soit le niveau d’outillage, la capitalisation des données de planification est essentielle : durée réelle d’impression par commande, temps de post-traitement, temps de changement de configuration. Sans référentiel historique, tout algorithme tourne à vide.
Conclusion : la planification est un avantage concurrentiel invisible pour les prestataires d’impression 3D
À l’heure où les équipements se standardisent et où les prix des matériaux sont transparents, le véritable avantage défendable des prestataires d’impression 3D réside de plus en plus dans la « certitude de livraison ». Un modèle clair de priorité des commandes, une logique d’ordonnancement centrée sur le regroupement par lots pour réduire les changements, une compréhension précise des goulots de post-traitement et l’habitude de remplacer les relances verbales par des tableaux de jalons constituent ensemble la compétitivité de la planification d’atelier. Pour les petits et moyens prestataires, il n’est pas nécessaire de déployer immédiatement un MES complet. Commencer par deux actions peu coûteuses — le regroupement par même matériau et le suivi de la charge de post-traitement — suffit souvent à augmenter le taux de livraison à temps de plus de 10 points en trois mois.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.