
Giriş: 3D Baskı Atölyeleri Neden Özel Bir Planlama Yöntemine İhtiyaç Duyar?
Talebe bağlı üretim modelinde tipik bir 3D baskı hizmet sağlayıcısının atölyesi genellikle üç tür işi aynı anda yürütür: Ar-Ge prototipleme (tek parça, kısa teslim süresi, belirsiz proses), küçük parti deneme üretimi (onlarca ila yüzlerce parça, aynı malzeme) ve acil yedek parça işleri (satış sonrası onarım, öngörülemeyen araya giren siparişler). Talaşlı imalatta olduğu gibi "bir makine bir operasyona karşılık gelir" yaklaşımından farklı olarak, 3D baskıda tek bir ekipman bir yapı içinde parçanın tamamını üretir. Ayrıca ekipman türleri karışıktır: SLA fotopolimerizasyon, SLS naylon sinterleme, SLM metal ergitme ve FDM ergiyik yığma çoğu zaman birlikte bulunur. Malzeme değişim maliyetinin yüksek olması (SLS’te toz temizleme ve malzeme değişimi yaklaşık 30-45 dakika sürer), son işlemlerin farklı istasyonlara dağılması (destek temizleme, kumlama, boyama, CNC finiş işlemleri) ve bu karma yapı, 3D baskı atölyesi planlamasının geleneksel kesikli üretim mantığıyla tamamen yürütülemeyeceğini gösterir. Bu nedenle eklemeli imalatın özelliklerine uygun bir çizelgeleme sistemi kurulmalıdır.
1. Sipariş Önceliği Değerlendirmesi: "Önce Kim Yapılacak?" Sorusunu Sezgiden Ölçülebilir Modele Taşımak
Araya giren siparişlerin ve sürekli acil müdahalelerin temel nedeni çoğu zaman öncelik kriterlerinin şeffaf olmamasıdır. Dört boyutlu bir puanlama modeli kurulması önerilir: teslim süresi aciliyeti (taahhüt edilen teslimata kalan takvim günü; ≤2 gün en yüksek seviye), proses karmaşıklığı (destek optimizasyonu gerekip gerekmediği, son işlem finiş ihtiyacı, çoklu malzeme durumu), müşteri seviyesi (stratejik müşteri, düzenli müşteri, tekil sipariş) ve ekipman çakışma derecesi (yalnızca tek bir ekipman türüyle üretilip üretilemeyeceği). Bu dört boyut ağırlıklandırılarak öncelik puanı hesaplanabilir; örneğin teslim süresi %40, müşteri seviyesi %25, proses karmaşıklığı %20, ekipman çakışması %15 ağırlık alabilir. Puanlar yakın olduğunda, büyük yapı hacmini uzun süre küçük parçalar için bloke etmemek adına yapı hacmi kullanım oranı daha yüksek siparişlere öncelik verilmelidir. Bu model, planlama sorumlusunun sabah toplantısında 5 dakika içinde günlük üretim kararlarını almasını sağlar ve öznel tartışmaları azaltır.
2. Parti Çizelgeleme: Aynı Malzeme ve Aynı Prosesle Birleştirme Maliyet Düşürmenin Merkezidir
3D baskıda en büyük israf, ekipmanın boşta kalması ve sık malzeme/proses değişiminden kaynaklanır. Bir SLS makinesinin yapı haznesi, malzeme sınıfı aynı olduğu sürece (örneğin tamamı PA12 siyah) farklı müşterilere ve farklı parçalara ait naylon parçaları aynı anda alabilir. Tek bir yapı 8-12 saat sürebilir ve yapı hacmi kullanım oranı %65-%80 seviyesine çıkarılmaya çalışılmalıdır. Çizelgeleme sırasında aynı malzeme, aynı katman kalınlığı (0,1 mm veya 0,15 mm) ve aynı son işlem gereksinimine sahip siparişler tek bir yapı görevinde birleştirilmelidir. Bu hem ekipman başlatma maliyetini yayar hem de destek paylaşımı sayesinde toplam destek hacmini azaltır. SLM metal parçalarda ise tabla kullanım oranı ve destek temizleme işçiliği dikkate alınmalıdır; parti birleştirirken hazne içindeki parça yükseklik farkı kontrol edilmeli, en yüksek parçanın tüm hazne süresini belirlemesi önlenmelidir. FDM’de ise filament değişimini azaltmak için renk ve malzemeye göre parti birleştirme önceliklidir. Deneyime göre tek bir değişim, bir vardiyanın etkin kapasitesinde %15-%25 kayba eşdeğerdir. Bu nedenle parti kararlarında "değişim sayısını en aza indirme" sert bir kısıt olmalıdır.
3. Kapasite Yükü ve Darboğaz Tespiti: Son İşlemin Gizli Zayıf Halka Olmasına İzin Vermeyin
Birçok atölyede darboğaz baskı ekipmanında değil, son işlem adımlarındadır. Bir SLS makinesinin 8 saatlik çıktısı çoğu zaman 20-30 saatlik manuel destek temizleme ve kumlama işçiliği doğurur. Kumlama istasyonu tam kapasite çalıştığında, yarı mamuller (WIP) son işlem alanında birikir ve genel teslimat hızını düşürür. Planlama iki tür yük göstergesini aynı anda izlemelidir: ekipman tarafında genel ekipman etkinliği (OEE; sektör kıyas değeri yaklaşık %65-%75) ve yapı hacmi kullanım oranı; proses tarafında ise son işlem istasyonlarının işçilik yükü ve CNC finiş kuyruğu. "Baskı-son işlem" hattı tek bir değer akışı olarak ele alınmalı ve takt time hesaplanmalıdır. Son işlem ritmi baskı ritminden yavaşsa, bazı kumlama işlerinin dış kaynak kullanımıyla yapılması, otomatik temizleme ekipmanlarının artırılması veya vardiya dışı planlama ile dengeleme sağlanmalıdır. Gerçek kısıt kaynağı, yani darboğaz belirlenmeden, sadece yeni baskı ekipmanı almak teslimat kapasitesini artırmayabilir.
4. Teslimat Ritmi ve WIP Kontrolü: "Biraz Hızlandıralım" Yerine Kilometre Taşları Kullanın
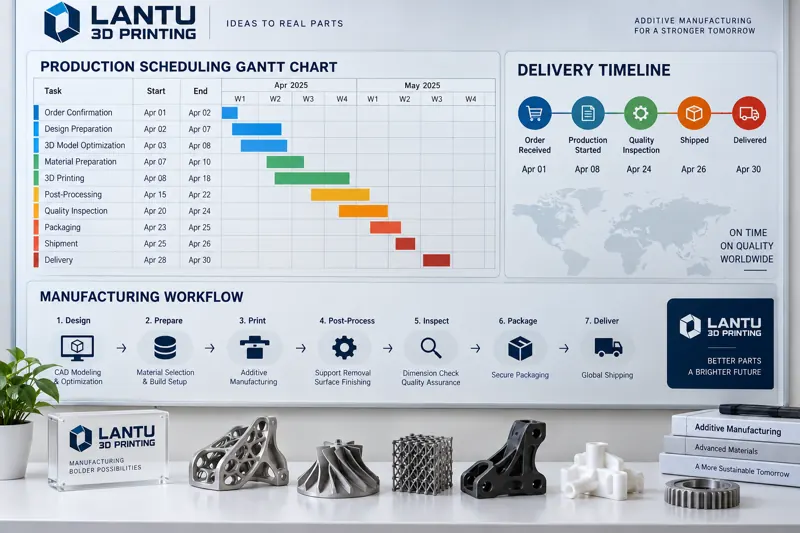
Uzun çevrim süreli siparişlerde kontrolün en kolay kaybolduğu nokta, "baskı bitti ama takip eden yok" durumudur. Her siparişin ölçülebilir kilometre taşlarına ayrılması önerilir: dosya inceleme → baskı başlangıcı → baskı tamamlandı → son işlem başlangıcı → kalite kontrol → sevkiyat. MES veya görsel pano üzerinde her aşama için hedef tamamlanma zamanı tanımlanmalıdır. Aynı zamanda WIP üst sınırı belirlenmelidir; örneğin yarı mamul miktarı atölyenin günlük kapasitesinin 1,5 katını aşmamalıdır. Bir istasyondaki WIP eşik değeri geçtiğinde uyarı tetiklenmeli ve müşteri şikayeti beklenmeden planlama sorumlusu akışı düzenlemelidir. Stratejik müşteriler için "teslimat ritmi taahhüdü" tanımlanabilir; örneğin her 48 saatte bir ilerleme özeti paylaşılabilir. Böylece belirsizlik kaynaklı kaygı yerine öngörülebilir bir tempo oluşturulur. Uygulama verileri, kilometre taşı panosu devreye alındığında ortalama sipariş teslim süresinin %18-%25 kısalabildiğini ve hızlandırma talepli iş emirlerinin yaklaşık %40 azaldığını göstermektedir.
5. Dijital Planlama Araçları: Excel Çizelgelemeden Algoritma Destekli Planlamaya
Günlük ortalama sipariş 30’u, ekipman sayısı 10’u aştığında tamamen manuel planlama hataya çok açık hale gelir. Hafif bir başlangıç yöntemi olarak Gantt şemaları (çevrim içi iş birliği tabloları veya açık kaynak çizelgeleme araçları gibi) kullanılabilir; her ekipmanın yapı işgali görselleştirilir ve teslimat riski kırmızı, sarı, yeşil renklerle işaretlenir. Daha ileri seviyede bir kural motoru devreye alınabilir: yeni sipariş sisteme girdiğinde "malzeme + ekipman + son işlem" açısından en uygun kombinasyon otomatik eşleştirilir ve parti birleştirme önerisi sunulur. Gerçekten olgun yaklaşım ise MES’in çizelgeleme modülüne bağlanmak ve yapı hacmi kullanım oranını maksimize ederken değişim sayısını minimize eden hedef fonksiyonlarla kısıt çözümü yapmaktır. Araç seviyesi ne olursa olsun, planlama verilerinin birikmesi kritik önem taşır: her siparişin gerçek baskı süresi, son işlem işçiliği ve değişim süresi kaydedilmelidir. Geçmiş referans değerleri olmadan hiçbir algoritma gerçek anlamda verimli çalışmaz.
Sonuç: Planlama, 3D Baskı Hizmet Sağlayıcılarının Görünmeyen Rekabet Gücüdür
Ekipmanların giderek benzeştiği ve malzeme fiyatlarının şeffaflaştığı günümüzde, 3D baskı hizmet sağlayıcılarının gerçek rekabet avantajı giderek daha fazla "teslimat öngörülebilirliği" üzerinde şekillenmektedir. Net bir sipariş önceliği modeli, parti birleştirme ve değişim azaltmayı merkeze alan çizelgeleme mantığı, son işlem darboğazlarına dair açık farkındalık ve sözlü hızlandırma talepleri yerine kilometre taşı panoları kullanma alışkanlığı, atölye planlamasının rekabet gücünü birlikte oluşturur. Küçük ve orta ölçekli hizmet sağlayıcıların ilk aşamada mutlaka MES’e geçmesi gerekmez. Önce "aynı malzemeyle parti birleştirme" ve "son işlem yükü izleme" gibi düşük maliyetli iki adımla başlamak, çoğu zaman üç ay içinde zamanında teslimat oranını 10 puan以上 artırabilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.