
परिचय: 3D प्रिंटिंग वर्कशॉप को विशेष शेड्यूलिंग विधि की आवश्यकता क्यों होती है
ऑन-डिमांड मैन्युफैक्चरिंग मॉडल में, एक सामान्य 3D प्रिंटिंग सेवा प्रदाता की वर्कशॉप अक्सर तीन प्रकार के कार्य एक साथ संभालती है: R&D प्रोटोटाइपिंग (एकल पीस, तंग डिलीवरी समय, अनिश्चित प्रक्रिया), छोटे-बैच ट्रायल उत्पादन (दर्जनों से सैकड़ों पीस, समान सामग्री) और आपातकालीन रिप्लेसमेंट पार्ट्स (आफ्टर-सेल्स रिपेयर, अप्रत्याशित तात्कालिक ऑर्डर)। मशीनिंग में "एक उपकरण एक प्रक्रिया" के विपरीत, 3D प्रिंटिंग में एक उपकरण एक ही बिल्ड में पूरा पार्ट बनाता है, और उपकरण प्रकार मिश्रित होते हैं—SLA फोटोक्योरिंग, SLS नायलॉन सिंटरिंग, SLM मेटल मेल्टिंग और FDM फ्यूज्ड डिपॉजिशन अक्सर साथ मौजूद होते हैं। सामग्री चेंजओवर लागत अधिक होती है (SLS में पाउडर क्लीनिंग और सामग्री बदलने में लगभग 30-45 मिनट लगते हैं), पोस्ट-प्रोसेसिंग कई वर्कस्टेशनों में फैली होती है (सपोर्ट हटाना, सैंडब्लास्टिंग, डाइंग, CNC फिनिशिंग अलग-अलग क्षेत्रों में होती है)। ये तीन बातें तय करती हैं कि 3D प्रिंटिंग वर्कशॉप की शेड्यूलिंग पारंपरिक डिस्क्रीट मैन्युफैक्चरिंग की प्लानिंग लॉजिक को पूरी तरह नहीं अपना सकती; इसके लिए एडिटिव मैन्युफैक्चरिंग की विशेषताओं के अनुरूप शेड्यूलिंग सिस्टम बनाना आवश्यक है।
एक: ऑर्डर प्राथमिकता मूल्यांकन: "पहले कौन सा काम हो" को अनुमान से मापनीय मॉडल में बदलना
तात्कालिक ऑर्डर और लगातार फायर-फाइटिंग का मूल कारण अक्सर प्राथमिकता निर्धारण मानकों की अस्पष्टता होती है। चार-आयामी स्कोरिंग मॉडल बनाने की सलाह दी जाती है: डिलीवरी तात्कालिकता (वादा की गई डिलीवरी तक कैलेंडर दिनों की संख्या; ≤2 दिन को सर्वोच्च स्तर), प्रक्रिया जटिलता (क्या सपोर्ट ऑप्टिमाइजेशन चाहिए, क्या पोस्ट-प्रोसेसिंग फिनिशिंग चाहिए, क्या मल्टी-मटेरियल है), ग्राहक स्तर (रणनीतिक ग्राहक, नियमित ग्राहक, छोटे अलग-अलग ऑर्डर) और उपकरण उपयोग संघर्ष (क्या केवल एक ही उपकरण प्रकार उत्पादन कर सकता है)। चारों आयामों को वजन देकर प्राथमिकता स्कोर निकाला जा सकता है, जैसे डिलीवरी समय 40%, ग्राहक स्तर 25%, प्रक्रिया जटिलता 20% और उपकरण संघर्ष 15%। जब स्कोर करीब हों, तो पहले उन ऑर्डरों को शेड्यूल करें जिनमें बिल्ड वॉल्यूम उपयोग दर अधिक हो, ताकि छोटे पार्ट्स लंबे समय तक बड़े बिल्ड चैंबर पर अकेले कब्जा न करें। यह मॉडल शेड्यूलर को सुबह की बैठक में 5 मिनट के भीतर दिन की उत्पादन योजना तय करने में मदद करता है और व्यक्तिपरक बहस कम करता है।
दो: बैच शेड्यूलिंग: समान सामग्री और समान प्रक्रिया का बैच बनाना लागत घटाने का मूल है
3D प्रिंटिंग में सबसे बड़ा अपव्यय उपकरण के खाली चलने और बार-बार चेंजओवर से आता है। SLS उपकरण का एक बिल्ड चैंबर कई ग्राहकों और कई पार्ट्स के नायलॉन पार्ट्स रख सकता है; जब तक सामग्री ग्रेड समान हो (जैसे सभी PA12 ब्लैक हों), उन्हें एक साथ बैच में प्रिंट किया जा सकता है। एक बिल्ड में 8-12 घंटे लगते हैं, और बिल्ड वॉल्यूम उपयोग दर 65%-80% तक लाने का प्रयास करना चाहिए। शेड्यूलिंग के समय समान सामग्री, समान लेयर थिकनेस (0.1mm या 0.15mm) और समान पोस्ट-प्रोसेसिंग आवश्यकताओं वाले ऑर्डरों को एक ही बिल्ड टास्क में मिलाने को प्राथमिकता दें। इससे उपकरण स्टार्टअप लागत कम होती है और सपोर्ट शेयरिंग के कारण कुल सपोर्ट वॉल्यूम भी घटता है। SLM मेटल पार्ट्स के लिए बेस प्लेट उपयोग दर और सपोर्ट हटाने के कार्य घंटों पर ध्यान देना आवश्यक है। बैच बनाते समय एक ही चैंबर में पार्ट्स की ऊंचाई के अंतर को नियंत्रित करना चाहिए, ताकि सबसे ऊंचा पार्ट पूरे चैंबर की अवधि तय न कर दे। FDM में रंग और सामग्री के आधार पर बैच बनाना प्राथमिकता होनी चाहिए, ताकि फिलामेंट बदलना कम हो। अनुभवजन्य मान: एक चेंजओवर एक शिफ्ट की प्रभावी क्षमता के 15%-25% नुकसान के बराबर होता है, इसलिए बैच निर्णय में "चेंजओवर की संख्या न्यूनतम करना" एक कठोर प्रतिबंध होना चाहिए।
तीन: क्षमता लोड और bottleneck पहचान: पोस्ट-प्रोसेसिंग को छिपी हुई कमजोरी न बनने दें
कई वर्कशॉप में bottleneck प्रिंटिंग उपकरण में नहीं, बल्कि पोस्ट-प्रोसेसिंग में होता है। एक SLS उपकरण का 8 घंटे का आउटपुट अक्सर 20-30 घंटे के मैनुअल सपोर्ट रिमूवल और सैंडब्लास्टिंग से जुड़ा होता है। जब सैंडब्लास्टिंग स्टेशन पूरी क्षमता पर होता है, तो WIP यानी कार्य-प्रगति में पार्ट्स पोस्ट-प्रोसेसिंग क्षेत्र में जमा हो जाते हैं और कुल डिलीवरी धीमी हो जाती है। शेड्यूलिंग में दो प्रकार के लोड संकेतकों की एक साथ निगरानी करनी चाहिए: उपकरण पक्ष पर OEE यानी उपकरण समग्र दक्षता (उद्योग बेंचमार्क लगभग 65%-75%) और बिल्ड वॉल्यूम उपयोग दर; प्रक्रिया पक्ष पर पोस्ट-प्रोसेसिंग स्टेशन के कार्य-घंटे लोड और CNC फिनिशिंग की कतार लंबाई। "प्रिंटिंग-पोस्ट-प्रोसेसिंग" को एक वैल्यू स्ट्रीम मानकर Takt Time की गणना करने की सलाह दी जाती है। यदि पोस्ट-प्रोसेसिंग टैक्ट प्रिंटिंग टैक्ट से धीमा है, तो कुछ सैंडब्लास्टिंग को आउटसोर्स करना, ऑटोमेटेड क्लीनिंग उपकरण जोड़ना या ऑफ-पीक शेड्यूलिंग से संतुलन बनाना चाहिए। केवल वास्तविक constraint resource यानी bottleneck की पहचान करके ही यह बचा जा सकता है कि प्रिंटिंग उपकरण खरीदने के बाद भी डिलीवरी क्षमता न बढ़े।
चार: डिलीवरी टैक्ट और WIP नियंत्रण: "जरा फॉलो-अप करो" की जगह milestone nodes का उपयोग करें
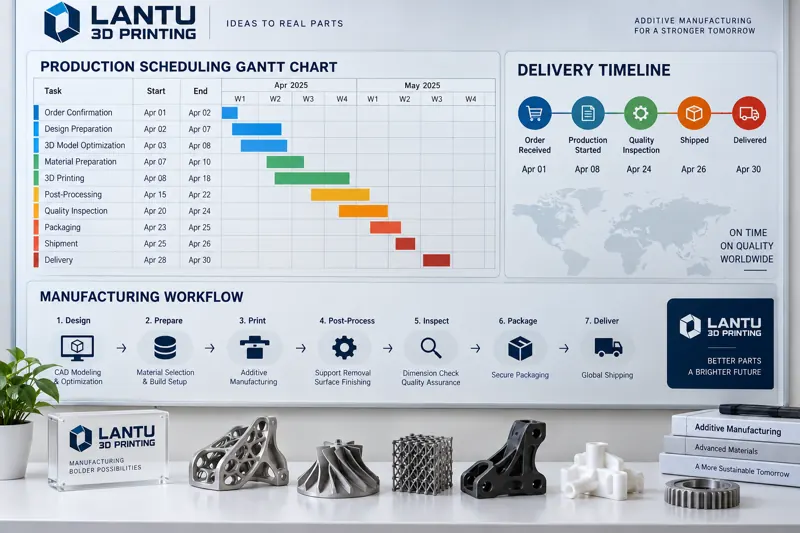
लंबी अवधि के ऑर्डरों में सबसे आसानी से नियंत्रण खोने वाला चरण होता है: "प्रिंटिंग पूरी हो गई, लेकिन कोई फॉलो नहीं कर रहा"। हर ऑर्डर को मापनीय milestones में तोड़ने की सलाह दी जाती है: फाइल समीक्षा → प्रिंटिंग शुरू → प्रिंटिंग पूर्ण → पोस्ट-प्रोसेसिंग शुरू → गुणवत्ता निरीक्षण → शिपमेंट, और MES या कानबन पर प्रत्येक चरण का लक्ष्य पूर्णता समय सेट करें। साथ ही WIP सीमा निर्धारित करें (उदाहरण के लिए WIP वर्कशॉप की दैनिक क्षमता के 1.5 गुना से अधिक न हो)। जब किसी वर्कस्टेशन का WIP सीमा से ऊपर जाए, तो अलर्ट ट्रिगर हो और शेड्यूलर ग्राहक शिकायत का इंतजार करने के बजाय हस्तक्षेप करे। रणनीतिक ग्राहकों के लिए "डिलीवरी टैक्ट कमिटमेंट" सेट किया जा सकता है, जैसे हर 48 घंटे में प्रगति snapshot साझा करना, ताकि अनिश्चितता की चिंता को निश्चित लय से बदला जा सके। वास्तविक परीक्षण बताते हैं कि milestone कानबन लागू करने के बाद ऑर्डर का औसत डिलीवरी चक्र 18%-25% तक घट सकता है, और follow-up tickets लगभग 40% कम हो सकते हैं।
पांच: डिजिटल शेड्यूलिंग टूल्स: Excel शेड्यूलिंग से algorithm-assisted planning तक
जब दैनिक औसत ऑर्डर 30 से अधिक और उपकरण 10 से अधिक हो जाएं, तो पूरी तरह मैनुअल शेड्यूलिंग में गलती की संभावना बहुत बढ़ जाती है। हल्का तरीका है Gantt chart का उपयोग करना (जैसे ऑनलाइन सहयोगी spreadsheet या open-source scheduling tool), जिससे हर उपकरण का build occupancy visual हो सके, और डिलीवरी जोखिम को लाल, पीले और हरे रंग से चिह्नित किया जा सके। उन्नत स्तर पर rule engine लाया जा सकता है: जैसे ही नया ऑर्डर सिस्टम में आए, वह अपने-आप "सामग्री + उपकरण + पोस्ट-प्रोसेसिंग" का सर्वोत्तम संयोजन मिलाए और बैचिंग सुझाव दे। वास्तव में परिपक्व तरीका MES के scheduling module से जुड़ना है, जिसमें build volume utilization को अधिकतम और changeover count को न्यूनतम करने को objective function बनाकर constraint solving की जाती है। उपकरण का स्तर चाहे जो भी हो, scheduling data का संचय (हर ऑर्डर का वास्तविक printing time, post-processing hours, changeover time) अत्यंत महत्वपूर्ण है—ऐतिहासिक baseline के बिना कोई भी algorithm केवल खाली घूमता रहेगा।
निष्कर्ष: शेड्यूलिंग 3D प्रिंटिंग सेवा प्रदाताओं की अदृश्य प्रतिस्पर्धात्मक ताकत है
आज जब उपकरण समान होते जा रहे हैं और सामग्री कीमतें पारदर्शी हैं, 3D प्रिंटिंग सेवा प्रदाताओं की वास्तविक moat यानी प्रतिस्पर्धी सुरक्षा "डिलीवरी certainty" में अधिक दिखाई देती है। एक स्पष्ट ऑर्डर प्राथमिकता मॉडल, batch consolidation से changeover घटाने पर केंद्रित scheduling logic, पोस्ट-प्रोसेसिंग bottleneck की स्पष्ट समझ, और मौखिक follow-up की जगह milestone कानबन अपनाने की management habit—ये सभी मिलकर वर्कशॉप scheduling की प्रतिस्पर्धात्मक ताकत बनाते हैं। छोटे और मध्यम सेवा प्रदाताओं के लिए MES को एक ही बार में लागू करना आवश्यक नहीं है। पहले "समान सामग्री का batch बनाना" और "post-processing load monitoring" जैसे दो कम लागत वाले कदमों से शुरू करें; अक्सर तीन महीनों के भीतर on-time delivery rate 10 percentage points से अधिक बढ़ाई जा सकती है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।