
はじめに:なぜ3Dプリント工場には専用のスケジューリング手法が必要なのか
オンデマンド製造では、典型的な3Dプリントサービス事業者の工場は、研究開発試作(単品、短納期、工程不確実性あり)、小ロット試作(数十〜数百個、材料統一)、緊急補修部品(アフターサービス修理、予測不能な割り込み注文)という3種類の業務を同時に受けることが多くあります。機械加工のように「1台の設備が1工程に対応する」方式とは異なり、3Dプリンティングでは1台の設備が1回の造形で部品全体を完成させます。また、設備タイプもSLA光造形、SLSナイロン焼結、SLM金属溶融、FDM熱溶解積層などが混在しがちです。材料切替コストが高いこと(SLSの粉末清掃・材料交換には約30〜45分を要する)、後処理工程が複数作業場にまたがること(サポート除去、サンドブラスト、染色、CNC仕上げが異なるエリアに分散)という3点により、3Dプリント工場のスケジューリングは従来の離散製造の生産計画ロジックをそのまま適用できず、積層造形の特性に適した調整体制を構築する必要があります。
一、受注優先度評価:「どれを先に作るか」を勘ではなく定量モデルへ
割り込み注文や緊急対応が発生する根本原因は、多くの場合、優先度判断基準が不透明であることです。納期緊急度(約束納期までの暦日数、2日以下を最高ランク)、工程複雑度(サポート最適化が必要か、後処理仕上げが必要か、複数材料か)、顧客ランク(戦略顧客、通常顧客、単発注文)、設備占有の競合度(特定の設備タイプでしか生産できないか)の4軸評価モデルを構築することを推奨します。4つの軸を重み付けして優先度スコアを算出します。例えば、納期40%、顧客ランク25%、工程複雑度20%、設備競合15%です。スコアが近い場合は、造形体積利用率が高い注文を優先し、小物のために大型造形チャンバーを長時間占有することを避けます。このモデルにより、スケジューラーは朝会の5分間で当日の生産計画を決定でき、主観的な議論を減らせます。
二、バッチ生産計画:同一材料・同一工程のまとめ造形がコスト削減の核心
3Dプリンティングにおける最大のムダは、設備の空転と頻繁な材料・条件切替です。SLS設備では、1回の造形チャンバーに複数顧客・複数部品のナイロン部品を収容できます。材料グレードが一致していれば(例:すべてPA12ブラック)、まとめて造形できます。1回の造形は8〜12時間で、造形体積利用率は65%〜80%を目指すべきです。生産計画では、同一材料、同一積層ピッチ(0.1mmまたは0.15mm)、同一後処理要件の注文を同じ造形タスクに統合することを優先します。これにより設備立ち上げコストを分散できるだけでなく、サポート共有によって総サポート体積も削減できます。SLM金属部品では、ビルドプレート利用率とサポート除去工数に注意が必要です。まとめ造形時には、1チャンバー内の部品高さのばらつきを抑え、最も高い部品がチャンバー全体の造形時間を決めてしまう状況を避けます。FDMでは、フィラメント交換を減らすため、色と材料ごとのバッチ化を優先します。経験値として、1回の切替は1シフトあたり有効生産能力の15%〜25%の損失に相当します。そのため、バッチ化の判断では「切替回数の最小化」をハード制約とすべきです。
三、生産能力負荷とボトルネック特定:後処理を見えない弱点にしない
多くの工場では、ボトルネックはプリンタではなく後処理にあります。1台のSLS設備が8時間で出力する量は、しばしば20〜30時間分の手作業によるサポート除去やサンドブラストに相当します。サンドブラスト工程がフル稼働になると、仕掛品(WIP)が後処理エリアに滞留し、結果として全体の納期が遅れます。スケジューリングでは、設備側の総合設備効率(OEE、業界ベンチマークは約65%〜75%)と造形体積利用率、工程側の後処理作業場の工数負荷とCNC仕上げの待ち行列という2種類の負荷指標を同時に監視する必要があります。「造形-後処理」を1本のバリューストリームとしてタクトタイムを計算することを推奨します。後処理タクトが造形タクトより遅い場合は、サンドブラストの一部外注、自動洗浄設備の追加、ピークをずらした生産計画によってバランスを取ります。真の制約資源、つまりボトルネックを特定して初めて、プリンタをむやみに追加購入しても納期対応力が向上しないという事態を避けられます。
四、納期タクトと仕掛品管理:「少し催促する」をマイルストーン管理に置き換える
長期案件で最も制御不能になりやすいのは、「造形は終わったが誰も追跡していない」状態です。各注文を、データ確認→造形開始→造形完了→後処理開始→品質検査→出荷という定量化可能なマイルストーンに分解し、MESまたはカンバン上で各ノードの目標完了時刻を設定することを推奨します。同時にWIP上限を設定します(例:仕掛品は工場の日産能力の1.5倍を超えない)。ある工程のWIPが閾値を超えたら警告を発し、顧客からのクレームを待つのではなく、スケジューラーが介入して流れを改善します。戦略顧客には「納期タクトコミットメント」を設定できます。例えば48時間ごとに進捗スナップショットを共有し、不確実性による不安を確定的なリズムに置き換えます。実測では、マイルストーンカンバンを導入すると、平均リードタイムを18%〜25%短縮でき、催促対応の作業チケットは約40%減少します。
五、デジタルスケジューリングツール:Excel計画からアルゴリズム支援へ
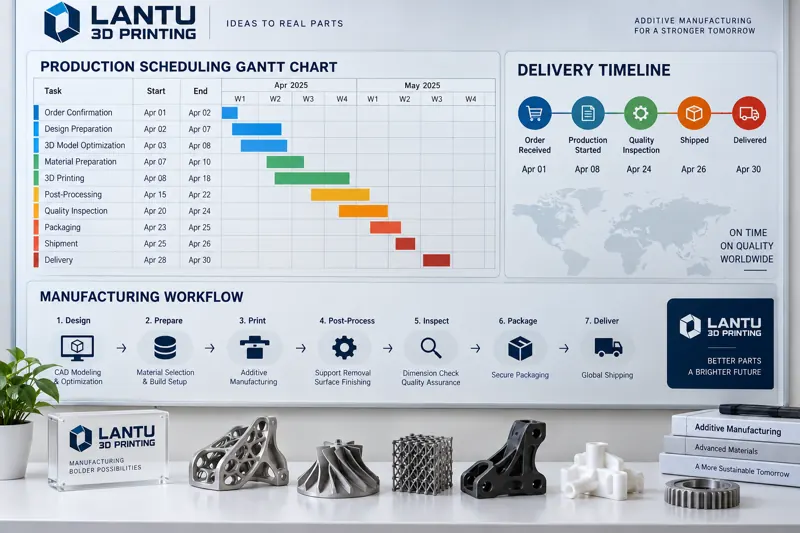
1日の平均注文数が30件を超え、設備が10台を超えると、完全な手作業の生産計画は非常にミスが起きやすくなります。軽量な方法としては、ガントチャート(オンライン共同編集シートやオープンソースのスケジューリングツールなど)を使って各設備の造形占有状況を可視化し、赤・黄・緑の3色で納期リスクを示します。発展段階ではルールエンジンを導入し、新規注文がシステムに入った際に「材料+設備+後処理」の最適な組み合わせを自動で照合し、バッチ化の提案を出します。成熟した方法は、MESのスケジューリングモジュールに接続し、造形体積利用率の最大化と切替回数の最小化を目的関数として制約付き最適化を行うことです。ツールのレベルにかかわらず、スケジューリングデータの蓄積(各注文の実造形時間、後処理工数、切替時間)は極めて重要です。過去の基準値がなければ、どのようなアルゴリズムも空回りするだけです。
まとめ:スケジューリングは3Dプリントサービス事業者の見えない競争力
設備が同質化し、材料価格が透明化した現在、3Dプリントサービス事業者の真の堀はますます「納期の確実性」に表れています。明確な受注優先度モデル、バッチ化による切替削減を核とした生産計画ロジック、後処理ボトルネックへの冷静な理解、そして口頭での催促をマイルストーンカンバンに置き換える管理習慣。これらが一体となって工場スケジューリングの競争力を形成します。中小規模のサービス事業者にとって、最初からMESを全面導入する必要はありません。まずは「同一材料のバッチ化」と「後処理負荷の監視」という低コストの2施策から始めるだけでも、多くの場合、3か月以内に納期遵守率を10ポイント以上向上させることができます。