
Introdução: dois pós por detrás do mesmo certificado
Dois fornecedores fornecem pó de Ti6Al4V. Ambos os certificados indicam D50=35 μm, teor de oxigénio de 0,12% e boa esfericidade, com uma diferença de preço de 18%. Contudo, o desempenho na máquina é totalmente distinto: o lote A apresenta deposição uniforme e cordões de fusão contínuos, com densidade estável acima de 99,6%; o lote B apresenta frequentemente estrias na deposição, e a taxa de defeitos por falta de fusão sobe de 0,3% para 2,7%, levando ao refugo de 9 peças numa encomenda de 60 unidades.
O problema não é necessariamente fraude, mas sim que os quatro indicadores do certificado são insuficientes para descrever o comportamento do pó. O D50 indica apenas a mediana da distribuição granulométrica, sem revelar a largura da distribuição nem a cauda de finos; “esfericidade” é um termo descritivo não quantificado; o teor de oxigénio mede a composição química de toda a embalagem, mas não deteta o árgon aprisionado no interior de partículas ocas. O que realmente determina o comportamento de deposição e fusão é um conjunto de grandezas físicas mensuráveis: a forma da distribuição granulométrica, as densidades aparente e compactada, a taxa de escoamento Hall e as proporções de partículas satélite e ocas.
I. Distribuição granulométrica: três números além do D50
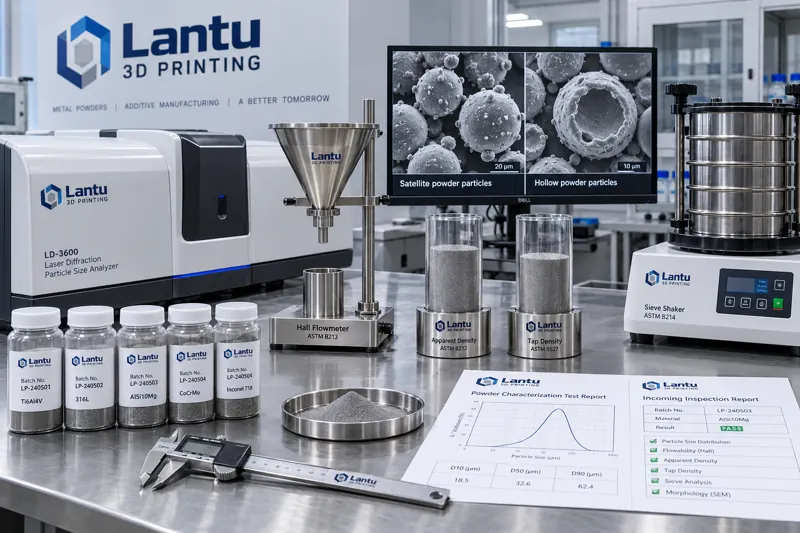
Um analisador granulométrico por difração laser fornece uma distribuição ponderada em volume. O relatório deve apresentar pelo menos quatro valores: D10, D50, D90 e span (D90-D10)/D50. Para LPBF, a janela habitual é D10≈15–20 μm, D50≈30–40 μm, D90≈55–65 μm e span controlado entre 1,2 e 1,8.
As duas caudas são os verdadeiros riscos. Um D10 demasiado baixo (excesso de finos) tem três consequências: o aumento da área superficial eleva a adsorção de oxigénio; a pior fluidez provoca espessura irregular da camada de pó; e os salpicos e fumos durante a varredura laser aumentam significativamente, podendo reduzir o intervalo de substituição da lente de proteção de 400 para 250 horas. Um D90 demasiado elevado (excesso de partículas grossas) causa riscos de arrastamento sob o recoater, e as partículas maiores também tendem a provocar falta de fusão local.
Critério prático: se o D10 de um lote for inferior a 12 μm ou o D90 superior a 70 μm, o lote deve ser classificado como pendente de tratamento, mesmo que o D50 cumpra a especificação. É especialmente importante observar a direção do desvio granulométrico em pó reciclado: a peneiração remove partículas grossas, mas os finos acumulam-se com o número de ciclos. Assim, após mais de cinco ciclos, o D10 do pó reciclado é normalmente 3–6 μm inferior ao do pó virgem.
II. Densidade aparente e densidade compactada: indicadores fundamentais da camada de pó
A densidade aparente (apparent density) é a densidade do pó em empilhamento livre. Para Ti6Al4V, situa-se normalmente entre 2,3 e 2,6 g/cm³, cerca de 52–58% da densidade teórica. A densidade compactada (tap density), medida após um número definido de vibrações, situa-se geralmente entre 2,8 e 3,1 g/cm³. A relação entre ambas é denominada razão de Hausner e é o indicador mais económico para avaliar a fluidez:
Razão de Hausner < 1,25 → boa fluidez, utilização direta na máquina; 1,25–1,40 → fluidez moderada, exigindo redução da velocidade de deposição ou mais ciclos de compactação pelo recoater; > 1,40 → fluidez deficiente e densidade não uniforme da camada, não recomendada para processos de camada fina (20–30 μm).
A densidade aparente determina diretamente a massa real de pó em cada camada. Numa máquina com camada de 30 μm e área de deposição de 250×250 mm, se a densidade aparente diminuir de 2,5 para 2,2 g/cm³, a massa de pó por camada cai cerca de 12%. Com a mesma entrada de energia laser, isto equivale a um aumento de 12% na densidade de energia — uma das razões pelas quais os mesmos parâmetros funcionam com pó virgem, mas provocam porosidade de keyhole com pó reciclado. Por isso, ao mudar de lote ou de pó, é obrigatório rever a densidade de energia, em vez de reutilizar a ficha de processo do lote anterior.
III. Taxa de escoamento Hall: transformar a fluidez num valor decisório
O medidor de escoamento Hall (Hall Flowmeter) mede o tempo necessário para 50 g de pó atravessarem um funil normalizado com orifício de 2,54 mm, em s/50 g. É o método normalizado pela ASTM B213 e um dos itens mais fáceis de incluir numa ficha de aceitação de receção.
Intervalos de referência: pós esféricos atomizados a gás de Ti6Al4V, 316L e materiais semelhantes apresentam normalmente 15–25 s/50 g; o 316L é ligeiramente mais rápido, em torno de 13–20 s/50 g; o AlSi10Mg, devido à menor densidade e maior tendência para formação de pontes, situa-se geralmente entre 25 e 40 s/50 g. Valores acima de 45 s/50 g ou escoamento interrompido (formação de pontes ou intermitência) devem ser rejeitados diretamente, pois estes pós provocam falta periódica de material sob o recoater.
Devem ser considerados dois erros de medição. Primeiro, o pó deve estar seco: quando o teor de humidade excede 0,05% em massa, as forças de ponte líquida entre partículas podem piorar a taxa Hall em 20–40%. Por isso, antes do ensaio, o pó deve ser seco sob vácuo a 80–120 °C durante 2–4 horas, arrefecido até à temperatura ambiente num dessecador e testado imediatamente. Segundo, o pó reciclado deve ser previamente peneirado; caso contrário, aglomerados residuais e esferas de salpico podem obstruir o funil, medindo-se o tempo de bloqueio em vez do tempo de escoamento.
IV. Partículas satélite e partículas ocas: métodos para quantificar defeitos morfológicos
Durante a atomização a gás, pequenas gotículas podem aderir à superfície de partículas maiores já solidificadas, formando partículas satélite (satellites). Estas partículas causam dois problemas: aumentam o interbloqueio mecânico entre partículas e pioram a fluidez; durante a deposição, as suas protuberâncias impedem o rearranjo das partículas e reduzem a densidade da camada de pó. As partículas ocas resultam do aprisionamento do gás de atomização no interior das gotículas, formando partículas de poro fechado. Não apresentam anomalias evidentes durante a deposição, mas rompem no banho de fusão e libertam gás, formando poros esféricos — frequentemente atribuídos incorretamente aos parâmetros do processo.
Existem duas vias de quantificação com custos diferentes. Via de baixo custo: após preparação metalográfica, fotografar aleatoriamente 10 campos de visão a 500×, contando pelo menos 200 partículas por campo; calcular a proporção de partículas satélite, ou seja, partículas com esferas independentes aderidas à superfície, e de partículas ocas, ou seja, partículas com cavidades fechadas visíveis na secção. Os limiares recomendados são partículas satélite ≤ 8% e partículas ocas ≤ 1,5%. Via de alta resolução: utilizar SEM com análise automática de imagem para obter simultaneamente a distribuição de esfericidade (circularidade) e a distribuição conjunta tamanho-morfologia. A medição de uma amostra demora cerca de 20–30 minutos e é adequada para a qualificação inicial de novos fornecedores.
As partículas ocas também têm um indicador indireto: densidade aparente significativamente inferior ao histórico do mesmo material, sem alteração da distribuição granulométrica. Por exemplo, um lote de 316L com densidade aparente de 4,0 g/cm³, face a uma média histórica de 4,4 g/cm³, e D50 e span normais, revelou após reinspeção uma proporção de partículas ocas de 3,8%. As partículas ocas reduzem a densidade de empilhamento, tornando esta a forma de alerta mais económica.
V. Relação entre área superficial específica e aumento de oxigénio
A área superficial específica BET é um indicador sensível do teor de finos. Para Ti6Al4V esférico com D50=35 μm, a área superficial geométrica teórica é de cerca de 0,02 m²/g. Se o valor BET medido atingir 0,05–0,08 m²/g, isso indica uma grande quantidade de finos, superfície de partículas rugosa ou estruturas satélite. Quando a área superficial específica duplica, a taxa de absorção de oxigénio sob as mesmas condições de exposição aproximadamente duplica; esta é também a razão pela qual lotes com maior proporção de finos apresentam um aumento mais rápido do teor de oxigénio após a abertura da embalagem.
Na aceitação de receção, recomenda-se estabelecer um critério conjugado: quando a área superficial BET exceder em 30% a média histórica, mesmo que o teor de oxigénio esteja conforme, a janela de utilização após abertura deve ser reduzida dos habituais 30 dias para 14 dias, devendo também ser acrescentada uma etapa de secagem antes da utilização na máquina.
VI. Ficha executável de aceitação de receção
Organizar estes indicadores numa ficha com critérios decisórios é muito mais eficaz do que discutir “boa esfericidade”. Recomenda-se medir obrigatoriamente 6 itens por lote e realizar 2 por amostragem:
Obrigatórios: ① distribuição granulométrica D10/D50/D90 e span; ② densidade aparente e densidade compactada, com cálculo da razão de Hausner; ③ taxa de escoamento Hall, em s/50 g, com média de 3 repetições; ④ teor de oxigénio e azoto, por fusão em gás inerte com infravermelho/condutividade térmica; ⑤ teor de humidade, por Karl Fischer ou perda por secagem; ⑥ aspeto e matérias estranhas, por limpeza com pano branco e inspeção magnética.
Por amostragem, acionados no primeiro lote de um novo fornecedor ou em caso de anomalia de processo: ⑦ proporções de partículas satélite e ocas por metalografia/SEM; ⑧ área superficial específica BET.
As regras de decisão devem ser escritas como limiares, e não como descrições, devendo indicar para cada item a norma do método de medição e o equipamento. Caso contrário, fornecedor e comprador medirão cada um à sua maneira e os dados nunca coincidirão. A retenção de amostras é igualmente essencial: conservar 200–300 g de amostra selada por lote, identificada com número de lote, data de receção e número do relatório de ensaio; mantê-la até ao consumo total do lote e por mais 6 meses. Em caso de defeitos em série, esta será a única evidência para rastreabilidade.
Conclusão
O ponto central da aceitação de pós não é medir mais indicadores, mas sim medir as grandezas físicas que influenciam a deposição e a fusão e convertê-las em limiares decisórios. Na distribuição granulométrica, devem ser avaliadas as caudas D10 e D90, e não apenas o D50; as densidades aparente e compactada devem servir para calcular a razão de Hausner e determinar se a densidade de energia requer recalibração; a taxa Hall fornece um critério objetivo de fluidez; as partículas satélite e ocas devem ser quantificadas por metalografia ou SEM, podendo anomalias na densidade aparente servir como alerta económico para partículas ocas.
No sistema de entrega da lantu3D, a caracterização do pó não é uma simples formalidade de inspeção de materiais recebidos, mas uma condição prévia da janela de processo — só quando o comportamento do pó é mensurável é que os parâmetros de impressão são reproduzíveis e a qualidade de entrega pode ser garantida.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.