
Введение: два разных порошка за одним и тем же сертификатом
Два поставщика предлагают порошок Ti6Al4V. В обоих сертификатах указано D50=35 мкм, содержание кислорода 0,12%, хорошая сферичность, а разница в цене составляет 18%. Однако при печати результаты полностью различаются: партия A равномерно наносится, формирует непрерывные треки расплава, а плотность стабильно превышает 99,6%; в партии B регулярно появляются полосы при нанесении порошка, доля дефектов несплавления возрастает с 0,3% до 2,7%, и из заказа на 60 деталей бракуются 9.
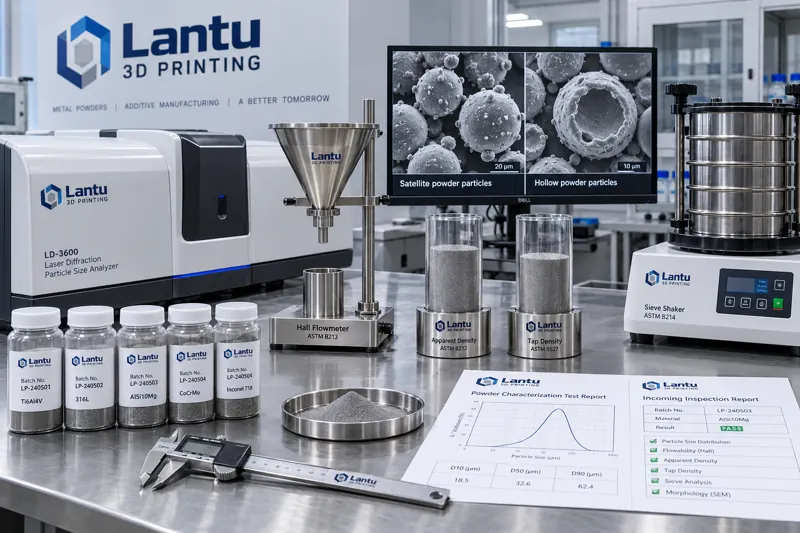
Проблема не в том, что кто-то фальсифицирует данные, а в том, что четырех показателей в сертификате принципиально недостаточно для описания поведения порошка. D50 отражает лишь медиану распределения частиц, но не его ширину и хвост мелкой фракции; «сферичность» — это неколичественное описание; содержание кислорода характеризует химический состав всего объема порошка, но не позволяет обнаружить аргон, заключенный внутри полых частиц. Реально определяют нанесение порошка и плавление такие измеряемые физические величины, как форма распределения частиц по размерам, насыпная и утряcочная плотность, текучесть по Холлу, доля сателлитов и полых частиц.
I. Гранулометрический состав: три числа помимо D50
Лазерный дифракционный анализатор определяет распределение с объемным взвешиванием; в отчете необходимо оценивать как минимум четыре точки: D10, D50, D90 и размах (D90-D10)/D50. Типичное окно для LPBF: D10≈15–20 мкм, D50≈30–40 мкм, D90≈55–65 мкм, размах — 1,2–1,8.
Наибольшую опасность представляют два хвоста распределения. Слишком низкий D10 (избыток мелкой фракции) приводит к трем последствиям: увеличение удельной поверхности повышает поглощение кислорода, ухудшение текучести вызывает неравномерную толщину слоя, а при лазерном сканировании существенно возрастают разбрызгивание и образование дыма; интервал замены защитного стекла может сократиться с 400 до 250 часов. Слишком высокий D90 (избыток крупной фракции) вызывает следы волочения под рекотером, а крупные частицы также легко образуют локальные участки несплавления.
Практический критерий: если D10 одной партии ниже 12 мкм либо D90 выше 70 мкм, партию следует отнести к требующим обработки, даже если D50 соответствует спецификации. Для оборотного порошка особенно важно отслеживать направление дрейфа гранулометрии: просеивание удаляет крупные частицы, однако мелкая фракция накапливается с числом циклов. Поэтому после более чем пяти циклов D10 обычно на 3–6 мкм ниже, чем у свежего порошка.
II. Насыпная и утряcочная плотность: фундаментальные показатели слоя порошка
Насыпная плотность (apparent density) — это плотность порошка при свободном заполнении. Для Ti6Al4V она обычно составляет 2,3–2,6 г/см³, или около 52–58% теоретической плотности; утряcочная плотность (tap density), измеренная после заданного числа вибраций, обычно составляет 2,8–3,1 г/см³. Их отношение называется коэффициентом Хауснера и является наиболее доступным показателем текучести:
Коэффициент Хауснера < 1,25 → хорошая текучесть, порошок можно сразу использовать в машине; 1,25–1,40 → средняя текучесть, необходимо снизить скорость нанесения или увеличить число проходов уплотнения рекотером; > 1,40 → плохая текучесть, плотность слоя неоднородна, применение для тонких слоев 20–30 мкм не рекомендуется.
Насыпная плотность напрямую определяет фактическую массу порошка в одном слое. Расчетный пример: для машины с толщиной слоя 30 мкм и площадью нанесения 250×250 мм снижение насыпной плотности с 2,5 до 2,2 г/см³ уменьшает массу порошка в слое примерно на 12%. При неизменной энергии лазера это эквивалентно увеличению плотности энергии на 12% — одна из причин, по которой одинаковые параметры нормально работают на свежем порошке, но вызывают образование замочных скважин на оборотном. Поэтому при смене партии или порошка необходимо заново проверить плотность энергии, а не использовать технологическую карту предыдущей партии.
III. Текучесть по Холлу: превращаем текучесть в однозначный показатель
Расходомер Холла (Hall Flowmeter) измеряет время прохождения 50 г порошка через стандартную воронку с отверстием 2,54 мм; единица измерения — с/50 г. Это стандартный метод ASTM B213 и один из наиболее удобных показателей для включения в лист входного контроля.
Ориентировочные диапазоны: сферические газоатомизированные порошки Ti6Al4V и 316L обычно имеют текучесть 15–25 с/50 г; для 316L значение несколько ниже — 13–20 с/50 г; для AlSi10Mg вследствие низкой плотности и склонности к сводообразованию — обычно 25–40 с/50 г. Значение свыше 45 с/50 г либо прерывистое течение с образованием сводов является прямым основанием для браковки: такой порошок будет вызывать периодические зоны недостатка порошка под рекотером.
Следует учитывать две измерительные ловушки. Во-первых, порошок должен быть сухим: при содержании влаги более 0,05% по массе капиллярные силы между частицами ухудшают текучесть по Холлу на 20–40%. Поэтому перед испытанием порошок следует вакуумно сушить при 80–120 °C в течение 2–4 часов, охладить до комнатной температуры в эксикаторе и немедленно измерить. Во-вторых, оборотный порошок необходимо предварительно просеять, иначе остаточные агломераты и шарики разбрызгивания закупорят отверстие воронки, и будет измеряться время засорения, а не время течения.
IV. Сателлиты и полые частицы: количественная оценка морфологических дефектов
При газовой атомизации мелкие капли могут прилипать к поверхности уже затвердевших крупных частиц, образуя сателлиты (satellites). Сателлиты вредны по двум причинам: они усиливают механическое зацепление между частицами, ухудшая текучесть; их выступы препятствуют переупаковке частиц при нанесении, снижая плотность порошкового слоя. Полые частицы возникают при захвате атомизирующего газа внутри капли расплава и представляют собой частицы с закрытыми порами. На этапе нанесения они не проявляются, но разрушаются в расплавленной ванне с выделением газа и формируют сферические поры; такие поры часто ошибочно относят к проблемам технологических параметров.
Существуют два подхода к количественной оценке с разной стоимостью. Экономичный подход: после металлографической подготовки при увеличении 500× случайным образом получают 10 полей зрения, подсчитывая в каждом не менее 200 частиц; определяют долю сателлитов — частиц с отдельными прикрепленными шариками на поверхности — и долю полых частиц, в сечении которых видны закрытые полости. Рекомендуемые пороги: сателлиты ≤ 8%, полые частицы ≤ 1,5%. Подход высокого разрешения: SEM в сочетании с автоматическим анализом изображений позволяет одновременно получить распределение сферичности (округлости) и совместное распределение «размер частиц–морфология»; время измерения одного образца составляет около 20–30 минут, что подходит для первичной квалификации новых поставщиков.
Для полых частиц существует и косвенный критерий: насыпная плотность значительно ниже исторического значения для той же партии при неизменном гранулометрическом составе. Например, насыпная плотность одной партии 316L составила 4,0 г/см³ при историческом среднем 4,4 г/см³, тогда как D50 и размах были нормальными; повторная проверка выявила 3,8% полых частиц. Полые частицы снизили плотность укладки — это наиболее экономичный сигнал раннего предупреждения.
V. Связь удельной поверхности и прироста кислорода
Удельная поверхность BET является чувствительным показателем содержания мелкой фракции. Теоретическая геометрическая удельная поверхность сферического Ti6Al4V при D50=35 мкм составляет около 0,02 м²/г; измеренное значение BET на уровне 0,05–0,08 м²/г свидетельствует о большом количестве мелкой фракции, шероховатой поверхности частиц или сателлитной структуре. При двукратном увеличении удельной поверхности скорость поглощения кислорода при одинаковых условиях воздействия примерно удваивается; именно поэтому в партиях с высокой долей мелкой фракции содержание кислорода после вскрытия упаковки растет быстрее.
Для входного контроля рекомендуется установить связанный критерий: если BET-удельная поверхность превышает историческое среднее на 30%, то даже при соответствии содержания кислорода норме допустимое время использования после вскрытия упаковки следует сократить со стандартных 30 до 14 дней и добавить сушку перед загрузкой в машину.
VI. Выполнимый лист входного контроля
Сведение перечисленных показателей в форму с однозначными критериями намного эффективнее, чем обсуждение «хорошей сферичности». Для каждой партии рекомендуется проводить 6 обязательных и 2 выборочных испытания:
Обязательные: ① гранулометрическое распределение D10/D50/D90 и размах; ② насыпная и утряcочная плотность с расчетом коэффициента Хауснера; ③ текучесть по Холлу, с/50 г, три повтора со средним значением; ④ содержание кислорода и азота методом инертного плавления с ИК- или теплопроводностным анализом; ⑤ содержание влаги методом Карла Фишера или по потере массы при сушке; ⑥ внешний вид и посторонние включения — протирка белой тканью и магнитная сепарация.
Выборочные испытания, выполняемые для первой партии нового поставщика или при технологических отклонениях: ⑦ доля сателлитов и полых частиц по металлографии/SEM; ⑧ BET-удельная поверхность.
Правила приемки должны быть записаны как пороговые значения, а не как качественные описания; кроме того, для каждого показателя необходимо указать номер стандарта метода измерения и оборудование. Иначе поставщик и заказчик будут проводить разные измерения, а результаты никогда не совпадут. Не менее важно хранение контрольных проб: от каждой партии необходимо сохранять герметично упакованную пробу массой 200–300 г с указанием номера партии, даты поступления и номера отчета об испытаниях; хранить ее следует до окончания использования партии, а затем еще 6 месяцев. При возникновении серийных дефектов это будет единственным доказательством для обратного анализа.
Заключение
Суть приемки порошка состоит не в увеличении числа измеряемых показателей, а в том, чтобы измерять физические величины, влияющие на нанесение и плавление, и задавать для них однозначные пороги. В гранулометрическом составе необходимо оценивать хвосты D10 и D90, а не только D50; по насыпной и утряcочной плотности рассчитывать коэффициент Хауснера и на его основе проверять необходимость перенастройки плотности энергии; текучесть по Холлу дает жесткий критерий текучести; сателлиты и полые частицы следует количественно определять металлографией или SEM, а аномальная насыпная плотность может служить недорогим ранним индикатором полых частиц.
В системе поставок lantu3D характеристика порошка — не формальная процедура входного контроля, а предварительное условие технологического окна: только когда поведение порошка поддается измерению, параметры печати воспроизводимы, а качество поставки может быть гарантировано.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.