
Einleitung: Zwei Pulver hinter demselben Prüfzeugnis
Zwei Lieferanten liefern Ti6Al4V-Pulver. Beide Prüfzeugnisse weisen D50=35 μm, Sauerstoffgehalt 0,12 % und gute Sphärizität aus, während die Preise um 18 % voneinander abweichen. In der Maschine ist die Leistung jedoch völlig unterschiedlich: Charge A wird gleichmäßig aufgetragen, die Schmelzspuren sind durchgehend und die Dichte liegt stabil über 99,6 %; bei Charge B treten häufig Streifen beim Pulverauftrag auf, die Fehlerrate durch unvollständige Verschmelzung steigt von 0,3 % auf 2,7 %, und von einem Auftrag mit 60 Teilen werden 9 Teile verworfen.
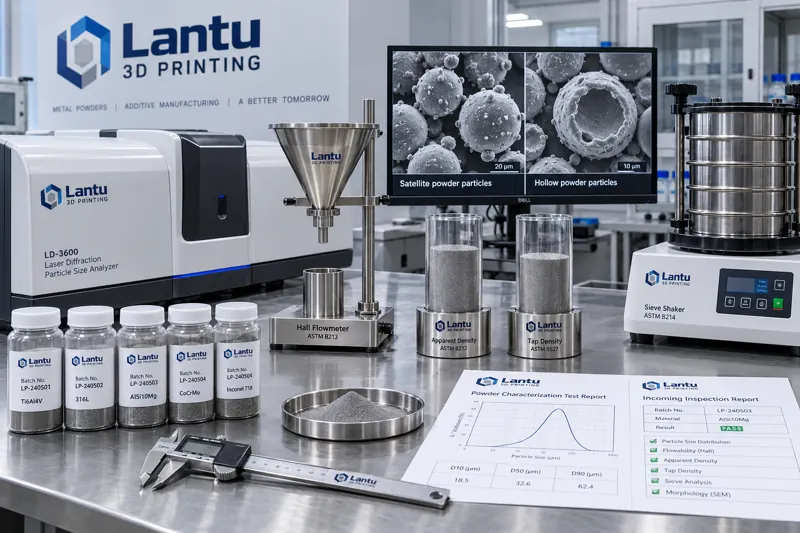
Das Problem ist nicht, dass jemand Daten fälscht, sondern dass die vier Kennwerte auf dem Prüfzeugnis das Pulververhalten grundsätzlich nicht ausreichend beschreiben. D50 gibt lediglich den Median der Partikelgrößenverteilung an, nicht jedoch deren Breite und den Feinanteil; Sphärizität ist ein nicht quantifizierter beschreibender Begriff; der Sauerstoffgehalt erfasst die chemische Zusammensetzung des gesamten Pulvergebindes, jedoch nicht das in Hohlpartikeln eingeschlossene Argon. Entscheidend für Pulverauftrag und Aufschmelzverhalten ist eine Gruppe messbarer physikalischer Größen: Form der Partikelgrößenverteilung, Schütt- und Klopfdichte, Hall-Fließzeit sowie der Anteil an Satelliten- und Hohlpartikeln.
I. Partikelgrößenverteilung: Drei Kennwerte zusätzlich zu D50
Ein Laserbeugungs-Partikelgrößenmessgerät liefert eine volumenbasierte Verteilung. Der Prüfbericht sollte mindestens vier Werte enthalten: D10, D50, D90 sowie die Spanne (D90-D10)/D50. Das übliche LPBF-Fenster liegt bei D10≈15–20 μm, D50≈30–40 μm und D90≈55–65 μm; die Spanne sollte auf 1,2–1,8 begrenzt werden.
Besonders kritisch sind die beiden Endbereiche. Ein zu niedriger D10-Wert (zu hoher Feinanteil) hat drei Folgen: Die größere spezifische Oberfläche erhöht die Sauerstoffadsorption, die schlechtere Fließfähigkeit führt zu ungleichmäßigen Pulverauftragsschichten, und Spritzer sowie Rauchentwicklung beim Laserscannen nehmen deutlich zu. Der Wechselzyklus der Schutzoptik kann dadurch von 400 auf 250 Stunden sinken. Ein zu hoher D90-Wert (zu hoher Grobanteil) verursacht hingegen Schleifspuren unter der Rakelklinge; grobe Partikel können zudem lokal unvollständige Verschmelzung verursachen.
Praktisches Kriterium: Liegt D10 einer Charge unter 12 μm oder D90 über 70 μm, sollte sie als klärungsbedürftige Charge eingestuft werden, selbst wenn D50 innerhalb der Spezifikation liegt. Bei Recyclingpulver ist insbesondere die Richtung der Partikelgrößenverschiebung zu beachten: Sieben entfernt grobe Partikel, während sich Feinpartikel mit zunehmender Zahl von Wiederverwendungen anreichern. Deshalb liegt D10 bei Pulver, das mehr als fünfmal recycelt wurde, üblicherweise 3–6 μm unter dem von Neupulver.
II. Schüttdichte und Klopfdichte: Grundlegende Kennwerte der Pulverauftragsschicht
Die Schüttdichte (apparent density) ist die Dichte eines frei aufgeschütteten Pulvers. Bei Ti6Al4V liegt sie üblicherweise bei 2,3–2,6 g/cm³ beziehungsweise bei etwa 52–58 % der theoretischen Dichte. Die Klopfdichte (tap density) wird nach einer festgelegten Zahl von Klopfbewegungen gemessen und liegt im Allgemeinen bei 2,8–3,1 g/cm³. Das Verhältnis beider Werte wird als Hausner-Verhältnis bezeichnet und ist der kostengünstigste Indikator zur Beurteilung der Fließfähigkeit:
Hausner-Verhältnis < 1,25 → gute Fließfähigkeit, direkte Verwendung in der Maschine möglich; 1,25–1,40 → mittlere Fließfähigkeit, geringere Auftraggeschwindigkeit oder mehr Verdichtungsvorgänge mit der Rakelklinge erforderlich; > 1,40 → schlechte Fließfähigkeit, ungleichmäßige Dichte der Pulverauftragsschicht, nicht empfohlen für Dünnschichtprozesse (20–30 μm).
Die Schüttdichte bestimmt unmittelbar die tatsächliche Pulvermasse einer einzelnen Schicht. Ein berechenbarer Zusammenhang: Bei einer Schichtdicke von 30 μm und einer Auftragsfläche von 250×250 mm sinkt die Pulvermasse pro Schicht um etwa 12 %, wenn die Schüttdichte von 2,5 auf 2,2 g/cm³ fällt. Bei unverändertem Lasereintrag entspricht dies einer Erhöhung der effektiven Energiedichte um 12 % – einer der Gründe, warum derselbe Parametersatz mit Neupulver funktioniert, bei Recyclingpulver jedoch Schlüsselholdefekte erzeugt. Daher muss bei Chargen- oder Pulverwechsel die Energiedichte erneut überprüft werden, statt die Prozesskarte der vorherigen Charge weiterzuverwenden.
III. Hall-Fließzeit: Fließfähigkeit als eindeutig bewertbarer Wert
Der Hall-Fließmesser (Hall Flowmeter) misst die Zeit, die 50 g Pulver benötigen, um einen Standardtrichter mit 2,54 mm Öffnungsdurchmesser zu durchlaufen; die Einheit lautet s/50 g. Dies ist die in ASTM B213 festgelegte Standardmethode und einer der am einfachsten in einen Wareneingangsprüfplan integrierbaren Werte.
Referenzbereiche: Kugelförmige, gasverdüste Pulver wie Ti6Al4V und 316L liegen üblicherweise bei 15–25 s/50 g; 316L ist etwas schneller (13–20 s/50 g); AlSi10Mg liegt aufgrund seiner geringeren Dichte und Brückenbildungsneigung typischerweise bei 25–40 s/50 g. Werte über 45 s/50 g oder ein unterbrochener Pulverfluss (Brückenbildung, intermittierender Fluss) sind direkt als nicht konform zu bewerten; solche Pulver führen unter der Rakelklinge zu periodischem Pulvermangel.
Zwei Messfallen sind zu beachten. Erstens muss das Pulver trocken sein: Bei einem Feuchtegehalt von über 0,05 % (Massenanteil) verschlechtern Flüssigkeitsbrücken zwischen den Partikeln die Hall-Fließzeit um 20–40 %. Vor der Prüfung sollte das Pulver daher 2–4 Stunden bei 80–120 °C im Vakuum getrocknet, im Exsikkator auf Raumtemperatur abgekühlt und anschließend unverzüglich gemessen werden. Zweitens muss Recyclingpulver zuvor gesiebt werden, da verbliebene Agglomerate und Spritzkugeln die Trichteröffnung blockieren können. Andernfalls wird Blockierzeit statt Fließzeit gemessen.
IV. Satelliten- und Hohlpartikel: Quantifizierung morphologischer Defekte
Während der Gasverdüsung können kleine Flüssigkeitströpfchen an der Oberfläche bereits erstarrter größerer Partikel haften und Satellitenpartikel (satellites) bilden. Satellitenpartikel sind in zweifacher Hinsicht nachteilig: Sie erhöhen die mechanische Verzahnung zwischen Partikeln und verschlechtern die Fließfähigkeit; beim Pulverauftrag behindern diese Vorsprünge die Umlagerung der Partikel und reduzieren die Dichte der Auftragsschicht. Hohlpartikel entstehen, wenn Verdüsungsgas in den Schmelztropfen eingeschlossen wird und Partikel mit geschlossenen Poren bildet. Beim Pulverauftrag zeigen sie keine Auffälligkeit, können jedoch im Schmelzbad aufbrechen und Gas freisetzen, wodurch runde Poren entstehen – die häufig fälschlicherweise Prozessparametern zugeschrieben werden.
Für die Quantifizierung gibt es zwei Wege mit unterschiedlichem Kostenaufwand. Kostengünstiger Weg: Nach metallographischer Präparation werden bei 500-facher Vergrößerung zufällig 10 Bildfelder aufgenommen. Pro Bildfeld werden mindestens 200 Partikel gezählt und der Anteil an Satellitenpartikeln (Partikel mit eigenständig anhaftenden Kugeln auf der Oberfläche) sowie an Hohlpartikeln (Partikel mit sichtbaren geschlossenen Poren im Schliff) bestimmt. Empfohlene Grenzwerte sind Satellitenpartikel ≤ 8 % und Hohlpartikel ≤ 1,5 %. Hochauflösender Weg: SEM in Verbindung mit automatisierter Bildanalyse liefert zugleich die Sphärizitäts- bzw. Rundheitsverteilung und eine kombinierte Verteilung von Partikelgröße und Morphologie. Die Messzeit pro Probe beträgt etwa 20–30 Minuten und eignet sich für die Erstqualifizierung neuer Lieferanten.
Für Hohlpartikel gibt es zudem ein indirektes Kriterium: eine deutlich niedrigere Schüttdichte als der historische Chargenwert bei unveränderter Partikelgrößenverteilung. Beispielsweise wies eine Charge 316L eine Schüttdichte von 4,0 g/cm³ auf, gegenüber einem historischen Mittelwert von 4,4 g/cm³; D50 und Spanne waren unauffällig. Die Nachprüfung ergab einen Hohlpartikelanteil von 3,8 %. Hohlpartikel senken die Packungsdichte – dies ist das wirtschaftlichste Frühwarnsignal.
V. Kopplung von spezifischer Oberfläche und Sauerstoffzunahme
Die BET-spezifische Oberfläche ist ein empfindlicher Indikator für den Feinanteil. Bei kugelförmigem Ti6Al4V beträgt die theoretische geometrische spezifische Oberfläche bei D50=35 μm etwa 0,02 m²/g. Liegt der gemessene BET-Wert bei 0,05–0,08 m²/g, deutet dies auf einen hohen Feinanteil, raue Partikeloberflächen oder Satellitenstrukturen hin. Verdoppelt sich die spezifische Oberfläche, verdoppelt sich unter gleichen Expositionsbedingungen ungefähr auch die Sauerstoffaufnahmerate. Deshalb steigt der Sauerstoffgehalt bei Chargen mit hohem Feinanteil nach dem Öffnen schneller an.
Für die Wareneingangsprüfung empfiehlt sich ein gekoppeltes Kriterium: Liegt die BET-spezifische Oberfläche mehr als 30 % über dem historischen Mittelwert, sollte das Nutzungsfenster nach dem Öffnen auch bei konformem Sauerstoffgehalt von üblichen 30 Tagen auf 14 Tage verkürzt und vor dem Einsatz in der Maschine ein zusätzlicher Trocknungsschritt durchgeführt werden.
VI. Umsetzbarer Wareneingangsprüfplan
Die Zusammenführung der genannten Kennwerte in einem eindeutig bewertbaren Formular ist wesentlich effektiver als die Aussage „gute Sphärizität“. Empfohlen werden sechs Pflichtprüfungen pro Charge und zwei Stichprobenprüfungen:
Pflichtprüfungen: ① Partikelgrößenverteilung D10/D50/D90 und Spanne; ② Schüttdichte und Klopfdichte (Berechnung des Hausner-Verhältnisses); ③ Hall-Fließzeit (s/50 g, dreimal messen und Mittelwert bilden); ④ Sauerstoff- und Stickstoffgehalt (Inertgasfusion mit Infrarot-/Wärmeleitfähigkeitsmessung); ⑤ Feuchtegehalt (Karl-Fischer-Titration oder Trocknungsverlust); ⑥ Sichtprüfung und Fremdstoffe (Abwischen mit weißem Tuch, Magnetabscheidungsprüfung).
Stichprobenprüfungen (auszulösen bei der ersten Charge eines neuen Lieferanten oder bei Prozessabweichungen): ⑦ Anteil von Satelliten- und Hohlpartikeln mittels Metallographie/SEM; ⑧ BET-spezifische Oberfläche.
Bewertungsregeln müssen als Grenzwerte und nicht als beschreibende Begriffe formuliert werden. Außerdem sind für jeden Wert die Norm der Messmethode und das Messgerät festzulegen; andernfalls messen Lieferant und Käufer jeweils nach eigenen Verfahren und die Daten sind dauerhaft nicht vergleichbar. Ebenso wichtig sind Rückstellmuster: Für jede Charge sollten 200–300 g als dicht verschlossenes Rückstellmuster aufbewahrt und mit Chargennummer, Wareneingangsdatum und Prüfberichtnummer gekennzeichnet werden. Die Aufbewahrung sollte bis zum Verbrauch der Charge und anschließend weitere sechs Monate erfolgen – bei Serienfehlern ist dies der einzige belastbare Nachweis zur Rückverfolgbarkeit.
Zusammenfassung
Der Kern der Pulverprüfung besteht nicht darin, möglichst viele Kennwerte zu messen, sondern die physikalischen Größen zu erfassen, welche Pulverauftrag und Aufschmelzen beeinflussen, und sie als eindeutig bewertbare Grenzwerte festzulegen. Bei der Partikelgrößenverteilung sind die beiden Endbereiche D10 und D90 zu betrachten, nicht nur D50; aus Schütt- und Klopfdichte wird das Hausner-Verhältnis berechnet und daraus abgeleitet, ob die Energiedichte neu kalibriert werden muss; die Hall-Fließzeit liefert ein hartes Fließfähigkeitskriterium; Satelliten- und Hohlpartikel werden metallographisch oder per SEM quantifiziert, während eine auffällige Schüttdichte als kostengünstiges Frühwarnsignal für Hohlpartikel dienen kann.
Im Liefersystem von lantu3D ist die Pulvercharakterisierung kein formaler Schritt der Wareneingangsprüfung, sondern eine Voraussetzung für das Prozessfenster: Nur wenn das Pulververhalten messbar ist, sind Druckparameter reproduzierbar und Lieferqualität verbindlich zusagbar.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.