
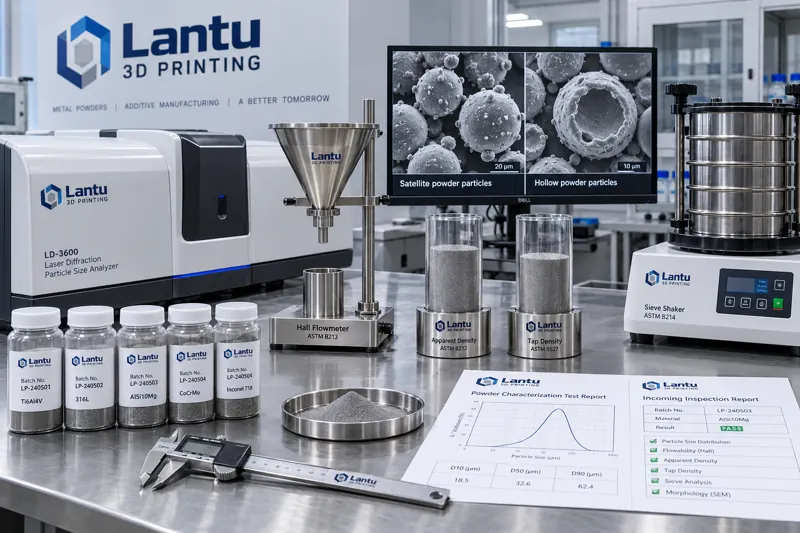
Giriş: Aynı uygunluk sertifikasının ardındaki iki farklı toz
İki tedarikçi de Ti6Al4V tozu sağlar. Her iki uygunluk sertifikasında da D50=35μm, oksijen içeriği %0,12, küresellik iyi ifadesi yer alır ve fiyat farkı %18’dir. Ancak makinedeki performansları tamamen farklıdır: A partisi homojen yayılır, ergime izleri süreklidir ve yoğunluk %99,6’nın üzerinde kararlı kalır; B partisinde sık sık yayma çizgileri oluşur, ergimeme kusur oranı %0,3’ten %2,7’ye çıkar ve 60 parçalık siparişin 9 parçası hurdaya ayrılır.
Sorun, taraflardan birinin sahtecilik yapması değil; uygunluk sertifikasındaki dört göstergenin toz davranışını tanımlamak için tamamen yetersiz olmasıdır. D50 yalnızca tane boyutu dağılımının medyanını verir; dağılım genişliğini ve ince toz kuyruğunu göstermez. Küresellik, nicelleştirilemeyen bir tanımlamadır. Oksijen içeriği ise tüm toz paketinin kimyasal bileşimini ölçer; içi boş tozlarda hapsolmuş argonu tespit edemez. Yayma ve ergime davranışını asıl belirleyenler; tane boyutu dağılımı şekli, görünür ve tap yoğunluğu, Hall akış hızı ile uydu ve içi boş toz oranı gibi ölçülebilir fiziksel büyüklüklerdir.
1. Tane boyutu dağılımı: D50’nin ötesindeki üç değer
Lazer kırınımlı tane boyutu analizörü hacim ağırlıklı dağılım verir. Raporda en az dört nokta incelenmelidir: D10, D50, D90 ve açıklık (D90-D10)/D50. LPBF için tipik pencere D10≈15–20μm, D50≈30–40μm, D90≈55–65μm olup açıklık 1,2–1,8 aralığında kontrol edilmelidir.
Asıl risk iki uçtadır. D10’un düşük olması (aşırı ince toz) üç sonuç doğurur: artan özgül yüzey alanı nedeniyle daha fazla oksijen adsorpsiyonu, zayıflayan akışkanlık nedeniyle düzensiz yayma kalınlığı ve lazer taraması sırasında belirgin biçimde artan sıçrantı ile duman. Koruyucu lens değiştirme periyodu böylece 400 saatten 250 saate düşebilir. D90’ın yüksek olması (aşırı iri toz) ise yayma bıçağı altında sürüklenme çiziklerine yol açar; iri parçacıklar ayrıca yerel ergimeme kusurları oluşturabilir.
Pratik kriter: Tek partide D10 12μm’nin altındaysa veya D90 70μm’nin üzerindeyse, D50 spesifikasyon içinde kalsa bile parti işlem bekleyen parti olarak değerlendirilmelidir. Geri dönüştürülmüş tozlarda tane boyutu kayma yönüne özellikle dikkat edilmelidir: Eleme iri tozları uzaklaştırır, ancak ince tozlar çevrim sayısıyla birikir. Bu nedenle 5’ten fazla çevrim görmüş tozlarda D10, yeni toza göre genellikle 3–6μm daha düşüktür.
2. Görünür yoğunluk ve tap yoğunluğu: Toz yatağının temel göstergeleri
Görünür yoğunluk (apparent density), tozun serbest halde yığılması sırasındaki yoğunluğudur. Ti6Al4V için tipik olarak 2,3–2,6 g/cm³, yani teorik yoğunluğun yaklaşık %52–58’i düzeyindedir. Tap yoğunluğu (tap density), belirlenen sayıda titreşim sonrasında ölçülür ve genellikle 2,8–3,1 g/cm³ aralığındadır. Bu ikisinin oranına Hausner oranı denir ve akışkanlığı değerlendirmek için en düşük maliyetli göstergedir:
Hausner oranı < 1,25 → Akışkanlık iyidir, doğrudan makinede kullanılabilir; 1,25–1,40 → Akışkanlık orta seviyededir, yayma hızı düşürülmeli veya bıçakla sıkıştırma sayısı artırılmalıdır; > 1,40 → Akışkanlık zayıftır, toz yatağı yoğunluğu homojen değildir ve ince katmanlı (20–30μm) prosesler için önerilmez.
Görünür yoğunluk, tek katmandaki gerçek toz kütlesini doğrudan belirler. Hesaplanabilir bir örnek: Katman kalınlığı 30μm, yayma alanı 250×250mm olan bir makinede görünür yoğunluk 2,5’ten 2,2 g/cm³’e düşerse, katman başına toz kütlesi yaklaşık %12 azalır. Lazer enerji girdisi değişmediğinden, eşdeğer enerji yoğunluğu %12 artar. Aynı parametre setinin yeni tozda normal çalışırken geri dönüştürülmüş tozda anahtar deliği kusurları oluşturmasının nedenlerinden biri budur. Bu nedenle parti veya toz değişiminde, önceki proses kartını kullanmak yerine enerji yoğunluğu mutlaka yeniden doğrulanmalıdır.
3. Hall akış hızı: Akışkanlığı karar verilebilir bir değere dönüştürmek
Hall akışmetresi (Hall Flowmeter), 50 g tozun standart bir huniden (2,54mm delik çapı) geçme süresini ölçer; birimi s/50g’dir. ASTM B213 tarafından tanımlanan standart yöntemdir ve giriş kabul formuna eklenmesi en kolay testlerden biridir.
Referans aralıkları: Ti6Al4V ve 316L gibi küresel gaz atomizasyonlu tozlar için tipik değer 15–25 s/50g’dir; 316L biraz daha hızlıdır (13–20 s/50g); düşük yoğunluğu ve köprüleşme eğilimi nedeniyle AlSi10Mg genellikle 25–40 s/50g aralığındadır. 45 s/50g’nin üzerindeki değerler veya akış kesintisi (köprüleşme, düzensiz akış) doğrudan uygunsuz kabul edilmelidir; bu tür tozlar bıçak altında periyodik toz eksikliklerine neden olur.
İki ölçüm tuzağına dikkat edilmelidir. Birincisi, toz mutlaka kuru olmalıdır: Nem oranı %0,05’i (kütlece) aştığında parçacıklar arası sıvı köprü kuvvetleri Hall akış hızını %20–40 oranında kötüleştirebilir. Bu nedenle test öncesinde toz 80–120℃’de vakum altında 2–4 saat kurutulmalı, desikatörde oda sıcaklığına soğutulduktan sonra hemen test edilmelidir. İkincisi, geri dönüştürülmüş toz önce elenmelidir; aksi halde kalan aglomeralar ve sıçrantı küreleri huni ağzını tıkar ve ölçülen değer akış süresi değil tıkanma süresi olur.
4. Uydu tozu ve içi boş toz: Morfolojik kusurların nicelendirilmesi
Gaz atomizasyonu sırasında küçük sıvı damlacıklar, katılaşmış büyük parçacıkların yüzeyine yapışarak uydu tozu (satellite) oluşturabilir. Uydu tozunun iki yönlü etkisi vardır: Parçacıklar arası mekanik kilitlenmeyi artırarak akışkanlığı bozar; yayma sırasında bu çıkıntılar parçacıkların yeniden düzenlenmesini engelleyerek toz yatağı yoğunluğunu düşürür. İçi boş toz ise atomizasyon gazının ergiyik damlacık içine sürüklenmesiyle oluşan kapalı gözenekli parçacıktır. Yayma aşamasında anormallik oluşturmaz; ancak ergiyik havuzunda kırılarak gaz açığa çıkarır ve küresel gözeneklere neden olur. Bu gözenekler sıklıkla proses parametresi sorunu olarak yanlış değerlendirilir.
Nicelendirme için maliyetleri farklı iki yöntem vardır. Düşük maliyetli yöntem: Metalografik numune hazırlığından sonra 500× büyütmede rastgele 10 görüş alanı görüntülenir; her alanda en az 200 parçacık sayılır. Uydu tozu oranı (yüzeyinde bağımsız yapışmış küre bulunan parçacıklar) ve içi boş toz oranı (kesitte kapalı boşluk görülen parçacıklar) hesaplanır. Önerilen eşikler uydu tozu ≤ %8, içi boş toz ≤ %1,5 şeklindedir. Yüksek çözünürlüklü yöntem: Otomatik görüntü analiziyle birlikte SEM kullanılarak küresellik (dairesellik) dağılımı ve tane boyutu-morfoloji birleşik dağılımı eşzamanlı elde edilir. Numune başına ölçüm yaklaşık 20–30 dakika sürer ve yeni tedarikçilerin ilk parti onayı için uygundur.
İçi boş toz için dolaylı bir kriter de vardır: tane boyutu dağılımı değişmeden görünür yoğunluğun aynı partinin geçmiş değerlerinin belirgin biçimde altına düşmesi. Örneğin bir 316L partisinin görünür yoğunluğu 4,0 g/cm³, geçmiş ortalaması ise 4,4 g/cm³ olabilir; D50 ve açıklık normal olsa da yeniden incelemede içi boş toz oranı %3,8 bulunabilir. İçi boş tozların yığın yoğunluğunu düşürmesi, en ekonomik erken uyarı sinyalidir.
5. Özgül yüzey alanı ile oksijen artışı arasındaki ilişki
BET özgül yüzey alanı, ince toz içeriğinin hassas bir göstergesidir. Küresel Ti6Al4V için D50=35μm olduğunda teorik geometrik özgül yüzey alanı yaklaşık 0,02 m²/g’dir. Ölçülen BET değeri 0,05–0,08 m²/g’ye ulaşırsa, önemli miktarda ince toz bulunduğunu veya parçacık yüzeylerinin pürüzlü ve uydu yapılı olduğunu gösterir. Özgül yüzey alanı her iki katına çıktığında, aynı maruziyet koşullarında oksijen alma hızı yaklaşık iki katına çıkar. İnce toz oranı yüksek partilerde paket açıldıktan sonra oksijen içeriğinin daha hızlı artmasının nedeni de budur.
Giriş kabulünde birleşik bir kriter oluşturulması önerilir: BET özgül yüzey alanı geçmiş ortalamanın %30 üzerinde olduğunda, oksijen içeriği uygun olsa bile paket açıldıktan sonraki kullanım süresi standart 30 günden 14 güne düşürülmeli ve makineye yükleme öncesi kurutma işlemi eklenmelidir.
6. Uygulanabilir giriş kabul formu
Yukarıdaki göstergeleri karar verilebilir bir forma dönüştürmek, “küresellik iyi” ifadesini tartışmaktan çok daha etkilidir. Her parti için 6 zorunlu test ve 2 numune bazlı test önerilir:
Zorunlu testler: ① Tane boyutu dağılımı D10/D50/D90 ve açıklık; ② görünür yoğunluk ve tap yoğunluğu (Hausner oranı hesaplanır); ③ Hall akış hızı (s/50g, 3 tekrarın ortalaması); ④ oksijen ve azot içeriği (inert gaz füzyonu, kızılötesi/termal iletkenlik yöntemi); ⑤ nem içeriği (Karl Fischer veya kurutma kaybı); ⑥ görünüm ve yabancı madde kontrolü (beyaz bez silme, manyetik ayırma kontrolü).
Numune bazlı testler (yeni tedarikçinin ilk partisi veya proses anormalliği durumunda tetiklenir): ⑦ Metalografi/SEM ile uydu ve içi boş toz oranı; ⑧ BET özgül yüzey alanı.
Kabul kuralları sıfatlarla değil eşik değerlerle yazılmalı ve her kalem için ölçüm yöntemi standardı ile cihazı belirtilmelidir; aksi halde tedarikçi ve alıcı farklı yöntemlerle ölçüm yapar ve veriler hiçbir zaman uyuşmaz. Referans numune saklama da aynı derecede önemlidir: Her partiden 200–300 g kapalı numune saklanmalı; parti numarası, teslim tarihi ve test raporu numarası etiketlenmelidir. Numune, ilgili toz tamamen kullanıldıktan sonra 6 ay daha muhafaza edilmelidir. Toplu kusur ortaya çıktığında bu, geriye dönük inceleme için tek kanıttır.
Sonuç
Toz kabulünün özü daha fazla gösterge ölçmek değil, yayma ve ergimeyi etkileyen fiziksel büyüklükleri ölçmek ve bunları karar verilebilir eşiklere dönüştürmektir. Tane boyutu dağılımında yalnızca D50 değil, D10 ve D90 uçları incelenmelidir; görünür ve tap yoğunluklarından Hausner oranı hesaplanmalı ve enerji yoğunluğunun yeniden kalibre edilmesi gerekip gerekmediği buna göre doğrulanmalıdır. Hall akış hızı akışkanlık için kesin bir kabul kriteri sağlar. Uydu ve içi boş tozlar metalografi veya SEM ile nicel olarak belirlenebilir; içi boş tozlar için görünür yoğunluk anormalliği düşük maliyetli bir erken uyarı olarak kullanılabilir.
lantu3D’nin teslimat sisteminde toz karakterizasyonu, yalnızca bir giriş kalite kontrol prosedürü değil, proses penceresinin ön koşuludur: Yalnızca toz davranışı ölçülebildiğinde baskı parametreleri tekrarlanabilir ve teslimat kalitesi güvence altına alınabilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.