
Introducción: dos polvos detrás del mismo certificado de calidad
Dos proveedores suministran polvo de Ti6Al4V. Ambos certificados indican D50=35 μm, contenido de oxígeno del 0,12 % y buena esfericidad, mientras que los precios difieren un 18 %. Sin embargo, su comportamiento en máquina es completamente distinto: el lote A se extiende de forma uniforme, genera cordones de fusión continuos y mantiene una densidad superior al 99,6 %; el lote B presenta frecuentes estrías durante el recubrimiento, la tasa de defectos por falta de fusión aumenta del 0,3 % al 2,7 % y se rechazan 9 piezas de un pedido de 60 unidades.
El problema no es que alguien haya falseado datos, sino que los cuatro indicadores del certificado son insuficientes para describir el comportamiento del polvo. El D50 solo proporciona la mediana de la distribución granulométrica, sin indicar la anchura de distribución ni la cola de partículas finas; la esfericidad es un adjetivo no cuantificado; el contenido de oxígeno mide la composición química del polvo en su conjunto, pero no detecta el argón atrapado dentro de partículas huecas. Lo que realmente determina el recubrimiento y la fusión es un conjunto de magnitudes físicas medibles: la forma de la distribución granulométrica, las densidades aparente y de compactación, el caudal Hall y las proporciones de partículas satélite y huecas.
I. Distribución granulométrica: tres valores además del D50
El analizador granulométrico por difracción láser proporciona una distribución ponderada por volumen. El informe debe incluir al menos cuatro puntos: D10, D50, D90 y el span (D90-D10)/D50. La ventana habitual para LPBF es D10≈15–20 μm, D50≈30–40 μm, D90≈55–65 μm y un span controlado entre 1,2 y 1,8.
Las dos colas son las realmente peligrosas. Un D10 demasiado bajo, es decir, exceso de finos, tiene tres consecuencias: el aumento de la superficie específica incrementa la adsorción de oxígeno; el deterioro de la fluidez provoca un espesor de capa irregular; y las salpicaduras y el humo durante el escaneado láser aumentan de forma significativa, pudiendo reducir el intervalo de sustitución de la lente protectora de 400 a 250 horas. Un D90 demasiado alto, es decir, exceso de partículas gruesas, genera marcas de arrastre bajo la cuchilla de recubrimiento y favorece localmente la falta de fusión.
Criterio práctico: si el D10 de un lote es inferior a 12 μm o el D90 supera 70 μm, debe clasificarse como lote pendiente de tratamiento aunque el D50 se encuentre dentro de especificación. El polvo reciclado requiere especial atención a la dirección de la deriva granulométrica: el tamizado elimina partículas gruesas, pero las finas se acumulan con los ciclos. Por ello, tras más de cinco ciclos, el D10 suele ser 3–6 μm inferior al del polvo virgen.
II. Densidad aparente y densidad de compactación: indicadores fundamentales de la capa de polvo
La densidad aparente (apparent density) es la densidad del polvo apilado libremente. Para Ti6Al4V suele situarse entre 2,3 y 2,6 g/cm³, aproximadamente el 52–58 % de la densidad teórica. La densidad de compactación (tap density), medida tras un número especificado de vibraciones, suele estar entre 2,8 y 3,1 g/cm³. La relación entre ambas se denomina índice de Hausner y constituye el indicador más económico de la fluidez:
Índice de Hausner < 1,25 → buena fluidez, apto para uso directo en máquina; 1,25–1,40 → fluidez media, requiere reducir la velocidad de recubrimiento o aumentar las pasadas de compactación de la cuchilla; > 1,40 → mala fluidez y densidad no uniforme de la capa de polvo, no recomendado para procesos de capa fina (20–30 μm).
La densidad aparente determina directamente la masa real de polvo por capa. Una relación cuantificable: en una máquina con capa de 30 μm y un área de recubrimiento de 250×250 mm, si la densidad aparente baja de 2,5 a 2,2 g/cm³, la masa de polvo por capa disminuye aproximadamente un 12 %. Como la energía láser aplicada permanece invariable, equivale a un aumento del 12 % en la densidad de energía. Esta es una de las razones por las que un mismo conjunto de parámetros funciona con polvo virgen pero produce cavidades tipo keyhole con polvo reciclado. Por ello, al cambiar de lote o de polvo es imprescindible volver a verificar la densidad de energía, en lugar de reutilizar la hoja de proceso del lote anterior.
III. Caudal Hall: convertir la fluidez en un valor evaluable
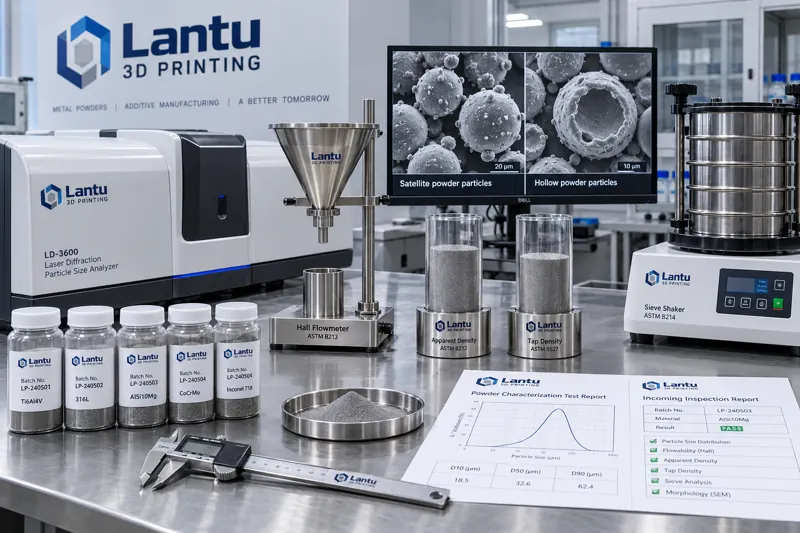
El medidor de caudal Hall (Hall Flowmeter) mide el tiempo que tardan 50 g de polvo en atravesar un embudo normalizado con un orificio de 2,54 mm, expresado en s/50 g. Es el método estándar establecido por ASTM B213 y uno de los ensayos más fáciles de incorporar a una hoja de aceptación de recepción.
Intervalos de referencia: los polvos esféricos atomizados por gas de Ti6Al4V, 316L y similares suelen situarse entre 15 y 25 s/50 g; el 316L es ligeramente más rápido, entre 13 y 20 s/50 g; AlSi10Mg, debido a su menor densidad y tendencia a formar puentes, suele situarse entre 25 y 40 s/50 g. Un valor superior a 45 s/50 g o una interrupción del flujo, como formación de puentes o flujo discontinuo, supone rechazo directo, ya que estos polvos generan faltas periódicas de material bajo la cuchilla.
Hay dos trampas de medición que deben considerarse. La primera es que el polvo debe estar seco: cuando el contenido de humedad supera el 0,05 % en masa, las fuerzas de puente líquido entre partículas pueden empeorar el caudal Hall en un 20–40 %. Por ello, antes del ensayo debe secarse al vacío a 80–120 °C durante 2–4 horas, enfriarse a temperatura ambiente en un desecador y analizarse inmediatamente. La segunda es que el polvo reciclado debe tamizarse previamente; de lo contrario, los aglomerados residuales y las esferas de salpicadura pueden bloquear la salida del embudo, midiendo tiempo de obstrucción en vez de tiempo de flujo.
IV. Partículas satélite y huecas: métodos para cuantificar defectos morfológicos
Durante la atomización por gas, pequeñas gotas líquidas pueden adherirse a la superficie de partículas grandes ya solidificadas y formar partículas satélite (satellites). Su efecto perjudicial es doble: aumentan el enclavamiento mecánico entre partículas y deterioran la fluidez; además, durante el recubrimiento, estas protuberancias dificultan el reordenamiento de las partículas y reducen la densidad de la capa de polvo. Las partículas huecas se forman cuando el gas de atomización queda atrapado dentro de la gota fundida y crea partículas con poros cerrados. No muestran anomalías durante el recubrimiento, pero se rompen en el baño fundido y liberan gas, formando poros esféricos que a menudo se atribuyen erróneamente a parámetros de proceso.
Existen dos vías de cuantificación con distintos costes. Vía de bajo coste: tras preparar una muestra metalográfica, tomar aleatoriamente 10 campos de visión a 500 aumentos, contar no menos de 200 partículas por campo y calcular la proporción de partículas satélite —partículas con una esfera independiente adherida a la superficie— y de partículas huecas —partículas cuyo corte revela poros cerrados—. Se recomiendan umbrales de partículas satélite ≤ 8 % y partículas huecas ≤ 1,5 %. Vía de alta resolución: utilizar SEM junto con análisis automatizado de imagen para obtener simultáneamente la distribución de esfericidad o circularidad y la distribución conjunta de tamaño y morfología. El tiempo de medición por muestra es de aproximadamente 20–30 minutos, por lo que resulta apropiado para la homologación inicial de nuevos proveedores.
Las partículas huecas también tienen un indicador indirecto: una densidad aparente significativamente inferior al valor histórico del mismo lote de material, sin cambios en la distribución granulométrica. Por ejemplo, un lote de 316L con densidad aparente de 4,0 g/cm³, frente a una media histórica de 4,4 g/cm³, y con D50 y span normales, reveló tras una segunda inspección una proporción de partículas huecas del 3,8 %. Las partículas huecas redujeron la densidad de empaquetamiento: esta es la señal de alerta más económica.
V. Acoplamiento entre superficie específica e incremento de oxígeno
La superficie específica BET es un indicador sensible del contenido de finos. Para Ti6Al4V esférico, la superficie específica geométrica teórica con D50=35 μm es de aproximadamente 0,02 m²/g. Si el valor BET medido alcanza 0,05–0,08 m²/g, indica una gran cantidad de finos, superficies rugosas o estructuras satélite. Por cada duplicación de la superficie específica, la velocidad de absorción de oxígeno aproximadamente se duplica bajo las mismas condiciones de exposición; esta es también la razón por la que los lotes con alta proporción de finos incrementan más rápidamente su contenido de oxígeno después de abrir el envase.
Para la aceptación de recepción se recomienda establecer un criterio acoplado: cuando la superficie específica BET supere en un 30 % la media histórica, incluso si el contenido de oxígeno cumple especificación, debe reducirse la ventana de uso tras la apertura del envase de los 30 días habituales a 14 días e incorporarse un secado adicional antes de cargar el polvo en la máquina.
VI. Hoja ejecutable de aceptación de recepción
Organizar los indicadores anteriores en un formulario con criterios de decisión es mucho más eficaz que debatir sobre una “buena esfericidad”. Se recomienda realizar 6 ensayos obligatorios por lote y 2 ensayos por muestreo:
Obligatorios: ① distribución granulométrica D10/D50/D90 y span; ② densidad aparente y densidad de compactación, con cálculo del índice de Hausner; ③ caudal Hall en s/50 g, repetido 3 veces y usando el promedio; ④ contenido de oxígeno y nitrógeno mediante fusión en gas inerte con infrarrojo/conductividad térmica; ⑤ contenido de humedad mediante Karl Fischer o pérdida por secado; ⑥ aspecto y materia extraña mediante frotado con paño blanco e inspección por separación magnética.
Por muestreo, activados para el primer lote de un nuevo proveedor o ante anomalías de proceso: ⑦ proporción de partículas satélite y huecas mediante metalografía/SEM; ⑧ superficie específica BET.
Las reglas de aceptación deben expresarse como umbrales, no como adjetivos, y cada indicador debe especificar el número de norma del método de medición y el equipo. De otro modo, proveedor y comprador medirán de formas distintas y los datos nunca coincidirán. La retención de muestras es igualmente crítica: conservar por lote 200–300 g de muestra sellada, identificada con número de lote, fecha de recepción y número de informe de ensayo, hasta seis meses después de consumir el lote. Si se producen defectos masivos, esta es la única evidencia que permite la trazabilidad retrospectiva.
Conclusión
La clave de la aceptación de polvos no es medir más indicadores, sino medir las magnitudes físicas que afectan al recubrimiento y a la fusión y establecer umbrales evaluables. La distribución granulométrica debe evaluar las dos colas, D10 y D90, y no solo D50; las densidades aparente y de compactación permiten calcular el índice de Hausner y verificar si la densidad de energía requiere recalibración; el caudal Hall proporciona un criterio objetivo de fluidez; y las partículas satélite y huecas pueden cuantificarse mediante metalografía o SEM, utilizando anomalías de densidad aparente como alerta económica para las partículas huecas.
En el sistema de entrega de lantu3D, la caracterización del polvo no es un simple trámite de inspección de entrada, sino una condición previa de la ventana de proceso: solo cuando el comportamiento del polvo es medible pueden reproducirse los parámetros de impresión y garantizarse la calidad de entrega.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.