
परिचय: एक ही अनुरूपता प्रमाणपत्र के पीछे दो अलग पाउडर
दो आपूर्तिकर्ता Ti6Al4V पाउडर प्रदान करते हैं। दोनों प्रमाणपत्रों पर D50=35μm, ऑक्सीजन सामग्री 0.12%, अच्छी गोलाकारता लिखी है और मूल्य में 18% का अंतर है। लेकिन मशीन पर उनका प्रदर्शन बिल्कुल अलग है: बैच A में पाउडर की परत समान रहती है, मेल्ट ट्रैक निरंतर होते हैं और घनत्व स्थिर रूप से 99.6% से ऊपर रहता है; बैच B में बार-बार पाउडर-लेइंग स्ट्राइप्स दिखाई देते हैं, फ्यूजन-अभाव दोष दर 0.3% से बढ़कर 2.7% हो जाती है, और 60 भागों के एक ऑर्डर में 9 भाग स्क्रैप हो जाते हैं।
समस्या यह नहीं है कि किसने गलत जानकारी दी, बल्कि यह है कि प्रमाणपत्र के चार संकेतक पाउडर के व्यवहार का वर्णन करने के लिए पर्याप्त ही नहीं हैं। D50 केवल कण आकार वितरण का माध्य बताता है; वह वितरण की चौड़ाई और महीन पाउडर की टेल नहीं बताता। गोलाकारता एक ऐसा वर्णनात्मक शब्द है जिसे मात्रात्मक नहीं बनाया गया है; ऑक्सीजन सामग्री पूरे पैक के पाउडर की रासायनिक संरचना मापती है, पर खोखले पाउडर के भीतर बंद आर्गन गैस को नहीं माप सकती। वास्तव में पाउडर-लेइंग और गलन व्यवहार को कण आकार वितरण का स्वरूप, बल्क व टैप घनत्व, हॉल फ्लो रेट तथा सैटेलाइट और खोखले पाउडर का अनुपात जैसे मापनीय भौतिक मान नियंत्रित करते हैं।
1. कण आकार वितरण: D50 के अतिरिक्त तीन संख्याएं
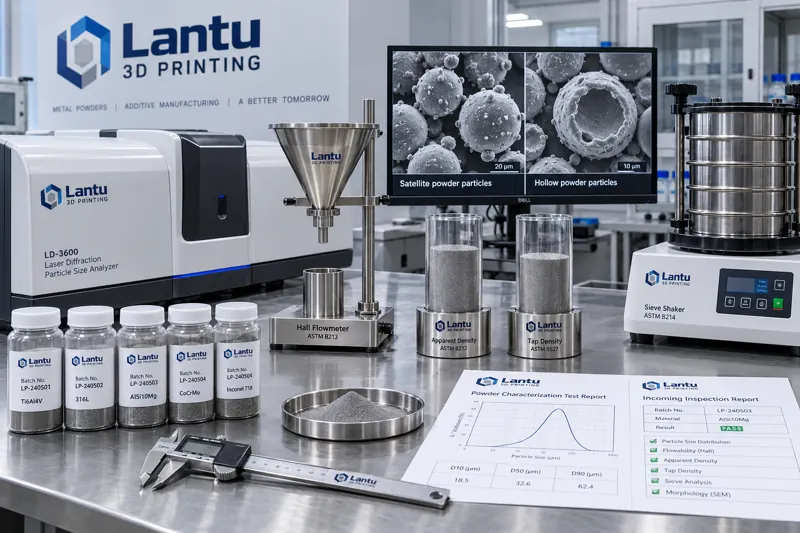
लेज़र विवर्तन कण-आकार विश्लेषक आयतन-भारित वितरण देता है। रिपोर्ट में कम-से-कम चार बिंदु देखने चाहिए: D10, D50, D90 तथा स्पैन (D90-D10)/D50। LPBF की सामान्य विंडो D10≈15–20μm, D50≈30–40μm, D90≈55–65μm है और स्पैन को 1.2–1.8 के बीच नियंत्रित किया जाता है।
वास्तविक जोखिम दोनों टेल पर होता है। कम D10 (अत्यधिक महीन पाउडर) के तीन परिणाम होते हैं: अधिक विशिष्ट सतह क्षेत्र से ऑक्सीजन अवशोषण बढ़ता है, खराब प्रवाहशीलता से पाउडर परत की मोटाई असमान होती है, तथा लेज़र स्कैनिंग के दौरान स्पैटर और धुआं-धूल काफी बढ़ जाते हैं, जिससे सुरक्षात्मक लेंस बदलने का अंतराल 400 घंटे से घटकर 250 घंटे हो सकता है। उच्च D90 (अत्यधिक मोटे पाउडर) से रिकोटर के नीचे खिंचाव के निशान बनते हैं और मोटे कण स्थानीय रूप से फ्यूजन-अभाव भी पैदा कर सकते हैं।
व्यावहारिक मानदंड: यदि किसी एक बैच का D10 12μm से कम या D90 70μm से अधिक हो, तो D50 के विनिर्देश के भीतर होने पर भी उसे निस्तारण-योग्य बैच माना जाना चाहिए। पुनर्चक्रित पाउडर में कण आकार के बहाव की दिशा पर विशेष ध्यान दें—छलनीकरण मोटे कण हटा देता है, लेकिन महीन पाउडर चक्रों के साथ जमा होता जाता है; इसलिए 5 से अधिक चक्रों वाले पाउडर का D10 सामान्यतः नए पाउडर की तुलना में 3–6μm कम होता है।
2. बल्क घनत्व और टैप घनत्व: पाउडर परत के मूलभूत संकेतक
बल्क घनत्व (apparent density) मुक्त रूप से ढेर किए गए पाउडर का घनत्व है। Ti6Al4V के लिए यह सामान्यतः 2.3–2.6 g/cm³, अर्थात सैद्धांतिक घनत्व का लगभग 52–58% होता है; टैप घनत्व (tap density) निर्धारित संख्या में कंपन के बाद मापा जाता है और सामान्यतः 2.8–3.1 g/cm³ होता है। इन दोनों का अनुपात Hausner अनुपात कहलाता है और प्रवाहशीलता का सबसे कम लागत वाला संकेतक है:
Hausner अनुपात < 1.25 → अच्छी प्रवाहशीलता, सीधे मशीन पर उपयोग योग्य; 1.25–1.40 → सामान्य प्रवाहशीलता, रिकोटिंग गति घटानी या ब्लेड संपीड़न चक्र बढ़ाने की आवश्यकता; > 1.40 → खराब प्रवाहशीलता, पाउडर परत घनत्व असमान, पतली परत (20–30μm) प्रक्रिया के लिए अनुशंसित नहीं।
बल्क घनत्व सीधे एक परत में वास्तविक पाउडर द्रव्यमान तय करता है। एक गणना योग्य संबंध: 30μm परत मोटाई और 250×250mm पाउडर-लेइंग क्षेत्र वाली मशीन में, यदि बल्क घनत्व 2.5 से घटकर 2.2 g/cm³ हो जाए, तो प्रति परत पाउडर द्रव्यमान लगभग 12% घट जाता है। जबकि लेज़र ऊर्जा इनपुट अपरिवर्तित रहता है, इसलिए समतुल्य ऊर्जा घनत्व 12% बढ़ जाता है—यही कारण है कि एक ही पैरामीटर सेट नए पाउडर पर सामान्य रहता है लेकिन पुनर्चक्रित पाउडर पर कीहोलिंग उत्पन्न कर सकता है। इसलिए बैच या पाउडर बदलने पर ऊर्जा घनत्व का पुनः सत्यापन अनिवार्य है; पिछले बैच की प्रक्रिया शीट को ज्यों-का-त्यों उपयोग नहीं करना चाहिए।
3. हॉल फ्लो रेट: प्रवाहशीलता को निर्णायक संख्या में बदलना
हॉल फ्लोमीटर (Hall Flowmeter) मानक फ़नल (छिद्र व्यास 2.54mm) से 50g पाउडर के गुजरने का समय मापता है; इकाई s/50g है। यह ASTM B213 द्वारा निर्दिष्ट मानक विधि है और इनकमिंग निरीक्षण सूची में शामिल करने के लिए सबसे सरल मदों में से एक है।
संदर्भ सीमा: Ti6Al4V और 316L जैसे गोलाकार गैस-एटोमाइज़्ड पाउडर सामान्यतः 15–25 s/50g होते हैं; 316L कुछ तेज़, अर्थात 13–20 s/50g, होता है; कम घनत्व और ब्रिजिंग प्रवृत्ति के कारण AlSi10Mg आमतौर पर 25–40 s/50g होता है। 45 s/50g से अधिक समय या प्रवाह में रुकावट (ब्रिजिंग, रुक-रुककर प्रवाह) होने पर सीधे अस्वीकृत करें; ऐसे पाउडर रिकोटर के नीचे आवधिक पाउडर-अभाव उत्पन्न करेंगे।
दो मापन संबंधी त्रुटियों पर ध्यान दें। पहली, पाउडर सूखा होना चाहिए: नमी 0.05% (द्रव्यमान अंश) से अधिक होने पर कणों के बीच द्रव-पुल बल हॉल फ्लो रेट को 20–40% तक खराब कर सकता है। इसलिए परीक्षण से पहले 80–120℃ पर 2–4 घंटे वैक्यूम सुखाना चाहिए और डेसिकेटर में कमरे के तापमान तक ठंडा करने के तुरंत बाद परीक्षण करना चाहिए। दूसरी, पुनर्चक्रित पाउडर को पहले छलनी से छानना चाहिए, अन्यथा शेष एग्लोमरेट और स्पैटर बॉल फ़नल के मुख को बंद कर देंगे और मापा गया मान प्रवाह समय नहीं बल्कि रुकावट समय होगा।
4. सैटेलाइट और खोखला पाउडर: आकारिकी दोषों की मात्रात्मक विधि
गैस एटोमाइज़ेशन के दौरान छोटी तरल बूंदें ठोस हो चुके बड़े कणों की सतह से चिपककर सैटेलाइट पाउडर (satellite) बनाती हैं। सैटेलाइट पाउडर के दोहरे नुकसान हैं: यह कणों के बीच यांत्रिक इंटरलॉकिंग बढ़ाकर प्रवाहशीलता खराब करता है; पाउडर-लेइंग के समय ये उभार कणों के पुनर्विन्यास को बाधित कर परत घनत्व घटाते हैं। खोखला पाउडर वह बंद-छिद्र कण है जिसमें एटोमाइज़ेशन गैस पिघली बूंद के भीतर फंस जाती है। पाउडर-लेइंग चरण में यह असामान्य नहीं दिखता, लेकिन मेल्ट पूल में टूटकर गैस छोड़ता है और गोलाकार छिद्र बनाता है—ऐसे छिद्रों को अक्सर गलत रूप से प्रक्रिया पैरामीटर की समस्या समझ लिया जाता है।
मात्रात्मक आकलन के लिए अलग लागत वाली दो विधियां हैं। कम लागत वाली विधि: मेटालोग्राफिक नमूना तैयार कर 500× आवर्धन पर यादृच्छिक रूप से 10 दृश्य-क्षेत्रों की छवियां लें; प्रत्येक दृश्य-क्षेत्र में कम-से-कम 200 कण गिनें और सैटेलाइट पाउडर (सतह पर स्वतंत्र रूप से जुड़ी गेंद वाले कण) तथा खोखले पाउडर (अनुप्रस्थ काट में बंद छिद्र दिखने वाले कण) का अनुपात निकालें। अनुशंसित सीमा सैटेलाइट पाउडर ≤ 8%, खोखला पाउडर ≤ 1.5% है। उच्च-रिज़ॉल्यूशन विधि: स्वचालित छवि विश्लेषण के साथ SEM का उपयोग करें, जो गोलाकारता (वृत्ताकारता) वितरण तथा कण आकार-आकारिकी संयुक्त वितरण दोनों दे सकता है। प्रति नमूना मापन समय लगभग 20–30 मिनट है और यह नए आपूर्तिकर्ता के प्रथम बैच अनुमोदन के लिए उपयुक्त है।
खोखले पाउडर का एक अप्रत्यक्ष मानदंड भी है: जब बल्क घनत्व उसी बैच के ऐतिहासिक मान से स्पष्ट रूप से कम हो, लेकिन कण आकार वितरण न बदला हो। उदाहरण के लिए, किसी 316L बैच का बल्क घनत्व 4.0 g/cm³ था, जबकि ऐतिहासिक औसत 4.4 g/cm³ था; D50 और स्पैन दोनों सामान्य थे, लेकिन पुनः परीक्षण में खोखले पाउडर का अनुपात 3.8% मिला। खोखले पाउडर ने पैकिंग घनत्व कम किया था—यह सबसे किफायती प्रारंभिक चेतावनी संकेत है।
5. विशिष्ट सतह क्षेत्र और ऑक्सीजन वृद्धि का संबंध
BET विशिष्ट सतह क्षेत्र महीन पाउडर की मात्रा का संवेदनशील संकेतक है। D50=35μm पर गोलाकार Ti6Al4V का सैद्धांतिक ज्यामितीय विशिष्ट सतह क्षेत्र लगभग 0.02 m²/g होता है; यदि मापा गया BET मान 0.05–0.08 m²/g तक पहुंच जाए, तो यह बड़ी मात्रा में महीन पाउडर अथवा खुरदरी सतह और सैटेलाइट संरचना वाले कणों की उपस्थिति दर्शाता है। विशिष्ट सतह क्षेत्र प्रत्येक दोगुना होने पर, समान एक्सपोज़र स्थितियों में ऑक्सीजन अवशोषण दर लगभग दोगुनी हो जाती है; यही कारण है कि महीन पाउडर अनुपात अधिक वाले बैचों में पैकेज खोलने के बाद ऑक्सीजन सामग्री तेजी से बढ़ती है।
इनकमिंग निरीक्षण में एक संयुक्त मानदंड स्थापित करने की अनुशंसा है: जब BET विशिष्ट सतह क्षेत्र ऐतिहासिक औसत से 30% अधिक हो, तो ऑक्सीजन सामग्री स्वीकार्य होने पर भी पैकेज खोलने के बाद उपयोग अवधि को सामान्य 30 दिनों से घटाकर 14 दिन कर देना चाहिए, और मशीन में उपयोग से पहले अतिरिक्त सुखाने की प्रक्रिया जोड़नी चाहिए।
6. लागू करने योग्य इनकमिंग निरीक्षण सूची
उपरोक्त संकेतकों को एक निर्णायक फॉर्म में व्यवस्थित करना “अच्छी गोलाकारता” पर चर्चा करने से कहीं अधिक प्रभावी है। प्रत्येक बैच के लिए 6 अनिवार्य परीक्षण और 2 नमूना परीक्षण अनुशंसित हैं:
अनिवार्य परीक्षण: ① कण आकार वितरण D10/D50/D90 और स्पैन; ② बल्क घनत्व और टैप घनत्व (Hausner अनुपात की गणना); ③ हॉल फ्लो रेट (s/50g, 3 पुनरावृत्तियों का औसत); ④ ऑक्सीजन और नाइट्रोजन सामग्री (निष्क्रिय गैस फ्यूज़न इन्फ्रारेड/ताप चालकता विधि); ⑤ नमी सामग्री (कार्ल फिशर या सुखाने पर भार हानि); ⑥ दृश्य परीक्षण और बाहरी पदार्थ (सफेद कपड़े से पोंछकर तथा चुंबकीय पृथक्करण से जांच)।
नमूना परीक्षण (नए आपूर्तिकर्ता के प्रथम बैच या प्रक्रिया असामान्यता पर सक्रिय): ⑦ मेटालोग्राफी/SEM द्वारा सैटेलाइट और खोखले पाउडर का अनुपात; ⑧ BET विशिष्ट सतह क्षेत्र।
स्वीकृति नियमों को विशेषणों के बजाय सीमाओं के रूप में लिखा जाना चाहिए और प्रत्येक मद के लिए मापन विधि मानक संख्या और उपकरण निर्दिष्ट होना चाहिए; अन्यथा आपूर्तिकर्ता और खरीदार अलग-अलग विधियों से मापेंगे और आंकड़े कभी मेल नहीं खाएंगे। नमूना संरक्षण भी उतना ही महत्वपूर्ण है: प्रत्येक बैच से 200–300g का सीलबंद नमूना रखें, उस पर बैच नंबर, प्राप्ति तिथि और परीक्षण रिपोर्ट नंबर अंकित करें, तथा उस बैच के पाउडर के समाप्त होने के बाद भी 6 महीने तक सुरक्षित रखें—यदि बड़े पैमाने पर दोष उत्पन्न हों, तो यही एकमात्र अनुरेखण योग्य साक्ष्य होगा।
निष्कर्ष
पाउडर स्वीकृति का मूल उद्देश्य केवल अधिक संकेतक मापना नहीं है, बल्कि पाउडर-लेइंग और गलन को प्रभावित करने वाले भौतिक मानों को मापना और उन्हें निर्णायक सीमाओं के रूप में लिखना है। कण आकार वितरण में केवल D50 नहीं, बल्कि D10 और D90 दोनों टेल देखें; बल्क और टैप घनत्व से Hausner अनुपात निकालें तथा उसके आधार पर जांचें कि ऊर्जा घनत्व का पुनः अंशांकन आवश्यक है या नहीं; हॉल फ्लो रेट प्रवाहशीलता का कठोर मानदंड देता है; सैटेलाइट और खोखले पाउडर को मेटालोग्राफी या SEM से मात्रात्मक रूप से जांचें, जबकि बल्क घनत्व की असामान्यता से खोखले पाउडर के लिए कम लागत वाली चेतावनी मिल सकती है।
ब्लूप्रिंट 3D की डिलीवरी प्रणाली में पाउडर लक्षण-निर्धारण केवल आने वाली सामग्री का निरीक्षण नहीं, बल्कि प्रक्रिया विंडो की पूर्वशर्त है—केवल जब पाउडर का व्यवहार मापनीय हो, तभी प्रिंटिंग पैरामीटर पुनरुत्पाद्य होंगे और डिलीवरी गुणवत्ता का आश्वासन दिया जा सकेगा।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।