
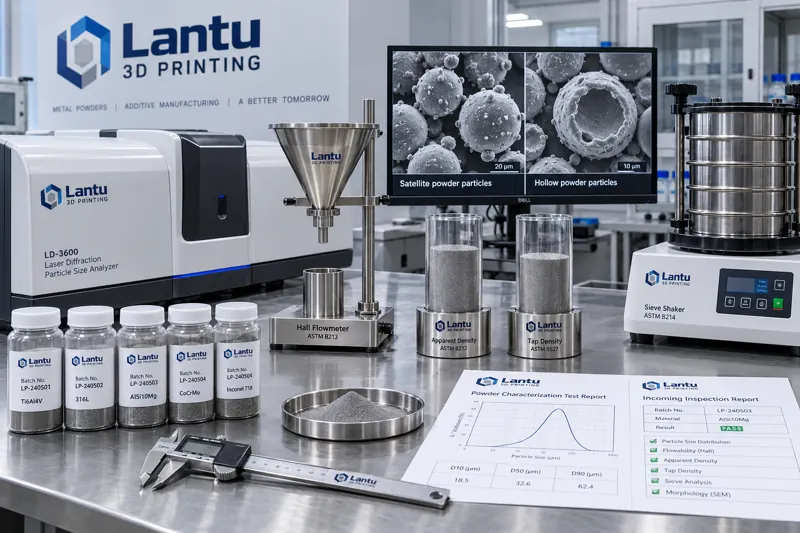
Giới thiệu: Hai loại bột đằng sau cùng một chứng chỉ chất lượng
Hai nhà cung cấp cùng cung cấp bột Ti6Al4V, với chứng chỉ đều ghi D50=35μm, hàm lượng oxy 0,12%, độ cầu tốt, trong khi giá chênh lệch 18%. Tuy nhiên, hiệu suất khi đưa vào máy hoàn toàn khác nhau: lô A trải bột đồng đều, vệt nóng chảy liên tục và độ đặc chắc ổn định trên 99,6%; lô B thường xuyên xuất hiện sọc khi trải bột, tỷ lệ khuyết tật không nóng chảy tăng từ 0,3% lên 2,7%, khiến 9 trong số đơn hàng 60 chi tiết bị loại bỏ.
Vấn đề không phải là bên nào gian lận, mà là bốn chỉ tiêu trên chứng chỉ hoàn toàn không đủ để mô tả hành vi của bột. D50 chỉ thể hiện giá trị trung vị của phân bố cỡ hạt, không cho biết độ rộng phân bố và đuôi hạt mịn; độ cầu là một mô tả không thể định lượng; hàm lượng oxy đo thành phần hóa học của toàn bộ gói bột nhưng không phát hiện được khí argon bị bao trong bột rỗng. Các đại lượng thực sự quyết định quá trình trải bột và nóng chảy là hình dạng phân bố cỡ hạt, khối lượng riêng biểu kiến và khối lượng riêng gõ, tốc độ chảy Hall, cũng như tỷ lệ bột vệ tinh và bột rỗng.
I. Phân bố cỡ hạt: Ba con số ngoài D50
Máy phân tích cỡ hạt bằng nhiễu xạ laser cho phân bố theo trọng số thể tích; báo cáo tối thiểu phải xem bốn điểm: D10, D50, D90 và độ rộng (D90-D10)/D50. Khoảng thông dụng cho LPBF là D10≈15–20μm, D50≈30–40μm, D90≈55–65μm, với độ rộng được kiểm soát trong khoảng 1,2–1,8.
Hai đuôi phân bố mới là mối nguy thực sự. D10 quá thấp (quá nhiều hạt mịn) gây ra ba hệ quả: diện tích bề mặt tăng làm lượng oxy hấp phụ tăng, tính chảy của bột kém dẫn đến độ dày lớp trải không đồng đều, đồng thời bắn tóe và khói bụi trong quét laser tăng rõ rệt; chu kỳ thay kính bảo vệ có thể rút từ 400 giờ xuống 250 giờ. D90 quá cao (quá nhiều hạt thô) sẽ tạo vết kéo xước dưới lưỡi gạt, đồng thời hạt thô dễ tạo vùng không nóng chảy cục bộ.
Tiêu chí thực dụng: nếu D10 của một lô thấp hơn 12μm hoặc D90 cao hơn 70μm, thì ngay cả khi D50 nằm trong quy cách, lô đó vẫn phải được xếp là lô chờ xử lý. Đặc biệt cần theo dõi hướng trôi cỡ hạt của bột tuần hoàn: sàng sẽ loại hạt thô, nhưng hạt mịn tích lũy theo số chu kỳ; vì vậy, bột đã tuần hoàn trên 5 lần thường có D10 thấp hơn bột mới 3–6μm.
II. Khối lượng riêng biểu kiến và khối lượng riêng gõ: Chỉ tiêu nền tảng của lớp trải bột
Khối lượng riêng biểu kiến (apparent density) là khối lượng riêng của bột khi đổ tự do; Ti6Al4V thường đạt 2,3–2,6 g/cm³, tương đương khoảng 52–58% khối lượng riêng lý thuyết. Khối lượng riêng gõ (tap density) được đo sau số lần rung quy định, thường đạt 2,8–3,1 g/cm³. Tỷ số giữa hai giá trị này được gọi là tỷ số Hausner, là chỉ tiêu ít tốn kém nhất để đánh giá tính chảy:
Tỷ số Hausner < 1,25 → tính chảy tốt, có thể đưa lên máy trực tiếp; 1,25–1,40 → tính chảy trung bình, cần giảm tốc độ trải bột hoặc tăng số lần nén bằng lưỡi gạt; > 1,40 → tính chảy kém, mật độ lớp trải không đồng đều, không khuyến nghị dùng cho quy trình lớp mỏng (20–30μm).
Khối lượng riêng biểu kiến quyết định trực tiếp khối lượng bột thực tế của mỗi lớp. Một quan hệ có thể tính toán: với lớp bột dày 30μm và diện tích trải 250×250mm, nếu khối lượng riêng biểu kiến giảm từ 2,5 xuống 2,2 g/cm³, khối lượng bột mỗi lớp giảm khoảng 12%; trong khi năng lượng laser không đổi, tương đương mật độ năng lượng tăng 12% — đây là một nguyên nhân khiến cùng bộ thông số hoạt động bình thường với bột mới nhưng lại xuất hiện lỗ khóa với bột tuần hoàn. Vì vậy, khi thay lô hoặc thay bột, bắt buộc phải kiểm tra lại mật độ năng lượng thay vì tiếp tục dùng phiếu quy trình của lô trước.
III. Tốc độ chảy Hall: Biến tính chảy thành con số có thể phán định
Thiết bị đo tốc độ chảy Hall (Hall Flowmeter) đo thời gian để 50g bột chảy qua phễu tiêu chuẩn có đường kính lỗ 2,54mm, đơn vị là s/50g. Đây là phương pháp tiêu chuẩn theo ASTM B213 và cũng là hạng mục dễ đưa nhất vào phiếu nghiệm thu đầu vào.
Khoảng tham khảo: bột cầu hóa nguyên tử khí như Ti6Al4V và 316L thường đạt 15–25 s/50g; 316L nhanh hơn một chút, ở mức 13–20 s/50g; AlSi10Mg do khối lượng riêng thấp và dễ tạo cầu vòm, thường ở mức 25–40 s/50g. Trên 45 s/50g hoặc dòng chảy bị gián đoạn (tạo cầu vòm, chảy ngắt quãng) thì trực tiếp đánh giá không đạt; loại bột này sẽ gây thiếu bột theo chu kỳ dưới lưỡi gạt.
Cần lưu ý hai bẫy đo lường. Thứ nhất, bột phải khô: khi độ ẩm vượt 0,05% khối lượng, lực cầu lỏng giữa các hạt có thể làm tốc độ chảy Hall xấu đi 20–40%; do đó, trước thử nghiệm cần sấy chân không ở 80–120℃ trong 2–4 giờ, làm nguội đến nhiệt độ phòng trong bình hút ẩm rồi đo ngay. Thứ hai, bột tuần hoàn cần được sàng trước; nếu không, các hạt kết tụ còn sót lại và bi bắn tóe sẽ làm tắc miệng phễu, khiến kết quả đo là thời gian tắc nghẽn chứ không phải thời gian chảy.
IV. Bột vệ tinh và bột rỗng: Phương pháp định lượng khuyết tật hình thái
Trong quá trình nguyên tử hóa khí, các giọt nhỏ có thể bám lên bề mặt hạt lớn đã đông đặc để tạo thành bột vệ tinh (satellite). Bột vệ tinh gây hại theo hai hướng: làm tăng sự khóa cơ học giữa các hạt, khiến tính chảy xấu đi; các phần lồi này cũng cản trở sự tái sắp xếp hạt khi trải bột, làm giảm mật độ lớp bột. Bột rỗng là các hạt có lỗ kín hình thành khi khí nguyên tử hóa bị cuốn vào bên trong giọt nóng chảy. Loại bột này không biểu hiện bất thường ở giai đoạn trải bột, nhưng sẽ vỡ trong bể nóng chảy và giải phóng khí, tạo thành lỗ khí tròn — loại lỗ này thường bị chẩn đoán nhầm là vấn đề thông số quy trình.
Có hai phương án định lượng với chi phí khác nhau. Phương án chi phí thấp: sau khi chuẩn bị mẫu kim tương, chụp ngẫu nhiên 10 trường quan sát ở độ phóng đại 500 lần; đếm tối thiểu 200 hạt mỗi trường, thống kê tỷ lệ bột vệ tinh (hạt có bi bám độc lập trên bề mặt) và bột rỗng (hạt có lỗ kín quan sát được trên mặt cắt). Ngưỡng khuyến nghị là bột vệ tinh ≤ 8%, bột rỗng ≤ 1,5%. Phương án độ phân giải cao: sử dụng SEM kết hợp phân tích ảnh tự động để đồng thời xuất phân bố độ cầu (độ tròn) và phân bố kết hợp cỡ hạt–hình thái; thời gian đo mỗi mẫu khoảng 20–30 phút, phù hợp cho đánh giá lô đầu tiên của nhà cung cấp mới.
Bột rỗng còn có một chỉ dấu gián tiếp: khối lượng riêng biểu kiến thấp đáng kể so với giá trị lịch sử của cùng lô, trong khi phân bố cỡ hạt không thay đổi. Ví dụ, một lô 316L có khối lượng riêng biểu kiến 4,0 g/cm³, so với trung bình lịch sử 4,4 g/cm³; D50 và độ rộng đều bình thường, nhưng kiểm tra lại phát hiện tỷ lệ bột rỗng là 3,8% — bột rỗng làm giảm mật độ đóng gói, đây là tín hiệu cảnh báo tiết kiệm nhất.
V. Mối liên hệ giữa diện tích bề mặt riêng và mức tăng oxy
Diện tích bề mặt riêng BET là chỉ tiêu nhạy với hàm lượng hạt mịn. Diện tích bề mặt riêng hình học lý thuyết của Ti6Al4V dạng cầu tại D50=35μm là khoảng 0,02 m²/g; nếu giá trị BET đo được đạt 0,05–0,08 m²/g, điều đó cho thấy có nhiều hạt mịn hoặc bề mặt hạt thô ráp, có cấu trúc vệ tinh. Khi diện tích bề mặt riêng tăng gấp đôi, tốc độ hấp thụ oxy trong cùng điều kiện phơi lộ cũng xấp xỉ tăng gấp đôi; đây cũng là lý do các lô có tỷ lệ hạt mịn cao tăng hàm lượng oxy nhanh hơn sau khi mở bao.
Khuyến nghị nghiệm thu đầu vào là thiết lập tiêu chí liên kết: khi diện tích bề mặt riêng BET cao hơn 30% so với trung bình lịch sử, ngay cả khi hàm lượng oxy đạt yêu cầu, vẫn cần rút ngắn thời hạn sử dụng sau mở bao từ 30 ngày thông thường xuống 14 ngày, đồng thời bổ sung công đoạn sấy trước khi đưa lên máy.
VI. Phiếu nghiệm thu đầu vào có thể thực hiện
Việc tổng hợp các chỉ tiêu trên thành một biểu mẫu có thể phán định hiệu quả hơn nhiều so với việc thảo luận về “độ cầu tốt”. Khuyến nghị mỗi lô đo bắt buộc 6 hạng mục và lấy mẫu kiểm tra 2 hạng mục:
Bắt buộc: ① phân bố cỡ hạt D10/D50/D90 và độ rộng; ② khối lượng riêng biểu kiến và khối lượng riêng gõ (tính tỷ số Hausner); ③ tốc độ chảy Hall (s/50g, lặp lại 3 lần lấy trung bình); ④ hàm lượng oxy và nitơ (phương pháp nóng chảy khí trơ–hồng ngoại/dẫn nhiệt); ⑤ độ ẩm (Karl Fischer hoặc hao hụt khối lượng khi sấy); ⑥ ngoại quan và tạp chất (lau bằng vải trắng, kiểm tra tuyển từ).
Lấy mẫu kiểm tra (kích hoạt đối với lô đầu của nhà cung cấp mới hoặc khi có bất thường quy trình): ⑦ tỷ lệ bột vệ tinh và bột rỗng bằng kim tương/SEM; ⑧ diện tích bề mặt riêng BET.
Quy tắc phán định cần được viết bằng ngưỡng thay vì tính từ mô tả, đồng thời chỉ định số hiệu tiêu chuẩn phương pháp đo và thiết bị cho từng hạng mục; nếu không, nhà cung cấp và bên mua sẽ đo theo cách riêng, khiến dữ liệu không bao giờ khớp nhau. Lưu mẫu cũng quan trọng không kém: giữ lại 200–300g mẫu niêm phong cho mỗi lô, ghi rõ số lô, ngày nhận hàng và số báo cáo thử nghiệm; bảo quản đến khi dùng hết lô bột đó, sau đó tiếp tục lưu thêm 6 tháng — đây là bằng chứng duy nhất có thể truy xuất khi xảy ra lỗi hàng loạt.
Tổng kết
Cốt lõi của nghiệm thu bột không phải là đo thêm vài chỉ tiêu, mà là đo các đại lượng vật lý ảnh hưởng đến quá trình trải bột và nóng chảy, rồi chuyển chúng thành ngưỡng có thể phán định. Phân bố cỡ hạt cần xem hai đuôi D10 và D90 thay vì chỉ D50; khối lượng riêng biểu kiến và khối lượng riêng gõ được dùng để tính tỷ số Hausner, từ đó kiểm tra xem mật độ năng lượng có cần hiệu chuẩn lại hay không; tốc độ chảy Hall cung cấp tiêu chí cứng về tính chảy; bột vệ tinh và bột rỗng được định lượng bằng kim tương hoặc SEM, còn bất thường về khối lượng riêng biểu kiến có thể là cảnh báo chi phí thấp cho bột rỗng.
Trong hệ thống bàn giao của lantu3D, đặc trưng hóa bột không phải chỉ là một thủ tục kiểm tra đầu vào, mà là điều kiện tiên quyết cho cửa sổ quy trình — chỉ khi hành vi của bột có thể đo lường, thông số in mới có thể tái lập và chất lượng bàn giao mới có thể được cam kết.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.