
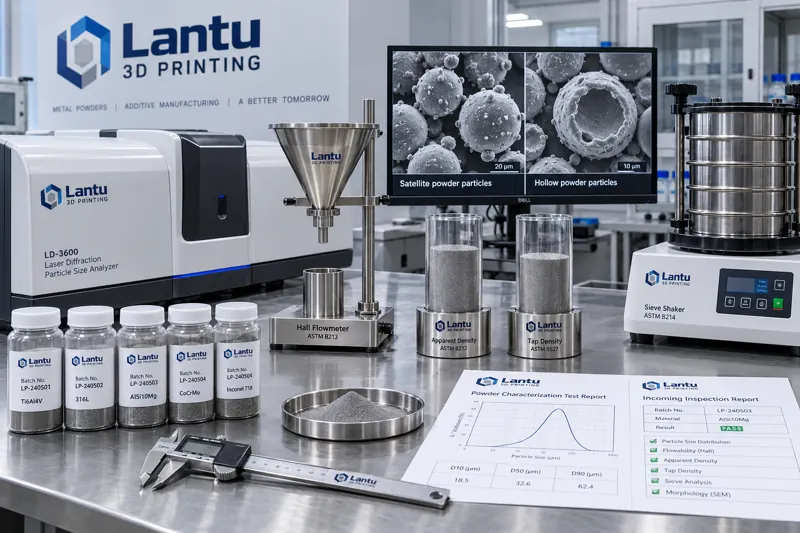
Inleiding: twee soorten poeder achter hetzelfde certificaat
Twee leveranciers leveren Ti6Al4V-poeder. Op beide certificaten staat D50=35μm, zuurstofgehalte 0,12%, goede sfericiteit, terwijl het prijsverschil 18% bedraagt. De prestaties in de machine zijn echter volledig verschillend: batch A wordt gelijkmatig uitgespreid, met doorlopende smeltsporen en een stabiele dichtheid boven 99,6%; batch B vertoont regelmatig strepen in de poederlaag, terwijl het percentage gebrek aan versmelting stijgt van 0,3% naar 2,7%, waardoor 9 van 60 onderdelen in één order worden afgekeurd.
Het probleem is niet dat iemand fraudeert, maar dat de vier indicatoren op het certificaat volstrekt onvoldoende zijn om het gedrag van poeder te beschrijven. D50 geeft slechts de mediaan van de korrelgrootteverdeling, niet de verdelingsbreedte en de fijne staart; sfericiteit is een niet-kwantificeerbare omschrijving; het zuurstofgehalte meet de chemische samenstelling van het hele poederpakket en detecteert geen argon dat in holle poeders is ingesloten. Wat het uitspreiden en smelten werkelijk bepaalt, is een reeks meetbare fysische grootheden: de vorm van de korrelgrootteverdeling, bulk- en getapte dichtheid, Hall-doorstroming en het aandeel satelliet- en holle poeders.
I. Korrelgrootteverdeling: drie getallen naast D50
Een laser-diffractie-korrelgroottemeter levert een volumegewogen verdeling. Op het rapport moeten ten minste vier punten worden beoordeeld: D10, D50, D90 en de spanwijdte (D90-D10)/D50. Het gebruikelijke LPBF-venster is D10≈15–20μm, D50≈30–40μm, D90≈55–65μm, met een spanwijdte van 1,2–1,8.
De twee staarten vormen het werkelijke risico. Een lage D10-waarde (te veel fijn poeder) heeft drie gevolgen: een groter specifiek oppervlak verhoogt de zuurstofadsorptie, slechtere poederstroming veroorzaakt een ongelijke laagdikte en spatten en rookvorming nemen tijdens laserscannen aanzienlijk toe, waardoor de vervangingsinterval van de beschermlens kan dalen van 400 naar 250 uur. Een hoge D90-waarde (te veel grof poeder) veroorzaakt sleepsporen onder de recoater, terwijl grove deeltjes lokaal gemakkelijk tot gebrek aan versmelting leiden.
Praktisch criterium: wanneer de D10 van één batch lager is dan 12μm of de D90 hoger dan 70μm, moet deze als te behandelen batch worden beoordeeld, ook als D50 binnen de specificatie valt. Bij gerecycled poeder verdient de richting van korrelgrootteverschuiving bijzondere aandacht: zeven verwijdert grove deeltjes, maar fijne deeltjes hopen zich met het aantal cycli op. Daarom ligt D10 van poeder na meer dan 5 cycli doorgaans 3–6μm lager dan bij nieuw poeder.
II. Bulkdichtheid en getapte dichtheid: fundamentele indicatoren voor de poederlaag
De bulkdichtheid (apparent density) is de dichtheid van vrij gestort poeder. Voor Ti6Al4V bedraagt deze gewoonlijk 2,3–2,6 g/cm³, ongeveer 52–58% van de theoretische dichtheid; de getapte dichtheid (tap density), gemeten na een voorgeschreven aantal trillingen, ligt doorgaans op 2,8–3,1 g/cm³. De verhouding tussen beide wordt de Hausner-ratio genoemd en is de goedkoopste indicator voor de vloeibaarheid:
Hausner-ratio < 1,25 → goede vloeibaarheid, direct inzetbaar; 1,25–1,40 → gemiddelde vloeibaarheid, waarvoor een lagere recoatersnelheid of meer verdichtingscycli nodig zijn; > 1,40 → slechte vloeibaarheid en ongelijkmatige laagdichtheid, niet aanbevolen voor dunne-laagprocessen (20–30μm).
De bulkdichtheid bepaalt rechtstreeks de werkelijke poedermassa per laag. Een berekenbaar verband: bij een laagdikte van 30μm en een opbouwoppervlak van 250×250mm daalt de poedermassa per laag met ongeveer 12% wanneer de bulkdichtheid van 2,5 naar 2,2 g/cm³ daalt. Bij onveranderde laserenergie-invoer komt dit overeen met een stijging van de energiedichtheid met 12% — een van de redenen waarom dezelfde parameters bij nieuw poeder normaal werken maar bij gerecycled poeder keyholes veroorzaken. Daarom moet bij wisseling van batch of poeder de energiedichtheid opnieuw worden gecontroleerd, in plaats van de proceskaart van de vorige batch over te nemen.
III. Hall-doorstroming: vloeibaarheid omzetten in een beoordeelbaar getal
De Hall-flowmeter meet de tijd die 50g poeder nodig heeft om door een standaardtrechter met een opening van 2,54mm te stromen, uitgedrukt in s/50g. Dit is de standaardmethode volgens ASTM B213 en tevens een van de eenvoudigste punten om in een inkomend acceptatieformulier op te nemen.
Referentiebereiken: sferisch gasgeatomiseerd poeder zoals Ti6Al4V en 316L ligt doorgaans op 15–25 s/50g; 316L is iets sneller (13–20 s/50g); AlSi10Mg ligt door zijn lage dichtheid en neiging tot brugvorming doorgaans op 25–40 s/50g. Meer dan 45 s/50g of onderbroken stroming (brugvorming, intermitterende stroom) betekent directe afkeuring; dergelijke poeders veroorzaken onder de recoater periodiek poedertekort.
Er zijn twee meetvalkuilen. Ten eerste moet het poeder droog zijn: bij een vochtgehalte boven 0,05% (massafractie) verslechteren vloeistofbrugkrachten tussen de deeltjes de Hall-doorstroming met 20–40%. Voorafgaand aan de test moet het poeder daarom 2–4 uur onder vacuüm worden gedroogd bij 80–120℃, vervolgens in een droogvat tot kamertemperatuur afkoelen en direct worden getest. Ten tweede moet gerecycled poeder eerst worden gezeefd; achterblijvende agglomeraten en spetterbolletjes kunnen anders de trechteropening blokkeren, zodat blokkeringstijd in plaats van stroomtijd wordt gemeten.
IV. Satellietpoeder en hol poeder: methoden voor kwantificering van morfologische defecten
Tijdens gasatomisatie kunnen kleine druppels zich hechten aan het oppervlak van reeds gestolde grotere deeltjes en zo satellietpoeder (satellite) vormen. Satellietpoeder heeft een dubbel nadeel: het vergroot de mechanische vergrendeling tussen deeltjes en verslechtert de vloeibaarheid; tijdens het uitspreiden verhinderen deze uitsteeksels de herschikking van deeltjes en verlagen zij de dichtheid van de poederlaag. Hol poeder bestaat uit deeltjes met gesloten poriën die ontstaan wanneer atomisatiegas in de druppel wordt ingesloten. Dit geeft tijdens het uitspreiden geen zichtbare afwijking, maar de deeltjes kunnen in het smeltbad scheuren en gas vrijgeven, waardoor ronde poriën ontstaan — vaak ten onrechte toegeschreven aan procesparameters.
Er zijn twee routes met verschillende kosten voor kwantificering. Een goedkope route: maak metallografische preparaten en neem bij 500× vergroting willekeurig 10 beeldvelden op, met ten minste 200 getelde deeltjes per beeldveld. Bepaal het aandeel satellietpoeder (deeltjes met afzonderlijk aangehechte bolletjes op het oppervlak) en hol poeder (deeltjes met zichtbare gesloten poriën in de doorsnede). Aanbevolen acceptatiegrenzen zijn satellietpoeder ≤ 8%, hol poeder ≤ 1,5%. Een route met hoge resolutie: SEM in combinatie met geautomatiseerde beeldanalyse kan tegelijk de verdeling van sfericiteit (rondheid) en de gecombineerde korrelgrootte-morfologieverdeling opleveren. De meetduur per monster bedraagt circa 20–30 minuten en deze methode is geschikt voor de eerste kwalificatiebatch van een nieuwe leverancier.
Voor hol poeder bestaat ook een indirect criterium: een bulkdichtheid die duidelijk lager is dan de historische waarde van dezelfde batchklasse, terwijl de korrelgrootteverdeling onveranderd is. Bijvoorbeeld: een batch 316L met een bulkdichtheid van 4,0 g/cm³ tegenover een historisch gemiddelde van 4,4 g/cm³, terwijl D50 en spanwijdte normaal zijn. Een hercontrole kan dan een aandeel hol poeder van 3,8% aantonen — hol poeder verlaagt de pakkingsdichtheid en dit is het meest economische waarschuwingssignaal.
V. De koppeling tussen specifiek oppervlak en zuurstoftoename
Het BET-specifieke oppervlak is een gevoelige indicator voor het gehalte aan fijn poeder. Bij sferisch Ti6Al4V bedraagt het theoretische geometrische specifieke oppervlak bij D50=35μm ongeveer 0,02 m²/g; een gemeten BET-waarde van 0,05–0,08 m²/g wijst op grote hoeveelheden fijn poeder, een ruw deeltjesoppervlak of satellietstructuren. Bij een verdubbeling van het specifieke oppervlak verdubbelt de zuurstofopnamesnelheid onder dezelfde blootstellingsomstandigheden ongeveer. Daarom stijgt het zuurstofgehalte na opening sneller bij batches met een hoog aandeel fijn poeder.
Voor inkomende acceptatie wordt aanbevolen een gekoppeld criterium vast te leggen: wanneer het BET-specifieke oppervlak meer dan 30% boven het historische gemiddelde ligt, moet het gebruiksvenster na opening worden verkort van de gebruikelijke 30 dagen naar 14 dagen, zelfs wanneer het zuurstofgehalte conform is, en moet een extra droogstap vóór gebruik in de machine worden toegevoegd.
VI. Een uitvoerbaar formulier voor inkomende acceptatie
Het samenbrengen van bovenstaande indicatoren in één beoordeelbaar formulier is veel effectiever dan spreken over “goede sfericiteit”. Aanbevolen wordt om per batch 6 punten verplicht te meten en 2 punten steekproefsgewijs te testen:
Verplicht: ① korrelgrootteverdeling D10/D50/D90 en spanwijdte; ② bulkdichtheid en getapte dichtheid (berekening van de Hausner-ratio); ③ Hall-doorstroming (s/50g, gemiddelde van 3 herhalingen); ④ zuurstof- en stikstofgehalte (inertgasfusie met infrarood-/warmtegeleidingsmethode); ⑤ vochtgehalte (Karl Fischer of droogverlies); ⑥ uiterlijk en vreemde bestanddelen (afvegen met witte doek, controle met magnetische scheiding).
Steekproefsgewijs te meten (verplicht voor de eerste batch van een nieuwe leverancier of geactiveerd bij procesafwijkingen): ⑦ aandeel satelliet- en hol poeder via metallografie/SEM; ⑧ BET-specifiek oppervlak.
Acceptatieregels moeten als grenswaarden worden vastgelegd, niet als omschrijvingen, en voor elk punt moeten het nummer van de meetmethode-norm en de apparatuur worden benoemd. Anders meten leverancier en afnemer ieder op hun eigen manier en zullen de gegevens nooit overeenkomen. Ook referentiemonsters zijn essentieel: bewaar per batch 200–300g in een verzegeld monster, voorzien van batchnummer, ontvangstdatum en nummer van het testrapport. Bewaar het tot 6 maanden nadat het poeder van die batch is opgebruikt — bij seriële defecten is dit het enige bewijs voor traceerbaarheid.
Conclusie
De kern van poederacceptatie is niet het meten van meer indicatoren, maar het meten van de fysische grootheden die het uitspreiden en smelten beïnvloeden, en deze als beoordeelbare grenswaarden vastleggen. Beoordeel bij de korrelgrootteverdeling de twee staarten D10 en D90, niet alleen D50; bereken de Hausner-ratio uit bulk- en getapte dichtheid en controleer op basis daarvan of de energiedichtheid opnieuw moet worden gekalibreerd; Hall-doorstroming biedt een hard criterium voor vloeibaarheid; kwantificeer satelliet- en hol poeder met metallografie of SEM, waarbij een afwijkende bulkdichtheid als goedkope vroegtijdige waarschuwing voor hol poeder kan dienen.
In het leveringssysteem van lantu3D is poederkarakterisering geen formaliteit van inkomende inspectie, maar een voorwaarde voor het procesvenster — alleen wanneer poedergedrag meetbaar is, zijn printparameters reproduceerbaar en kan leveringskwaliteit worden gegarandeerd.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.