
บทนำ: ผงสองชนิดที่อยู่เบื้องหลังใบรับรองคุณภาพฉบับเดียวกัน
ซัพพลายเออร์สองรายต่างส่งมอบผง Ti6Al4V โดยใบรับรองคุณภาพทั้งสองระบุ D50=35μm, ปริมาณออกซิเจน 0.12%, มีความเป็นทรงกลมดี และมีราคาต่างกัน 18% แต่ผลการใช้งานบนเครื่องกลับแตกต่างอย่างสิ้นเชิง: ผงล็อต A ปูชั้นผงได้สม่ำเสมอ แนวหลอมต่อเนื่อง และความหนาแน่นคงที่สูงกว่า 99.6%; ส่วนล็อต B เกิดลายเส้นระหว่างการปูผงบ่อยครั้ง อัตราข้อบกพร่องจากการหลอมไม่ประสานเพิ่มจาก 0.3% เป็น 2.7% ส่งผลให้ชิ้นงาน 9 ชิ้นจากคำสั่งซื้อ 60 ชิ้นต้องถูกทิ้ง
ปัญหาไม่ได้อยู่ที่ฝ่ายใดปลอมแปลงข้อมูล แต่เป็นเพราะตัวชี้วัดสี่รายการในใบรับรองคุณภาพไม่เพียงพอที่จะอธิบายพฤติกรรมของผง D50 ให้เพียงค่ามัธยฐานของการกระจายขนาดอนุภาค โดยไม่บอกความกว้างของการกระจายหรือหางของผงละเอียด; ความเป็นทรงกลมเป็นคำบรรยายที่ไม่สามารถวัดเชิงปริมาณได้; ปริมาณออกซิเจนวัดองค์ประกอบทางเคมีของผงทั้งถุง แต่ไม่สามารถตรวจจับก๊าซอาร์กอนที่ถูกกักอยู่ภายในผงกลวงได้ สิ่งที่กำหนดพฤติกรรมการปูผงและการหลอมจริง ๆ คือชุดปริมาณทางกายภาพที่วัดได้ ได้แก่ รูปแบบการกระจายขนาดอนุภาค ความหนาแน่นปรากฏและความหนาแน่นหลังการเคาะ อัตราการไหลแบบฮอลล์ และสัดส่วนผงดาวเทียมกับผงกลวง
1. การกระจายขนาดอนุภาค: ตัวเลขสามค่าที่นอกเหนือจาก D50
เครื่องวิเคราะห์ขนาดอนุภาคด้วยการเลี้ยวเบนของเลเซอร์ให้ค่าการกระจายแบบถ่วงน้ำหนักตามปริมาตร รายงานควรพิจารณาอย่างน้อยสี่จุด ได้แก่ D10, D50, D90 และสแปน (D90-D10)/D50 ช่วงปกติสำหรับ LPBF คือ D10≈15–20μm, D50≈30–40μm, D90≈55–65μm และควบคุมสแปนไว้ที่ 1.2–1.8
สิ่งที่อันตรายจริงคือหางทั้งสองด้าน D10 ต่ำเกินไป (มีผงละเอียดมากเกินไป) ก่อให้เกิดผลตามมาสามประการ: พื้นที่ผิวจำเพาะเพิ่มขึ้นทำให้การดูดซับออกซิเจนเพิ่มขึ้น ความสามารถในการไหลของผงแย่ลงทำให้ความหนาชั้นผงไม่สม่ำเสมอ และการกระเด็นกับควันฝุ่นระหว่างการสแกนด้วยเลเซอร์เพิ่มขึ้นอย่างมาก จนอายุการเปลี่ยนเลนส์ป้องกันอาจลดจาก 400 ชั่วโมงเหลือ 250 ชั่วโมง D90 สูงเกินไป (มีผงหยาบมากเกินไป) จะทำให้เกิดรอยลากใต้ใบปาดผง และอนุภาคหยาบยังมีแนวโน้มก่อให้เกิดการหลอมไม่ประสานเฉพาะจุด
เกณฑ์ใช้งานจริง: หาก D10 ของล็อตใดต่ำกว่า 12μm หรือ D90 สูงกว่า 70μm แม้ D50 จะอยู่ในข้อกำหนด ก็ต้องจัดเป็นล็อตที่รอการจัดการ โดยเฉพาะผงหมุนเวียนต้องเฝ้าระวังทิศทางการเลื่อนของขนาดอนุภาค—การร่อนตะแกรงกำจัดผงหยาบได้ แต่ผงละเอียดจะสะสมตามจำนวนรอบการใช้งาน ดังนั้นผงที่หมุนเวียนเกิน 5 รอบมักมี D10 ต่ำกว่าผงใหม่ 3–6μm
2. ความหนาแน่นปรากฏและความหนาแน่นหลังการเคาะ: ตัวชี้วัดพื้นฐานของชั้นผง
ความหนาแน่นปรากฏ (apparent density) คือความหนาแน่นของผงขณะกองตัวอย่างอิสระ สำหรับ Ti6Al4V โดยทั่วไปอยู่ที่ 2.3–2.6 g/cm³ หรือประมาณ 52–58% ของความหนาแน่นเชิงทฤษฎี; ความหนาแน่นหลังการเคาะ (tap density) วัดหลังจากสั่นตามจำนวนครั้งที่กำหนด ซึ่งโดยทั่วไปอยู่ที่ 2.8–3.1 g/cm³ อัตราส่วนของทั้งสองเรียกว่า Hausner ratio ซึ่งเป็นตัวชี้วัดความสามารถในการไหลที่ประหยัดที่สุด:
Hausner ratio < 1.25 → ความสามารถในการไหลดี สามารถใช้งานบนเครื่องได้โดยตรง; 1.25–1.40 → ความสามารถในการไหลปานกลาง ต้องลดความเร็วการปูผงหรือเพิ่มจำนวนรอบการอัดแน่นด้วยใบปาด; > 1.40 → ความสามารถในการไหลต่ำ ความหนาแน่นของชั้นผงไม่สม่ำเสมอ ไม่แนะนำสำหรับกระบวนการชั้นบาง (20–30μm)
ความหนาแน่นปรากฏกำหนดมวลผงจริงของแต่ละชั้นโดยตรง ความสัมพันธ์ที่คำนวณได้คือ: สำหรับเครื่องที่มีความหนาชั้นผง 30μm และพื้นที่ปูผง 250×250mm หากความหนาแน่นปรากฏลดจาก 2.5 เป็น 2.2 g/cm³ มวลผงต่อชั้นจะลดลงประมาณ 12% ขณะที่พลังงานเลเซอร์ที่ป้อนยังคงเดิม ซึ่งเทียบเท่ากับความหนาแน่นพลังงานเพิ่มขึ้น 12% นี่เป็นหนึ่งในสาเหตุที่พารามิเตอร์ชุดเดียวกันปกติเมื่อใช้ผงใหม่ แต่กลับเกิดโพรงรูกุญแจเมื่อใช้ผงหมุนเวียน ดังนั้นเมื่อเปลี่ยนล็อตหรือเปลี่ยนผง ต้องตรวจสอบความหนาแน่นพลังงานใหม่เสมอ ไม่ใช่ใช้บัตรพารามิเตอร์ของล็อตก่อนหน้า
3. อัตราการไหลแบบฮอลล์: เปลี่ยนความสามารถในการไหลให้เป็นตัวเลขตัดสินได้
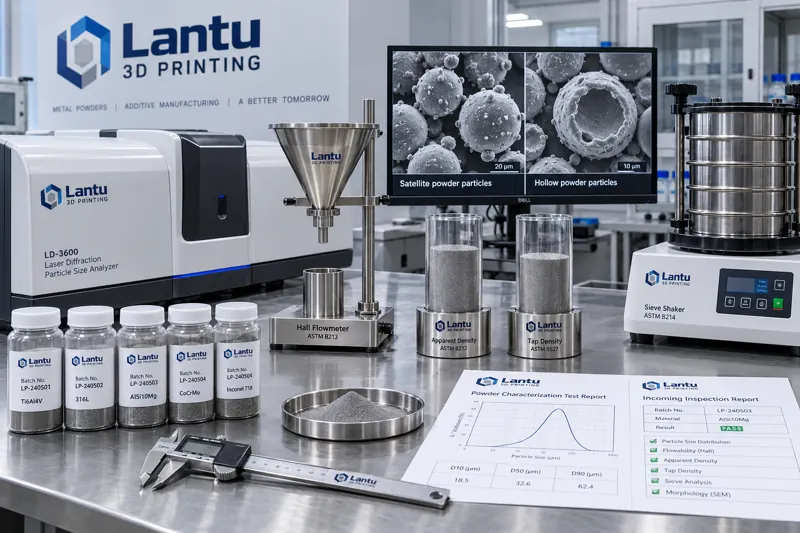
เครื่องวัดอัตราการไหลแบบฮอลล์ (Hall Flowmeter) วัดเวลาที่ผง 50g ใช้ไหลผ่านกรวยมาตรฐาน (รูเปิด 2.54mm) หน่วยเป็น s/50g วิธีนี้เป็นมาตรฐานที่กำหนดใน ASTM B213 และเป็นรายการที่บันทึกลงในแบบฟอร์มตรวจรับขาเข้าได้ง่ายที่สุด
ช่วงอ้างอิง: ผงทรงกลมที่ผลิตด้วยการทำให้เป็นละอองก๊าซ เช่น Ti6Al4V และ 316L มักอยู่ที่ 15–25 s/50g; 316L ไหลเร็วกว่าเล็กน้อยที่ 13–20 s/50g; AlSi10Mg มีความหนาแน่นต่ำและเกิดการค้ำสะพานได้ง่าย จึงมักอยู่ที่ 25–40 s/50g หากเกิน 45 s/50g หรือการไหลขาดตอน (เกิดการค้ำสะพานหรือไหลไม่ต่อเนื่อง) ให้ตัดสินว่าไม่ผ่านโดยตรง เพราะผงประเภทนี้จะทำให้เกิดการขาดผงเป็นคาบใต้ใบปาด
มีข้อควรระวังในการวัดสองประการ ประการแรก ผงต้องแห้ง: เมื่อปริมาณน้ำเกิน 0.05% โดยมวล แรงสะพานของเหลวระหว่างอนุภาคจะทำให้อัตราการไหลแบบฮอลล์แย่ลง 20–40% ดังนั้นก่อนทดสอบควรอบแห้งด้วยสุญญากาศที่ 80–120℃ เป็นเวลา 2–4 ชั่วโมง แล้วทำให้เย็นถึงอุณหภูมิห้องในเดสซิเคเตอร์ก่อนทดสอบทันที ประการที่สอง ผงหมุนเวียนต้องผ่านการร่อนก่อน มิฉะนั้นอนุภาคเกาะกลุ่มและเม็ดกระเด็นที่ตกค้างอาจอุดปากกรวย ทำให้ค่าที่วัดได้เป็นเวลาอุดตันแทนที่จะเป็นเวลาไหล
4. ผงดาวเทียมและผงกลวง: วิธีวัดเชิงปริมาณของข้อบกพร่องทางสัณฐานวิทยา
ระหว่างกระบวนการทำให้เป็นละอองก๊าซ หยดโลหะขนาดเล็กอาจเกาะติดบนผิวอนุภาคขนาดใหญ่ที่แข็งตัวแล้ว กลายเป็นผงดาวเทียม (satellite) ผลเสียของผงดาวเทียมมีสองด้าน: ทำให้เกิดการขัดล็อกทางกลระหว่างอนุภาคและลดความสามารถในการไหล; อีกทั้งปุ่มนูนเหล่านี้ขัดขวางการจัดเรียงตัวใหม่ของอนุภาคระหว่างการปูผง ทำให้ความหนาแน่นของชั้นผงลดลง ส่วนผงกลวงคืออนุภาคที่มีรูพรุนปิดซึ่งเกิดจากก๊าซที่ใช้ทำละอองถูกพาเข้าไปในหยดโลหะ ภายนอกดูไม่ผิดปกติในขั้นตอนปูผง แต่จะแตกตัวในบ่อหลอมและปล่อยก๊าซ ก่อให้เกิดรูพรุนทรงกลม ซึ่งมักถูกวินิจฉัยผิดว่าเป็นปัญหาจากพารามิเตอร์กระบวนการ
มีแนวทางการวัดเชิงปริมาณสองแบบที่มีต้นทุนต่างกัน แนวทางต้นทุนต่ำ: หลังเตรียมตัวอย่างโลหะวิทยา ให้สุ่มถ่ายภาพ 10 สนามภาพที่กำลังขยาย 500 เท่า นับอย่างน้อย 200 อนุภาคต่อสนาม แล้วคำนวณสัดส่วนผงดาวเทียม (อนุภาคที่มีเม็ดอิสระเกาะบนผิว) และผงกลวง (อนุภาคที่เห็นโพรงปิดในหน้าตัด) โดยแนะนำเกณฑ์ตัดสินเป็น ผงดาวเทียม ≤ 8%, ผงกลวง ≤ 1.5% แนวทางความละเอียดสูง: ใช้ SEM ร่วมกับการวิเคราะห์ภาพอัตโนมัติ เพื่อรายงานการกระจายของความเป็นทรงกลม (ความกลม) และการกระจายร่วมระหว่างขนาดอนุภาคกับสัณฐานวิทยาได้พร้อมกัน ใช้เวลาวัดประมาณ 20–30 นาทีต่อตัวอย่าง เหมาะสำหรับการรับรองล็อตแรกของซัพพลายเออร์รายใหม่
ผงกลวงยังมีเกณฑ์บ่งชี้ทางอ้อมอีกข้อหนึ่ง: ความหนาแน่นปรากฏต่ำกว่าค่าประวัติของล็อตประเภทเดียวกันอย่างชัดเจน ขณะที่การกระจายขนาดอนุภาคไม่เปลี่ยนแปลง ตัวอย่างเช่น ผง 316L ล็อตหนึ่งมีความหนาแน่นปรากฏ 4.0 g/cm³ เทียบกับค่าเฉลี่ยในอดีต 4.4 g/cm³ โดย D50 และสแปนอยู่ในเกณฑ์ปกติ แต่การตรวจซ้ำพบว่าสัดส่วนผงกลวงสูงถึง 3.8% ผงกลวงลดความหนาแน่นการกองตัวของผง จึงเป็นสัญญาณเตือนที่ประหยัดที่สุด
5. ความเชื่อมโยงระหว่างพื้นที่ผิวจำเพาะและการเพิ่มขึ้นของออกซิเจน
พื้นที่ผิวจำเพาะ BET เป็นตัวชี้วัดที่ไวต่อปริมาณผงละเอียด สำหรับ Ti6Al4V ทรงกลม พื้นที่ผิวจำเพาะเชิงเรขาคณิตตามทฤษฎีที่ D50=35μm อยู่ที่ประมาณ 0.02 m²/g; หากค่า BET ที่วัดได้สูงถึง 0.05–0.08 m²/g แสดงว่ามีผงละเอียดจำนวนมาก หรือพื้นผิวอนุภาคหยาบและมีโครงสร้างดาวเทียม เมื่อพื้นที่ผิวจำเพาะเพิ่มขึ้นเป็นสองเท่า อัตราการดูดซับออกซิเจนภายใต้เงื่อนไขการสัมผัสเท่ากันจะเพิ่มขึ้นประมาณสองเท่า นี่จึงเป็นเหตุผลที่ล็อตซึ่งมีสัดส่วนผงละเอียดสูงมีปริมาณออกซิเจนเพิ่มขึ้นเร็วกว่าหลังเปิดบรรจุภัณฑ์
สำหรับการตรวจรับขาเข้า แนะนำให้กำหนดเกณฑ์เชื่อมโยง: เมื่อพื้นที่ผิวจำเพาะ BET สูงกว่าค่าเฉลี่ยในอดีต 30% แม้ปริมาณออกซิเจนจะผ่านเกณฑ์ ก็ต้องลดช่วงเวลาใช้งานหลังเปิดถุงจากปกติ 30 วันเหลือ 14 วัน และเพิ่มขั้นตอนอบแห้งก่อนใช้งานบนเครื่อง
6. แบบฟอร์มตรวจรับขาเข้าที่นำไปใช้ได้จริง
การรวบรวมตัวชี้วัดข้างต้นเป็นแบบฟอร์มที่ตัดสินผลได้ มีประสิทธิภาพกว่าการถกเถียงว่า “ความเป็นทรงกลมดี” มาก แนะนำให้ตรวจบังคับ 6 รายการและสุ่มตรวจ 2 รายการต่อหนึ่งล็อต:
รายการบังคับตรวจ: ① การกระจายขนาดอนุภาค D10/D50/D90 และสแปน; ② ความหนาแน่นปรากฏและความหนาแน่นหลังการเคาะ (คำนวณ Hausner ratio); ③ อัตราการไหลแบบฮอลล์ (s/50g วัดซ้ำ 3 ครั้งและใช้ค่าเฉลี่ย); ④ ปริมาณออกซิเจนและไนโตรเจน (วิธีหลอมด้วยก๊าซเฉื่อยร่วมกับอินฟราเรด/การนำความร้อน); ⑤ ปริมาณความชื้น (Karl Fischer หรือการสูญเสียน้ำหนักจากการอบแห้ง); ⑥ ลักษณะภายนอกและสิ่งแปลกปลอม (เช็ดด้วยผ้าขาวและตรวจด้วยการแยกแม่เหล็ก)
รายการสุ่มตรวจ (ใช้กับล็อตแรกของซัพพลายเออร์ใหม่ หรือเมื่อเกิดความผิดปกติของกระบวนการ): ⑦ สัดส่วนผงดาวเทียมและผงกลวงด้วยโลหะวิทยา/SEM; ⑧ พื้นที่ผิวจำเพาะ BET
กฎการตัดสินต้องเขียนเป็นค่าขีดจำกัด ไม่ใช่คำบรรยาย และต้องระบุหมายเลขมาตรฐานวิธีทดสอบและอุปกรณ์สำหรับแต่ละรายการ มิฉะนั้นซัพพลายเออร์และผู้ซื้อจะใช้วิธีวัดของตนเอง และข้อมูลจะไม่สอดคล้องกัน การเก็บตัวอย่างอ้างอิงมีความสำคัญเช่นกัน: เก็บตัวอย่างปิดผนึก 200–300g จากทุกล็อต ระบุหมายเลขล็อต วันที่รับสินค้า และหมายเลขรายงานทดสอบ เก็บรักษาจนใช้ผงล็อตนั้นหมดแล้วต่ออีก 6 เดือน เพราะหากเกิดข้อบกพร่องเป็นวงกว้าง นี่คือหลักฐานเดียวที่ใช้ย้อนกลับได้
สรุป
หัวใจของการตรวจรับผงไม่ใช่การวัดตัวชี้วัดเพิ่มขึ้นเพียงไม่กี่รายการ แต่คือการวัดปริมาณทางกายภาพที่มีผลต่อการปูผงและการหลอม แล้วกำหนดเป็นเกณฑ์ตัดสินที่ชัดเจน การกระจายขนาดอนุภาคต้องดูหาง D10 และ D90 ไม่ใช่เพียง D50; ใช้ความหนาแน่นปรากฏและความหนาแน่นหลังการเคาะเพื่อคำนวณ Hausner ratio แล้วตรวจสอบว่าต้องปรับเทียบความหนาแน่นพลังงานใหม่หรือไม่; อัตราการไหลแบบฮอลล์ให้เกณฑ์ตัดสินความสามารถในการไหลที่ชัดเจน; ผงดาวเทียมและผงกลวงต้องวัดเชิงปริมาณด้วยโลหะวิทยาหรือ SEM โดยสามารถใช้ความผิดปกติของความหนาแน่นปรากฏเป็นสัญญาณเตือนต้นทุนต่ำสำหรับผงกลวงได้
ในระบบการส่งมอบของ lantu3D การจำแนกลักษณะผงไม่ใช่เพียงขั้นตอนตรวจสอบวัตถุดิบขาเข้า แต่เป็นเงื่อนไขล่วงหน้าของหน้าต่างกระบวนการ—เมื่อพฤติกรรมของผงวัดได้ พารามิเตอร์การพิมพ์จึงทำซ้ำได้ และจึงสามารถรับประกันคุณภาพการส่งมอบได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง