
はじめに:同じ検査成績書の裏にある2種類の粉末
2社のサプライヤーがTi6Al4V粉末を供給しており、いずれの検査成績書にもD50=35μm、酸素含有量0.12%、真球度は良好と記載され、価格差は18%です。しかし、造形機での挙動はまったく異なります。Aロットは均一に粉末を敷設でき、溶融トラックも連続的で、密度は安定して99.6%を超えます。一方、Bロットでは粉末敷設時の筋が頻発し、未溶融欠陥率は0.3%から2.7%へ上昇しました。60個の注文品のうち9個が廃棄となりました。
問題はどちらかが不正を行ったことではなく、検査成績書にある4つの指標だけでは、粉末の挙動をまったく表現しきれないことです。D50は粒度分布の中央値を示すにすぎず、分布幅や微粉側の末端は示しません。真球度は定量化されていない形容表現です。酸素含有量は包装全体の粉末の化学組成を測定するものであり、中空粒子の内部に封入されたアルゴンガスは検出できません。実際に粉末敷設と溶融挙動を左右するのは、粒度分布形状、見掛け密度・タップ密度、ホール流動度、サテライト粒子・中空粒子の比率という測定可能な物理量です。
1. 粒度分布:D50以外に見るべき3つの数値
レーザー回折式粒度分析計が示すのは体積加重分布です。報告書では少なくとも、D10、D50、D90、およびスパン (D90-D10)/D50の4点を確認する必要があります。LPBFの一般的な範囲は、D10≒15~20μm、D50≒30~40μm、D90≒55~65μmであり、スパンは1.2~1.8に管理されます。
真に危険なのは両側の末端です。D10が低すぎる(微粉が多すぎる)と、3つの結果を招きます。比表面積の増加による酸素吸着量の増大、粉末流動性悪化による敷設厚さの不均一化、そしてレーザー走査中のスパッタとヒュームの著しい増加です。保護レンズの交換周期は400時間から250時間へ短縮される可能性があります。D90が高すぎる(粗粉が多すぎる)場合は、粉末敷設ブレードの下で引きずり傷が発生し、粗大粒子が局所的な未溶融の原因にもなります。
実用的な判定基準として、単一ロットのD10が12μm未満、またはD90が70μm超である場合、D50が規格範囲内でも要処置ロットとすべきです。再生粉では特に粒度ドリフトの方向に注意が必要です。ふるい分けにより粗粉は除去されますが、微粉は再使用回数とともに蓄積します。そのため、5回以上再使用した粉末のD10は通常、新粉より3~6μm低くなります。
2. 見掛け密度とタップ密度:粉末敷設層の基本指標
見掛け密度(apparent density)とは、粉末が自由に堆積した状態の密度です。Ti6Al4Vでは通常2.3~2.6 g/cm³であり、理論密度の約52~58%に相当します。タップ密度(tap density)は、規定回数の振動後に測定される密度で、一般に2.8~3.1 g/cm³です。両者の比はHausner比と呼ばれ、流動性を判断する最も低コストな指標です。
Hausner比 < 1.25 → 流動性良好、直接造形に使用可能。1.25~1.40 → 流動性は普通であり、粉末敷設速度を下げるか、ブレードによる圧密回数を増やす必要があります。> 1.40 → 流動性不良で、敷設層密度が不均一になるため、薄層(20~30μm)プロセスには推奨されません。
見掛け密度は、1層あたりに実際に供給される粉末質量を直接決定します。計算可能な関係として、層厚30μm、敷設面積250×250mmの装置において、見掛け密度が2.5から2.2 g/cm³へ低下すると、1層あたりの粉末質量は約12%減少します。レーザーエネルギー入力が一定であれば、これは実質的にエネルギー密度が12%上昇することを意味します。同じパラメータが新粉では正常でも、再生粉ではキーホールを生じる理由の一つです。したがって、ロットまたは粉末を切り替える際には、前ロットの工程カードをそのまま流用せず、必ずエネルギー密度を再確認しなければなりません。
3. ホール流動度:流動性を判定可能な数値にする
ホール流量計(Hall Flowmeter)は、50gの粉末が標準漏斗(口径2.54mm)を通過する時間を測定するもので、単位はs/50gです。これはASTM B213で規定された標準試験法であり、受入検査票に最も容易に記載できる項目です。
参考範囲として、Ti6Al4Vや316Lなどの球状ガスアトマイズ粉末は通常15~25 s/50gです。316Lはやや速く、13~20 s/50g程度です。AlSi10Mgは密度が低くブリッジを起こしやすいため、通常25~40 s/50gです。45 s/50g超、または流動中断(ブリッジ、断続的流出)は直ちに不合格と判定します。この種の粉末では、ブレード下で周期的な粉末欠損が発生します。
測定時には2つの注意点があります。1つ目は、粉末を必ず乾燥させることです。水分率が0.05%(質量分率)を超えると、粒子間の液架橋力によりホール流動度は20~40%悪化します。そのため、試験前に80~120℃で2~4時間の真空乾燥を実施し、デシケーター内で室温まで冷却した後、直ちに試験する必要があります。2つ目は、再生粉は事前にふるい分けすることです。残留した凝集粒子やスパッタ球が漏斗口を塞ぐと、流動時間ではなく閉塞時間を測定することになります。
4. サテライト粒子と中空粒子:形状欠陥の定量方法
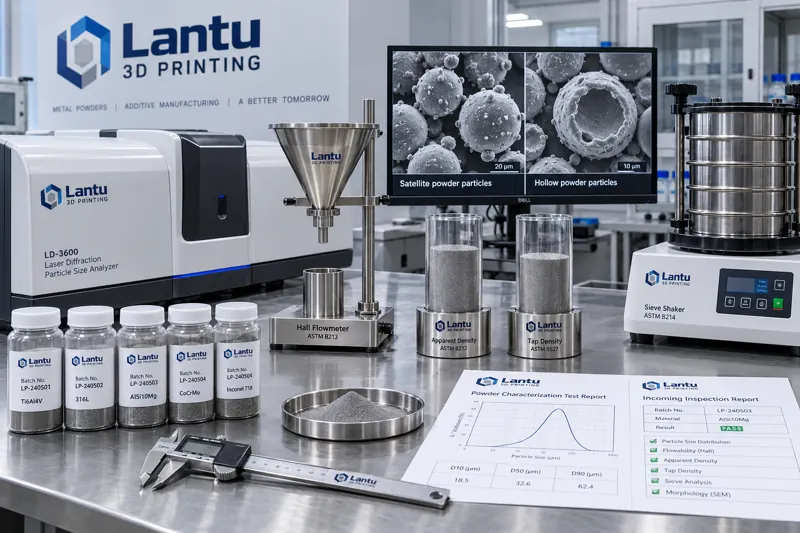
ガスアトマイズ中には、小さな液滴がすでに凝固した大粒子の表面に付着し、サテライト粒子(satellite)を形成します。サテライト粒子には二重の悪影響があります。粒子間の機械的かみ合わせを強めて流動性を悪化させること、そして粉末敷設時にその突起が粒子の再配列を妨げ、敷設層密度を低下させることです。一方、中空粒子は、アトマイズガスが溶滴内部に巻き込まれて生じる閉気孔を有する粒子です。粉末敷設段階では異常が見えませんが、溶融池内で破裂してガスを放出し、球状気孔を形成します。この種の気孔は工程パラメータの問題と誤判定されがちです。
定量方法には、コストの異なる2つの手法があります。低コスト手法では、金属組織試料を作製し、500倍で無作為に10視野を撮影します。各視野で200粒子以上を計数し、サテライト粒子(表面に独立した付着球を持つ粒子)の割合と、中空粒子(断面で閉気孔が確認できる粒子)の割合を算出します。推奨判定しきい値は、サテライト粒子 ≤ 8%、中空粒子 ≤ 1.5%です。高解像度手法では、SEMと自動画像解析を用いて、真球度(円形度)分布と粒径・形状の複合分布を同時に出力できます。1試料あたりの測定時間は約20~30分であり、新規サプライヤーの初回認定に適しています。
中空粒子には間接的な判定指標もあります。すなわち、粒度分布が変わらないにもかかわらず、見掛け密度が同一ロット群の過去値を著しく下回る場合です。例えば、ある316Lロットで見掛け密度が4.0 g/cm³(過去平均4.4 g/cm³)であり、D50とスパンは正常だったものの、再検査で中空粒子比率3.8%が確認されたケースがあります。中空粒子が充填密度を低下させており、これが最も経済的な早期警告信号となります。
5. 比表面積と酸素増加量の連関
BET比表面積は、微粉含有量に対する感度の高い指標です。球状Ti6Al4Vの理論幾何学的比表面積は、D50=35μmの場合で約0.02 m²/gです。実測BET値が0.05~0.08 m²/gに達する場合、大量の微粉が存在するか、粒子表面が粗くサテライト構造を持つことを示します。比表面積が2倍になるごとに、同一暴露条件における酸素吸収速度は概ね2倍になります。これが、微粉比率の高いロットほど開封後の酸素含有量上昇が速い理由です。
受入検査では、連関した判定基準を設けることが推奨されます。BET比表面積が過去平均より30%超高い場合、酸素含有量が規格内であっても、開封後の使用期限を通常の30日から14日へ短縮し、造形前の乾燥工程を追加すべきです。
6. 実行可能な受入検査票
上記の指標を判定可能な1枚の帳票にまとめることは、「真球度良好」と議論するよりはるかに有効です。各ロットについて、必須測定6項目と抜取測定2項目を推奨します。
必須測定:①粒度分布D10/D50/D90およびスパン、②見掛け密度・タップ密度(Hausner比を算出)、③ホール流動度(s/50g、3回測定の平均値)、④酸素・窒素含有量(不活性ガス融解赤外線法/熱伝導法)、⑤水分率(カールフィッシャー法または乾燥減量法)、⑥外観および異物(白布による拭取り、磁力選別による確認)。
抜取測定(新規サプライヤーの初回ロット、または工程異常時に実施):⑦金属組織/SEMによるサテライト粒子・中空粒子比率、⑧BET比表面積。
判定ルールは形容表現ではなく、しきい値として記載し、各項目に測定方法の規格番号および使用装置を指定する必要があります。そうしなければ、サプライヤーと購入者がそれぞれ異なる方法で測定し、データが一致しません。保管サンプルも同様に重要です。各ロットから200~300gを密封して保管し、ロット番号、受入日、試験報告書番号を記載します。粉末の使い切り後も6か月間保存してください。量産不良が発生した際、これが遡及調査を可能にする唯一の証拠となります。
まとめ
粉末受入検査の核心は、測定項目を増やすことではなく、粉末敷設と溶融に影響する物理量を測定し、判定可能なしきい値として規定することです。粒度分布ではD50だけでなくD10とD90の両末端を確認します。見掛け密度とタップ密度からHausner比を算出し、それに基づいてエネルギー密度の再設定が必要かを確認します。ホール流動度は流動性の明確な判定基準を与えます。サテライト粒子と中空粒子は金属組織観察またはSEMで定量化でき、中空粒子は見掛け密度の異常によって低コストで早期警告できます。
ブループリント3Dの品質保証体系において、粉末特性評価は受入検査の一手続きではなく、工程ウィンドウの前提条件です。粉末挙動が測定可能になって初めて、造形パラメータは再現可能となり、納入品質を保証できます。