
Pendahuluan: Dua Jenis Serbuk di Balik Sertifikat yang Sama
Dua pemasok menyediakan serbuk Ti6Al4V. Keduanya mencantumkan D50=35μm, kandungan oksigen 0,12%, dan sferisitas baik pada sertifikat mutu, dengan selisih harga 18%. Namun, performanya di mesin sangat berbeda: batch A menghasilkan penyebaran serbuk yang merata dan jalur leleh yang kontinu, dengan densitas stabil di atas 99,6%; batch B sering menunjukkan garis-garis pada lapisan serbuk, tingkat cacat lack-of-fusion meningkat dari 0,3% menjadi 2,7%, dan 9 dari pesanan 60 komponen harus dibuang.
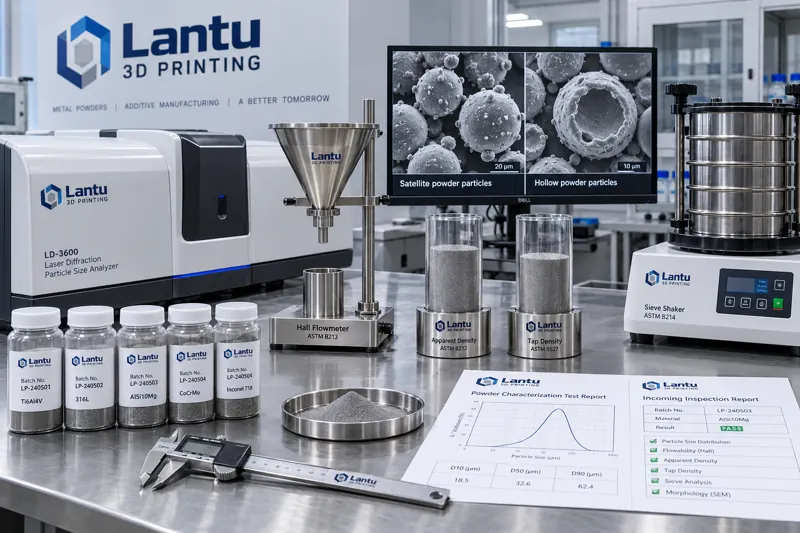
Masalahnya bukan pada pemalsuan, melainkan karena empat indikator pada sertifikat mutu sama sekali tidak cukup untuk menggambarkan perilaku serbuk. D50 hanya menyatakan nilai median distribusi ukuran partikel, tanpa menunjukkan lebar distribusi maupun ekor partikel halus; sferisitas adalah istilah deskriptif yang tidak terkuantifikasi; kandungan oksigen mengukur komposisi kimia seluruh kemasan, tetapi tidak dapat mendeteksi argon yang terperangkap di dalam serbuk berongga. Faktor yang benar-benar menentukan perilaku penyebaran dan peleburan adalah bentuk distribusi ukuran partikel, densitas curah dan densitas ketuk, laju alir Hall, serta proporsi serbuk satelit dan serbuk berongga.
I. Distribusi Ukuran Partikel: Tiga Angka di Luar D50
Instrumen ukuran partikel difraksi laser menghasilkan distribusi berbobot volume. Laporan setidaknya harus memeriksa empat nilai: D10, D50, D90, serta span (D90-D10)/D50. Rentang umum LPBF adalah D10≈15–20μm, D50≈30–40μm, D90≈55–65μm, dengan span dikendalikan pada 1,2–1,8.
Dua ekor distribusi merupakan bagian yang paling berisiko. D10 terlalu rendah (terlalu banyak serbuk halus) menimbulkan tiga konsekuensi: kenaikan luas permukaan spesifik dan adsorpsi oksigen, penurunan kemampuan alir yang menyebabkan ketidakseragaman ketebalan lapisan, serta peningkatan signifikan percikan dan asap selama pemindaian laser. Siklus penggantian lensa pelindung dapat berkurang dari 400 jam menjadi 250 jam. D90 terlalu tinggi (terlalu banyak serbuk kasar) dapat menghasilkan goresan seret di bawah blade recoater, sementara partikel kasar mudah membentuk lack-of-fusion secara lokal.
Kriteria praktis: apabila D10 satu batch lebih rendah dari 12μm atau D90 lebih tinggi dari 70μm, batch tersebut harus ditetapkan sebagai batch yang memerlukan penanganan, meskipun D50 masih berada dalam spesifikasi. Serbuk daur ulang terutama perlu dipantau arah pergeseran ukuran partikelnya—pengayakan menghilangkan serbuk kasar, tetapi serbuk halus terakumulasi seiring jumlah siklus. Karena itu, D10 serbuk yang telah disirkulasikan lebih dari 5 kali biasanya 3–6μm lebih rendah daripada serbuk baru.
II. Densitas Curah dan Densitas Ketuk: Indikator Dasar Lapisan Serbuk
Densitas curah (apparent density) adalah densitas serbuk saat menumpuk secara bebas. Untuk Ti6Al4V, nilainya umumnya 2,3–2,6 g/cm³, atau sekitar 52–58% dari densitas teoritis; densitas ketuk (tap density) diukur setelah sejumlah getaran yang ditentukan, dan umumnya berada pada 2,8–3,1 g/cm³. Rasio keduanya disebut rasio Hausner, yaitu indikator paling ekonomis untuk menilai kemampuan alir:
Rasio Hausner < 1,25 → kemampuan alir baik dan dapat langsung digunakan di mesin; 1,25–1,40 → kemampuan alir sedang, sehingga kecepatan penyebaran perlu dikurangi atau jumlah pemadatan oleh blade ditingkatkan; > 1,40 → kemampuan alir buruk, densitas lapisan serbuk tidak seragam, dan tidak direkomendasikan untuk proses lapisan tipis (20–30μm).
Densitas curah secara langsung menentukan massa serbuk aktual dalam satu lapisan. Hubungan yang dapat dihitung: pada mesin dengan ketebalan lapisan 30μm dan area penyebaran 250×250mm, jika densitas curah turun dari 2,5 menjadi 2,2 g/cm³, massa serbuk per lapisan turun sekitar 12%. Karena masukan energi laser tidak berubah, hal ini setara dengan kenaikan densitas energi sebesar 12%—salah satu alasan mengapa parameter yang sama normal pada serbuk baru tetapi menghasilkan keyhole pada serbuk daur ulang. Oleh karena itu, saat mengganti batch atau jenis serbuk, densitas energi harus diverifikasi ulang dan tidak boleh hanya menggunakan kartu proses batch sebelumnya.
III. Laju Alir Hall: Menjadikan Kemampuan Alir sebagai Angka yang Dapat Dinilai
Flowmeter Hall mengukur waktu yang diperlukan 50g serbuk untuk melewati corong standar dengan lubang 2,54mm, dalam satuan s/50g. Ini adalah metode standar yang ditetapkan oleh ASTM B213 dan juga salah satu parameter yang paling mudah dimasukkan ke dalam formulir penerimaan masuk.
Rentang referensi: serbuk sferis hasil atomisasi gas seperti Ti6Al4V dan 316L umumnya berada pada 15–25 s/50g; 316L sedikit lebih cepat, yaitu 13–20 s/50g; AlSi10Mg, karena densitasnya rendah dan mudah membentuk jembatan, biasanya berada pada 25–40 s/50g. Nilai di atas 45 s/50g atau aliran terputus-putus (bridging atau intermittency) harus langsung dinyatakan tidak lulus; serbuk seperti ini akan menyebabkan kekurangan serbuk secara periodik di bawah blade recoater.
Dua jebakan pengukuran perlu diperhatikan. Pertama, serbuk harus kering: bila kadar air melebihi 0,05% fraksi massa, gaya jembatan cair antarpasrtikel dapat memperburuk laju alir Hall sebesar 20–40%. Karena itu, sebelum pengujian serbuk harus dikeringkan dalam vakum pada 80–120℃ selama 2–4 jam, didinginkan hingga suhu ruang dalam desikator, lalu segera diuji. Kedua, serbuk daur ulang harus diayak terlebih dahulu; jika tidak, partikel aglomerat sisa dan bola percikan dapat menyumbat mulut corong, sehingga yang terukur adalah waktu penyumbatan, bukan waktu alir.
IV. Serbuk Satelit dan Serbuk Berongga: Metode Kuantifikasi Cacat Morfologi
Selama atomisasi gas, tetesan kecil dapat melekat pada permukaan partikel besar yang telah membeku dan membentuk serbuk satelit (satellite). Serbuk satelit memiliki dua dampak: meningkatkan saling-kuncian mekanis antarpasrtikel sehingga kemampuan alir memburuk; dan tonjolan tersebut menghambat penataan ulang partikel saat penyebaran serbuk, sehingga menurunkan densitas lapisan serbuk. Serbuk berongga adalah partikel berpori tertutup yang terbentuk ketika gas atomisasi terjebak di dalam tetesan leleh. Serbuk ini tidak menunjukkan kelainan pada tahap penyebaran, tetapi dapat pecah di dalam kolam leleh dan melepaskan gas, membentuk pori bulat—yang sering keliru dianggap sebagai masalah parameter proses.
Ada dua jalur kuantifikasi dengan biaya berbeda. Jalur berbiaya rendah: setelah preparasi metalografi, ambil citra acak dari 10 bidang pandang pada pembesaran 500×, dengan sedikitnya 200 partikel dihitung di setiap bidang pandang. Hitung proporsi serbuk satelit (partikel dengan bola terlekat yang terpisah pada permukaannya) dan serbuk berongga (partikel dengan pori tertutup yang terlihat pada penampang). Ambang yang direkomendasikan adalah serbuk satelit ≤ 8%, serbuk berongga ≤ 1,5%. Jalur resolusi tinggi: gunakan SEM dengan analisis citra otomatis untuk secara bersamaan menghasilkan distribusi sferisitas (kebulatan) dan distribusi gabungan ukuran partikel-morfologi. Waktu pengukuran per sampel sekitar 20–30 menit dan cocok untuk kualifikasi batch pertama pemasok baru.
Serbuk berongga juga memiliki indikator tidak langsung: densitas curah jauh lebih rendah daripada nilai historis batch sejenis, sementara distribusi ukuran partikel tidak berubah. Sebagai contoh, satu batch 316L memiliki densitas curah 4,0 g/cm³, dibandingkan rata-rata historis 4,4 g/cm³, sementara D50 dan span normal. Pengujian ulang menemukan proporsi serbuk berongga sebesar 3,8%—serbuk berongga menurunkan densitas tumpukan, sehingga menjadi sinyal peringatan paling ekonomis.
V. Keterkaitan Luas Permukaan Spesifik dan Kenaikan Oksigen
Luas permukaan spesifik BET merupakan indikator sensitif terhadap kandungan serbuk halus. Luas permukaan spesifik geometris teoritis Ti6Al4V sferis pada D50=35μm adalah sekitar 0,02 m²/g; apabila nilai BET terukur mencapai 0,05–0,08 m²/g, hal tersebut menunjukkan adanya banyak serbuk halus atau permukaan partikel yang kasar dan memiliki struktur satelit. Setiap kali luas permukaan spesifik meningkat dua kali lipat, laju penyerapan oksigen pada kondisi paparan yang sama secara kasar juga meningkat dua kali lipat. Ini pula alasan batch dengan proporsi serbuk halus tinggi mengalami kenaikan kandungan oksigen lebih cepat setelah kemasan dibuka.
Untuk penerimaan masuk, disarankan membangun kriteria gabungan: ketika luas permukaan spesifik BET lebih tinggi 30% daripada rata-rata historis, jendela penggunaan setelah kemasan dibuka harus dipersingkat dari 30 hari menjadi 14 hari, meskipun kandungan oksigen masih memenuhi spesifikasi, serta menambahkan proses pengeringan sebelum penggunaan di mesin.
VI. Formulir Penerimaan Masuk yang Dapat Diterapkan
Menyusun indikator di atas dalam formulir yang dapat dinilai jauh lebih efektif daripada membahas “sferisitas baik”. Direkomendasikan 6 pengujian wajib dan 2 pengujian sampling untuk setiap batch:
Wajib diuji: ① distribusi ukuran partikel D10/D50/D90 dan span; ② densitas curah dan densitas ketuk (menghitung rasio Hausner); ③ laju alir Hall (s/50g, tiga kali pengulangan dan gunakan nilai rata-rata); ④ kandungan oksigen dan nitrogen (metode fusi gas inert inframerah/konduktivitas termal); ⑤ kadar air (Karl Fischer atau kehilangan massa saat pengeringan); ⑥ tampilan dan benda asing (usap kain putih dan pemeriksaan pemisahan magnetik).
Pengujian sampling (dipicu pada batch pertama pemasok baru atau saat terjadi anomali proses): ⑦ proporsi serbuk satelit dan serbuk berongga melalui metalografi/SEM; ⑧ luas permukaan spesifik BET.
Aturan penilaian harus ditulis sebagai nilai ambang, bukan istilah deskriptif, dan setiap parameter harus menetapkan nomor standar metode pengukuran serta peralatannya. Jika tidak, pemasok dan pembeli akan menggunakan metode pengukuran masing-masing dan data tidak akan pernah selaras. Penyimpanan sampel juga sama pentingnya: simpan 200–300g sampel tersegel dari setiap batch, beri label nomor batch, tanggal penerimaan, dan nomor laporan pengujian. Simpan hingga serbuk batch tersebut habis digunakan, lalu lanjutkan penyimpanan selama 6 bulan—apabila terjadi cacat massal, inilah satu-satunya bukti yang dapat digunakan untuk penelusuran balik.
Kesimpulan
Inti penerimaan serbuk bukanlah mengukur lebih banyak parameter, melainkan mengukur besaran fisik yang memengaruhi penyebaran serbuk dan peleburan, lalu menetapkannya sebagai ambang yang dapat dinilai. Distribusi ukuran partikel harus meninjau dua ekor D10 dan D90, bukan hanya D50; densitas curah dan densitas ketuk digunakan untuk menghitung rasio Hausner dan memverifikasi apakah densitas energi perlu dikalibrasi ulang; laju alir Hall memberikan kriteria tegas untuk kemampuan alir; serbuk satelit dan serbuk berongga dikuantifikasi melalui metalografi atau SEM, sementara anomali densitas curah dapat menjadi peringatan dini berbiaya rendah untuk serbuk berongga.
Dalam sistem pengiriman lantu3D, karakterisasi serbuk bukan sekadar prosedur inspeksi material masuk, melainkan prasyarat bagi jendela proses—hanya ketika perilaku serbuk dapat diukur, parameter pencetakan dapat direproduksi, dan kualitas pengiriman dapat dijamin.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.