
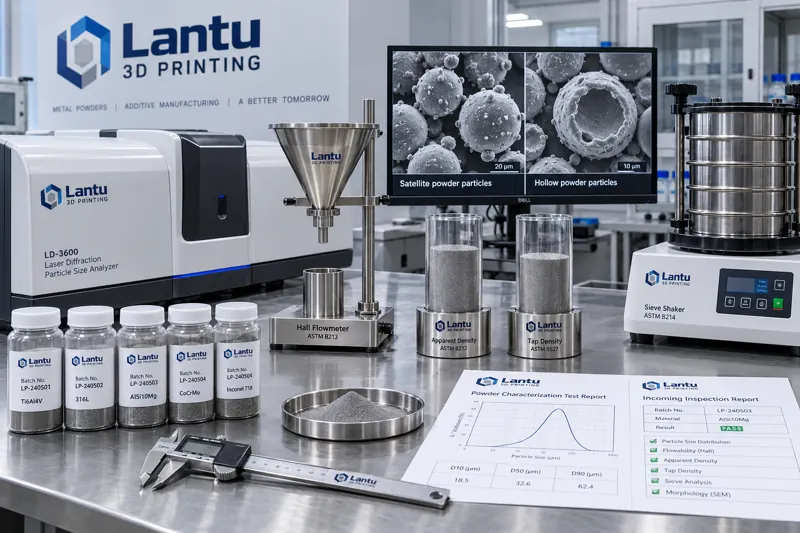
Introduction : deux poudres derrière un même certificat de conformité
Deux fournisseurs proposent de la poudre Ti6Al4V. Les deux certificats indiquent D50 = 35 μm, teneur en oxygène de 0,12 % et bonne sphéricité, tandis que le prix diffère de 18 %. Pourtant, les performances en machine sont totalement différentes : le lot A présente un étalement uniforme et des cordons de fusion continus, avec une densité stable supérieure à 99,6 % ; le lot B génère fréquemment des stries d’étalement, le taux de défauts par manque de fusion passe de 0,3 % à 2,7 %, et 9 pièces sur une commande de 60 sont rebutées.
Le problème n’est pas qu’un fournisseur falsifie ses données, mais que les quatre indicateurs du certificat sont insuffisants pour décrire le comportement de la poudre. Le D50 ne donne que la médiane de la distribution granulométrique, sans indiquer sa largeur ni la queue des fines ; la sphéricité est un qualificatif non quantifié ; la teneur en oxygène mesure la composition chimique de l’ensemble du lot, sans détecter l’argon emprisonné dans les poudres creuses. Les paramètres qui déterminent réellement l’étalement et la fusion sont la forme de la distribution granulométrique, les densités apparente et tassée, le débit Hall ainsi que la proportion de poudres satellites et creuses.
I. Distribution granulométrique : trois chiffres au-delà du D50
Un granulomètre par diffraction laser fournit une distribution pondérée en volume. Le rapport doit au minimum examiner quatre valeurs : D10, D50, D90 et l’étendue (D90-D10)/D50. Pour le LPBF, la plage habituelle est D10 ≈ 15–20 μm, D50 ≈ 30–40 μm, D90 ≈ 55–65 μm, avec une étendue contrôlée entre 1,2 et 1,8.
Les deux extrémités de la distribution sont les plus dangereuses. Un D10 trop bas, indiquant un excès de fines, entraîne trois conséquences : une surface spécifique accrue et donc davantage d’oxygène adsorbé, une dégradation de l’écoulement qui rend l’épaisseur de couche non uniforme, ainsi qu’une forte augmentation des projections et fumées pendant le balayage laser. Le cycle de remplacement de la lentille de protection peut ainsi passer de 400 à 250 heures. Un D90 trop élevé, révélant un excès de particules grossières, provoque des rayures de traînage sous la racle ; ces particules favorisent également des manques de fusion localisés.
Critère pratique : si le D10 d’un lot est inférieur à 12 μm ou si son D90 dépasse 70 μm, le lot doit être mis en attente de traitement, même si le D50 respecte la spécification. Une attention particulière doit être portée au sens de dérive granulométrique des poudres recyclées : le tamisage élimine les particules grossières, mais les fines s’accumulent au fil des cycles. Après plus de cinq cycles, le D10 est généralement inférieur de 3 à 6 μm à celui d’une poudre neuve.
II. Densités apparente et tassée : indicateurs fondamentaux de la couche de poudre
La densité apparente (apparent density) est la densité d’une poudre déposée librement. Pour le Ti6Al4V, elle se situe généralement entre 2,3 et 2,6 g/cm³, soit environ 52 à 58 % de la densité théorique ; la densité tassée (tap density), mesurée après un nombre défini de vibrations, est généralement comprise entre 2,8 et 3,1 g/cm³. Leur rapport est appelé rapport de Hausner ; c’est l’indicateur le moins coûteux pour évaluer l’écoulement :
Rapport de Hausner < 1,25 → bon écoulement, utilisation directe en machine ; 1,25–1,40 → écoulement moyen, nécessitant une réduction de la vitesse d’étalement ou davantage de passages de compactage par racle ; > 1,40 → mauvais écoulement, densité de couche non uniforme, déconseillé pour les procédés à couches minces de 20 à 30 μm.
La densité apparente détermine directement la masse réelle de poudre par couche. Exemple quantifiable : pour une couche de 30 μm sur une surface d’étalement de 250 × 250 mm, si la densité apparente diminue de 2,5 à 2,2 g/cm³, la masse de poudre par couche baisse d’environ 12 %. À apport laser constant, cela équivaut à une hausse de 12 % de la densité d’énergie. C’est l’une des raisons pour lesquelles un même jeu de paramètres fonctionne avec une poudre neuve mais produit des trous de serrure avec une poudre recyclée. Ainsi, tout changement de lot ou de poudre impose de vérifier à nouveau la densité d’énergie, plutôt que de réutiliser la fiche procédé du lot précédent.
III. Débit Hall : transformer l’écoulement en valeur décisionnelle
Le débitmètre de Hall (Hall Flowmeter) mesure le temps nécessaire à 50 g de poudre pour traverser un entonnoir normalisé de 2,54 mm d’orifice, en s/50 g. Il s’agit de la méthode normalisée ASTM B213 et de l’un des essais les plus simples à intégrer dans une fiche de réception.
Plages de référence : les poudres sphériques atomisées au gaz de Ti6Al4V, 316L et matériaux similaires se situent généralement entre 15 et 25 s/50 g ; le 316L est légèrement plus rapide, à 13–20 s/50 g ; l’AlSi10Mg, en raison de sa faible densité et de sa tendance au voûtage, se situe habituellement entre 25 et 40 s/50 g. Un temps supérieur à 45 s/50 g ou un écoulement interrompu, par voûtage ou à-coups, entraîne un rejet direct : ces poudres créent des manques périodiques sous la racle.
Deux pièges de mesure doivent être pris en compte. Premièrement, la poudre doit être sèche : au-delà de 0,05 % d’humidité massique, les ponts liquides entre particules peuvent dégrader le débit Hall de 20 à 40 %. Avant essai, la poudre doit donc être séchée sous vide à 80–120 °C pendant 2 à 4 heures, refroidie à température ambiante dans un dessiccateur, puis testée immédiatement. Deuxièmement, les poudres recyclées doivent être tamisées au préalable ; sinon, les agglomérats résiduels et billes de projection bouchent l’orifice de l’entonnoir, et le résultat mesure un temps de colmatage plutôt qu’un temps d’écoulement.
IV. Poudres satellites et creuses : méthodes de quantification des défauts morphologiques
Lors de l’atomisation au gaz, de petites gouttelettes peuvent adhérer à la surface de grosses particules déjà solidifiées et former des poudres satellites (satellite). Leur effet est double : elles renforcent l’imbrication mécanique entre particules et dégradent l’écoulement ; lors de l’étalement, leurs protubérances entravent le réarrangement des particules et réduisent la densité de la couche. Les poudres creuses sont des particules à pores fermés, créées lorsque le gaz d’atomisation est entraîné à l’intérieur des gouttelettes. Elles ne présentent pas d’anomalie visible pendant l’étalement, mais se rompent dans le bain de fusion et libèrent du gaz, formant des pores sphériques souvent attribués à tort aux paramètres de procédé.
Deux voies de quantification, de coût différent, sont possibles. Voie économique : après préparation métallographique, photographier aléatoirement 10 champs à un grossissement de 500× ; compter au moins 200 particules par champ et déterminer la proportion de poudres satellites, c’est-à-dire les particules portant une bille distincte, et de poudres creuses, dont la coupe révèle une cavité fermée. Les seuils recommandés sont poudres satellites ≤ 8 % et poudres creuses ≤ 1,5 %. Voie haute résolution : utiliser un MEB associé à une analyse d’images automatisée pour obtenir simultanément la distribution de sphéricité, ou circularité, et la distribution combinée taille-morphologie. Le temps de mesure est d’environ 20 à 30 minutes par échantillon, ce qui convient à la qualification du premier lot d’un nouveau fournisseur.
Les poudres creuses disposent également d’un indicateur indirect : une densité apparente nettement inférieure à la valeur historique d’un lot comparable, sans modification de la distribution granulométrique. Par exemple, un lot de 316L présentant une densité apparente de 4,0 g/cm³, contre une moyenne historique de 4,4 g/cm³, avec un D50 et une étendue normaux, a révélé après contre-analyse une proportion de poudres creuses de 3,8 %. La baisse de densité d’empilement causée par ces poudres constitue le signal d’alerte le plus économique.
V. Couplage entre surface spécifique et gain d’oxygène
La surface spécifique BET est un indicateur sensible de la teneur en fines. Pour du Ti6Al4V sphérique avec D50 = 35 μm, la surface spécifique géométrique théorique est d’environ 0,02 m²/g ; une valeur BET mesurée de 0,05 à 0,08 m²/g indique une quantité importante de fines ou des surfaces particulaires rugueuses et satellitaires. Lorsque la surface spécifique double, la vitesse d’absorption d’oxygène double approximativement dans les mêmes conditions d’exposition. C’est pourquoi les lots riches en fines voient leur teneur en oxygène augmenter plus rapidement après ouverture.
Pour la réception, il est recommandé d’établir un critère couplé : lorsque la surface spécifique BET dépasse de 30 % la moyenne historique, la fenêtre d’utilisation après ouverture doit être réduite de 30 jours à 14 jours, même si la teneur en oxygène est conforme, et une étape supplémentaire de séchage avant utilisation en machine doit être ajoutée.
VI. Fiche de réception opérationnelle
Rassembler ces indicateurs dans une fiche décisionnelle est bien plus efficace que de discuter d’une « bonne sphéricité ». Il est recommandé de mesurer systématiquement 6 paramètres par lot et d’en contrôler 2 par échantillonnage :
Mesures obligatoires : ① distribution granulométrique D10/D50/D90 et étendue ; ② densités apparente et tassée, avec calcul du rapport de Hausner ; ③ débit Hall, en s/50 g, répété 3 fois et exprimé en moyenne ; ④ teneurs en oxygène et azote, par fusion sous gaz inerte avec détection infrarouge ou conductimétrique ; ⑤ humidité, par Karl Fischer ou perte au séchage ; ⑥ aspect et corps étrangers, par essuyage sur tissu blanc et contrôle magnétique.
Contrôles par échantillonnage, déclenchés pour le premier lot d’un nouveau fournisseur ou en cas d’anomalie de procédé : ⑦ proportion de poudres satellites et creuses par métallographie/MEB ; ⑧ surface spécifique BET.
Les règles de décision doivent être exprimées sous forme de seuils et non de qualificatifs. Chaque paramètre doit préciser la norme de méthode de mesure et l’équipement, faute de quoi le fournisseur et l’acheteur utiliseront des méthodes différentes et leurs données ne correspondront jamais. La conservation des échantillons est tout aussi essentielle : conserver 200 à 300 g de chaque lot dans un emballage scellé, identifié par numéro de lot, date de réception et numéro de rapport d’essai. L’échantillon doit être gardé jusqu’à l’épuisement de la poudre du lot, puis pendant 6 mois supplémentaires. En cas de défauts en série, il s’agit de la seule preuve permettant une traçabilité rétrospective.
Conclusion
L’essentiel de la réception des poudres n’est pas de multiplier les indicateurs, mais de mesurer les grandeurs physiques qui influencent l’étalement et la fusion, puis de les formaliser en seuils décisionnels. La distribution granulométrique doit examiner les deux queues D10 et D90, pas uniquement le D50 ; les densités apparente et tassée permettent de calculer le rapport de Hausner et de vérifier si la densité d’énergie doit être recalibrée ; le débit Hall fournit un critère strict d’écoulement ; les poudres satellites et creuses peuvent être quantifiées par métallographie ou MEB, tandis qu’une anomalie de densité apparente constitue une alerte économique pour les poudres creuses.
Dans le système de livraison de lantu3D, la caractérisation des poudres n’est pas une simple formalité de contrôle à réception, mais une condition préalable de la fenêtre de procédé : ce n’est que lorsque le comportement de la poudre est mesurable que les paramètres d’impression sont reproductibles et que la qualité de livraison peut être garantie.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.