
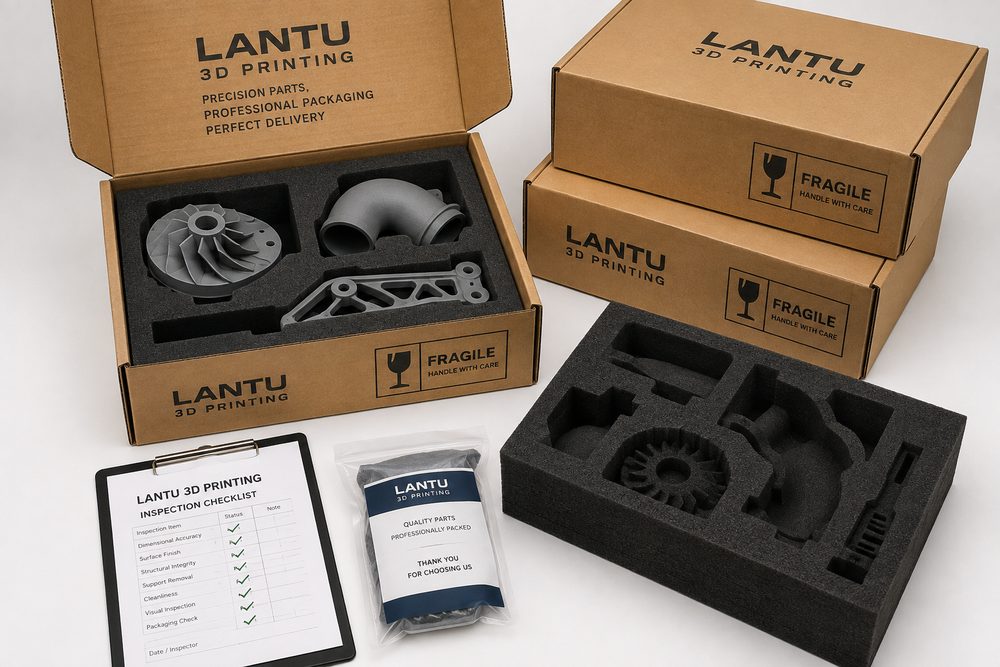
Introdução: por que a entrega em 3D não pode olhar apenas para a taxa de sucesso da impressão
Em projetos de impressão 3D, muitas equipes concentram a atenção na precisão dimensional, no desempenho do material e no efeito do pós-processamento, mas subestimam o impacto da embalagem e do transporte na aceitação final. Uma peça estética em resina com espessura de parede de 1,2 mm pode sair da impressora dentro da tolerância e com a pintura intacta, mas, se for comprimida ou sofrer atrito durante o transporte, ainda pode chegar com lascas nas bordas, travas quebradas ou superfícies de posicionamento arranhadas. Para os projetos de validação de P&D, prototipagem em pequenos lotes e modelos de apresentação atendidos pela Blueprint3D, a embalagem não é uma etapa administrativa, e sim parte da cadeia de entrega de engenharia.
O objetivo central da gestão de embalagem e transporte não é simplesmente “embalar mais grosso”, mas encontrar equilíbrio entre custo, volume, prazo e capacidade de proteção. Uma embalagem excessiva aumenta o frete, o tempo de abertura e a pressão ambiental; já uma proteção insuficiente leva a retrabalho, reenvio e reclamações do cliente. A prática mais madura é criar regras de classificação com base no risco da peça: resistência estrutural, nível de acabamento, tolerâncias dimensionais, fragilidade do material, volume do pedido e cenário de uso do cliente devem determinar conjuntamente a solução de embalagem.
1. Criar níveis de embalagem com base no risco da peça
A primeira categoria é a de peças de baixo risco, como componentes em nylon PA12 produzidos por SLS, suportes de montagem com parede superior a 2,5 mm e gabaritos que não exigem superfície de alto brilho. Essas peças normalmente têm boa resistência a impactos e podem ser enviadas com saco individual, materiais anti-poeira e caixa de papelão padrão. Vale observar que peças de nylon podem apresentar uma leve sensação de pó na superfície; se forem misturadas com peças pintadas em cores escuras, podem ocorrer contaminações superficiais, portanto ainda é necessário separar por material.
A segunda categoria é a de amostras funcionais de risco médio, como peças com colunas roscadas, travas de parede fina, braços em balanço ou áreas localmente usinadas. Essas peças devem utilizar compartimentos individuais, canaletas em espuma EPE ou posicionamento com papelão colmeia, evitando contato direto das áreas críticas com a caixa rígida. Para superfícies de montagem e vedação, pode-se adicionar filme protetor removível ou espaçadores macios. Ao lidar com esse tipo de pedido, a Blueprint3D costuma realizar antes do envio uma avaliação da “posição de transporte”, verificando se a direção do esforço não se concentra em travas, cantos vivos e colunas finas e alongadas.
A terceira categoria é a de peças estéticas de alto risco e peças transparentes em resina, incluindo modelos pintados, protótipos de exposição, carcaças transparentes e superfícies curvas complexas de parede fina. Além da resistência a impactos, essas peças exigem controle de atrito, poeira, temperatura, umidade e luz. Recomenda-se envolver com tecido não tecido ou filme macio e, em seguida, limitar o movimento com espuma sob medida; peças transparentes não devem receber fita adesiva diretamente, para evitar marcas de cola. Para peças de maior valor unitário ou com prazo longo, é aconselhável fotografar a embalagem fechada e registrar o nível de proteção aplicado.
2. O projeto da embalagem precisa acompanhar as características do processo de impressão 3D
Os riscos de transporte variam conforme o processo. Peças de SLA em resina fotopolimerizada têm detalhes nítidos, mas alguns materiais apresentam menor tenacidade, tornando colunas finas, bordas delgadas e cantos agudos mais suscetíveis a danos em impactos de queda. Peças de SLS em nylon têm boa ductilidade, mas itens não tingidos ou em cores claras absorvem poeira com facilidade e exigem maior atenção contra contaminação. Peças metálicas produzidas por SLM têm alta resistência, mas suas bordas afiadas podem riscar outras peças ou materiais de embalagem; por isso, é obrigatório o alívio de arestas e o isolamento individual. Peças grandes em FDM exibem claramente as linhas de camada e, se sofrerem flexão na direção entre camadas, o risco de delaminação local aumenta.
A engenharia de embalagem deve entrar no processo já na fase CAD. Se a peça precisar ser transportada por longas distâncias, é possível adicionar nervuras temporárias de reforço, pontes de suporte para transporte ou estruturas protetoras removíveis em áreas que não afetem a função; após o recebimento, o cliente ou o prestador de serviço as remove. Para carcaças de parede fina, recomenda-se projetar blocos de suporte temporários no interior do modelo para reduzir a deformação durante o transporte. Em protótipos montados com várias peças, as partes móveis devem ser fixadas na posição central para evitar desgaste de pinos e eixos causado por vibração.
3. Validação de transporte: reduzir riscos em lote com baixo custo
Quando o pedido ultrapassa 20 peças, o valor unitário é elevado ou o destino é distante, deve-se realizar uma validação simplificada do transporte. Os métodos comuns incluem teste de queda pelas arestas de 30 cm, simulação de vibração horizontal, teste de compressão da caixa e inspeção após abertura. Nem todo projeto precisa de ensaios ISTA em laboratório, mas pelo menos é necessário confirmar, por validação interna, que a embalagem não falhará na triagem normal de uma transportadora expressa.
Durante a validação, é preciso registrar três indicadores: se a peça quebrou, se houve arranhões na superfície e se a fixação ficou solta. Se houver movimentação evidente da peça dentro da caixa, deve-se aumentar a estrutura de contenção em vez de apenas adicionar material de preenchimento. O enchimento ajuda a amortecer, mas não substitui a fixação. Para entregas em pequenos lotes, recomenda-se testar primeiro 1 a 3 peças em uma embalagem piloto e em um envio piloto, e depois aplicar o resultado ao restante do pedido.
4. Etiquetas, lista de embalagem e rastreabilidade tornam a inspeção no recebimento mais eficiente
A embalagem e o transporte não devem apenas proteger as peças, mas também ajudar o cliente a confirmar rapidamente o conteúdo entregue. Cada caixa externa deve conter número do projeto, quantidade de peças, aviso de fragilidade, orientação de abertura e dados de contato; a embalagem interna deve corresponder à lista de embalagem, evitando que o cliente precise comparar uma a uma com os arquivos do modelo. Para peças visualmente semelhantes, mas de dimensões diferentes, dentro do mesmo projeto, recomenda-se usar etiquetas com Código QR ou numeração, vinculadas ao material, processo, pós-processamento e registros de inspeção.
Como a Blueprint3D prioriza a gestão completa do fluxo, do arquivo à entrega física, as etiquetas de embalagem devem estar integradas aos dados de produção. Ao receber as peças, o cliente pode rastrear pelo número o lote de impressão, o método de pós-processamento e os registros de controle de qualidade. Se ocorrer dano durante o transporte, também será possível determinar rapidamente se o problema veio do projeto da embalagem, da etapa logística ou da própria estrutura da peça, em vez de depender de trocas de mensagens dispersas.
5. Controle de custos: maior proteção nem sempre é melhor
O custo da embalagem normalmente é composto por material, mão de obra, peso volumétrico e tempo de gestão. Para amostras unitárias, a espuma personalizada pode ser uma solução razoável; para 100 peças de nylon de baixo risco, o excesso de personalização pode elevar o custo de embalagem além do necessário. Recomenda-se manter o custo de embalagem na faixa de 2% a 8% do valor do pedido; para peças de demonstração de alto valor ou transporte internacional, esse percentual pode ser ajustado para cima.
A embalagem reutilizável também merece consideração. Para clientes com recompra periódica, é possível projetar caixas retornáveis, forros internos de espuma substituíveis e áreas padronizadas para etiquetas, reduzindo o custo de longo prazo e o tempo gasto para redesenhar a embalagem a cada remessa. Para clientes corporativos, normas estáveis de embalagem reduzem a pressão no recebimento do armazém e aumentam a eficiência da circulação interna.
Conclusão
A embalagem e o transporte de peças impressas em 3D não são uma ação secundária após a entrega, mas uma etapa de engenharia no processo de realização do produto. Por meio de classificação de risco, compatibilidade com o processo, validação de transporte, rastreabilidade por etiquetas e controle de custos, as empresas podem reduzir significativamente a probabilidade de quebra, envio incorreto e retrabalho. A Blueprint3D recomenda incorporar os requisitos de embalagem e transporte já na fase de revisão do projeto, para que cada peça física convertida de um modelo digital chegue ao cliente de forma rastreável, verificável e reutilizável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.