
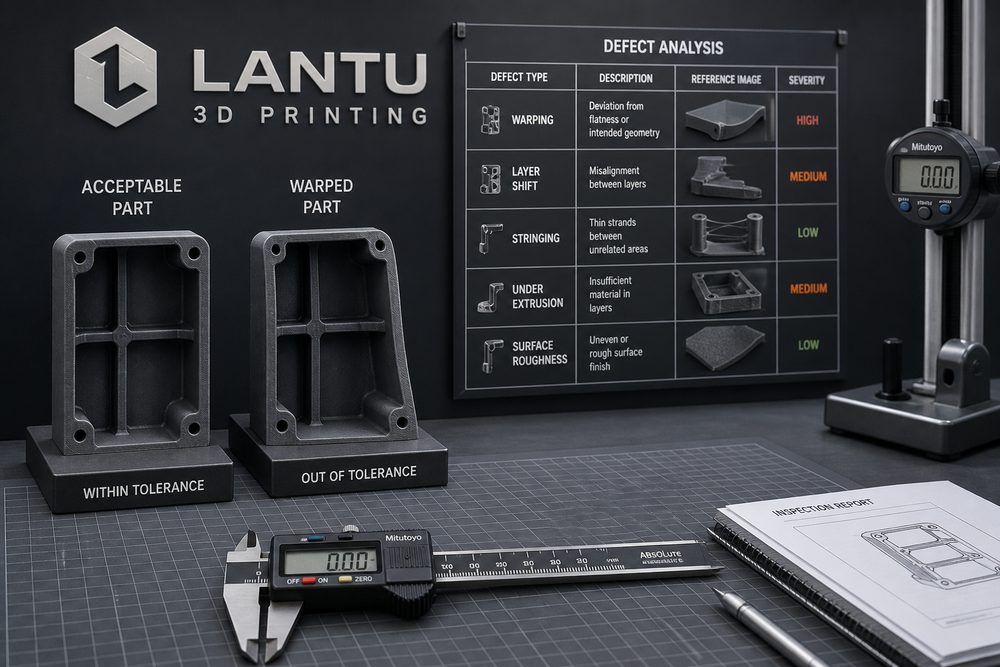
Introdução: a gestão de defeitos deve passar do julgamento do resultado para a prevenção da causa raiz
A análise e prevenção de defeitos na impressão 3D não é um problema de um único processo, mas sim uma engenharia sistémica que vai da clarificação dos requisitos, avaliação do modelo, materiais e processo, programação da produção até à aceitação final da entrega. Para uma plataforma de gestão e execução do ciclo de vida completo, como a lantu3D, que cobre desde o desenho/blueprint até a entrega do objeto físico, a gestão de defeitos precisa deixar de depender do julgamento pelo resultado e ser decomposta em tarefas mensuráveis, passíveis de revisão e de melhoria contínua: o ficheiro de entrada está completo? As dimensões críticas estão assinaladas? O lote de material e os parâmetros do equipamento são rastreáveis? Os registos de inspeção sustentam a decisão do cliente? Só quando esta informação é consolidada nas fases iniciais do projeto é que a cotação, a prototipagem, a produção em pequeno volume e o ciclo fechado de qualidade deixam de depender da experiência individual no momento da execução.
Em projetos reais, as empresas tendem a entender a análise e prevenção de defeitos na impressão 3D como uma competência específica de um determinado cargo, mas o que realmente afeta o resultado é a colaboração entre etapas. Uma amostra aparentemente simples pode envolver, ao mesmo tempo, a escolha de espessura de camada de 0,1–0,2 mm, controlo dimensional na ordem de ±0,2 mm, tratamento dos pontos de contacto dos suportes, risco de deformação térmica, objetivo de rugosidade superficial e método de proteção no transporte. Sem um método unificado, os custos de retrabalho costumam explodir perto da entrega.
1. Estabelecer uma classificação de defeitos e registos rastreáveis
O primeiro passo é criar uma base técnica clara. No início do projeto, devem ser confirmados o uso da peça, a direção de carga, a relação de montagem, o nível estético e a quantidade a entregar, convertendo essas condições em parâmetros de processo. Por exemplo, peças para validação funcional exigem maior foco em resistência e estabilidade dimensional; peças de apresentação exigem textura, cor e consistência superficial; peças em pequeno volume exigem sobretudo custo por peça, ritmo de produção e consistência entre lotes. Diferentes objetivos exigem diferentes combinações de materiais e processos, e não se pode aplicar a mesma experiência a todos os cenários.
Recomenda-se registar os parâmetros-chave na ficha do projeto: material recomendado, orientação de fabrico, intervalo de espessura de camada, tolerância das dimensões críticas, requisitos de pós-processamento, método de inspeção e nível de risco. Para peças de resina SLA, é preciso observar empenamento em paredes finas, marcas de suporte e as alterações de fragilidade após a cura UV; para peças em nylon SLS, é necessário acompanhar a taxa de renovação do pó, a porosidade e a uniformidade da coloração; para peças metálicas em SLM, é essencial gerir tensões residuais, o regime de tratamento térmico e a sobremedida para usinagem secundária de furos críticos.
2. Identificar o problema a partir de cinco dimensões: design, material, equipamento, parâmetros e ambiente
A análise do problema não deve parar numa descrição de resultado como “a impressão falhou”, mas sim retroceder às cinco dimensões de design, material, equipamento, parâmetros e operação. Por exemplo, uma fissura na peça pode resultar de uma mudança abrupta de espessura, concentração de tensões internas ou um perfil de tratamento térmico inadequado; o desvio de furação pode ser causado pela orientação de fabrico, rigidez insuficiente dos suportes ou uma base de posicionamento pouco clara no pós-processamento; uma superfície irregular pode estar relacionada em simultâneo com o layout dos suportes, o meio de jateamento, o percurso de polimento e as condições de limpeza e secagem.
Na gestão de projetos, a lantu3D dá maior ênfase à cadeia de evidências: conservar capturas da fatiagem, lote do equipamento, lote do material, parâmetros-chave, fotos do processo e dados de inspeção. O valor desta prática não está apenas em apurar responsabilidades, mas em permitir que a próxima iteração de design tenha base objetiva. Por exemplo, aumentar a espessura local de parede de 1,0 mm para 1,5 mm, limitar o ângulo de saliência a menos de 45° e adicionar nervuras na parte traseira de uma grande superfície plana costuma ser mais eficaz do que simplesmente trocar de equipamento.
3. As medidas preventivas devem entrar na revisão de processo e na validação da primeira peça
Uma solução executável deve incluir fluxo, responsabilidades e critérios de aceitação. Em termos de processo, pode-se adotar um método em seis etapas: “revisão de requisitos — verificação de design para manufaturabilidade aditiva (DFAM) — revisão de processo — validação de protótipo — confirmação pré-produção — revisão pós-entrega”; em termos de papéis, design, processo, produção, qualidade e gestor de projeto devem participar nos pontos críticos; em termos de aceitação, além das dimensões, também se devem registar o nível estético, testes de montagem, validação de resistência, estado da embalagem e feedback do cliente.
Em projetos de pequeno e médio volume, recomenda-se introduzir controlo por níveis: nível A para peças críticas de segurança ou montagem, exigindo inspeção da primeira peça e inspeção completa das dimensões críticas; nível B para peças de validação funcional, com amostragem e verificação de montagem; nível C para peças de aparência ou exposição, com foco no controlo da superfície e da consistência de cor. Após esta classificação, o investimento de recursos torna-se mais focado e o cliente também compreende melhor os limites entre custo e qualidade.
4. Usar uma base de dados de defeitos para aumentar a estabilidade da produção em série
O ponto mais facilmente negligenciado na implementação é o mecanismo de revisão. No final de cada projeto, devem ser registados o tempo real gasto, o número de falhas, os motivos de retrabalho, os pontos de alteração solicitados pelo cliente e os parâmetros finais, transformando a experiência de entrega única em ativo organizacional. Em setores recorrentes, como dispositivos auxiliares médicos, gabaritos automóveis, carcaças de eletrónica de consumo e amostras aeroespaciais, os dados de revisão podem formar bibliotecas de materiais, bibliotecas de parâmetros, listas de risco e modelos de orçamento.
Ao mesmo tempo, deve evitar-se posicionar a impressão 3D apenas como “fazer uma peça rapidamente”. O seu valor central está em encurtar o ciclo de validação, reduzir a barreira de fabrico de estruturas complexas e ligar os dados de design, fabrico, inspeção e entrega. Quando as empresas integram a análise e prevenção de defeitos na impressão 3D nos seus processos padrão, a impressão 3D deixa de ser apenas uma ferramenta de prototipagem e passa a ser uma capacidade estável de fabrico digital.
Conclusão
O objetivo da análise de defeitos não é explicar a falha, mas garantir que o mesmo problema não se repete. Para os profissionais do setor, a verdadeira competitividade não está em possuir um determinado equipamento, mas na capacidade de julgar rapidamente em cenários complexos, executar com estabilidade e acumular experiência de forma contínua. A lantu3D continuará a apoiar os clientes com soluções completas, desde a avaliação de design, passando pelos materiais e processos, pela gestão de produção até à validação de entrega, oferecendo suporte integral desde o blueprint até ao objeto físico.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.