
Introdução: preencher a impressora é apenas o primeiro passo da programação
Em uma oficina de impressão 3D, o indicador de eficiência mais imediato é saber se os equipamentos estão em operação. Mas, se o foco for apenas manter as impressoras em plena carga, isso pode gerar acúmulo no pós-processamento, encaixe de pedidos urgentes, trocas frequentes de material e congestionamento na inspeção de qualidade. A verdadeira otimização da programação deve permitir que os pedidos fluam de forma contínua entre impressão, limpeza, pós-processamento, inspeção e embalagem, em vez de apenas fazer uma máquina parecer ocupada.
1. Desmembrar os pedidos em demandas de recursos
Cada pedido deve ser convertido em demandas de recursos: tipo de material, equipamento de processo, horas estimadas de impressão, volume na plataforma, etapas de pós-processamento, nível de inspeção e prazo final de entrega. Pedidos do tipo SLS são mais adequados para consolidação por material e cor; pedidos do tipo SLA exigem atenção à orientação dos suportes e à capacidade de lavagem e cura; já a impressão em metal exige considerar a fila de placas de base, tratamento térmico e corte por fio EDM. Somente quando as demandas de recursos estão estruturadas é que a programação passa a ter base para otimização.
2. Identificar o verdadeiro gargalo, e não o gargalo intuitivo
Muitas oficinas acreditam que o gargalo está nos equipamentos de impressão, mas, na prática, ele pode estar na remoção de pó, no lixamento, na pintura por spray ou na inspeção de qualidade. É possível identificar a posição do gargalo registrando o tempo de espera de cada etapa e a quantidade de itens em processo. Se, após a impressão, a espera média pelo pós-processamento ultrapassar 24 horas, continuar adicionando tarefas de impressão só aumentará o estoque. A otimização deve priorizar a melhoria da etapa gargalo, por exemplo, adicionando gabaritos, padronizando os caminhos de lixamento ou ajustando a estratégia de amostragem da inspeção.
3. Estabelecer regras de prioridade que possam ser explicadas
Dar prioridade ao pedido urgente não é a única regra. A programação pode combinar prazo de entrega, nível do cliente, ganho com consolidação de material, custo de troca de material do equipamento e continuidade do processo. Por exemplo, ao consolidar peças comuns e urgentes do mesmo material, é possível reduzir o tempo de troca; porém, ao misturar peças estéticas e funcionais, deve-se evitar que a estratégia de suporte afete a qualidade. As regras devem ser transparentes para a equipe, evitando que a operação dependa de coordenações verbais diárias.
4. Os painéis digitais fazem as anomalias aparecerem mais cedo
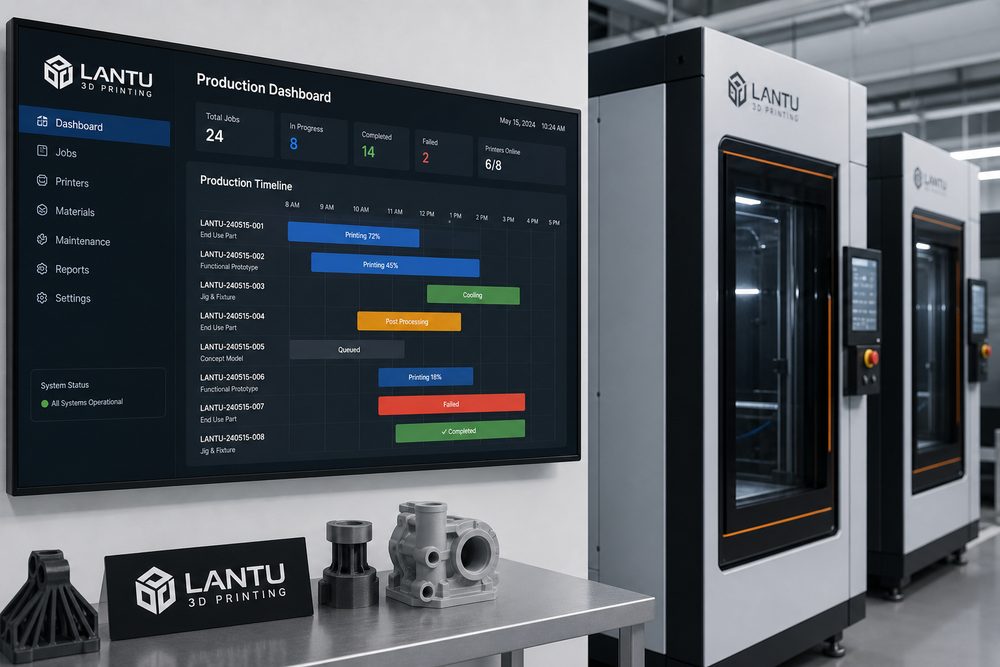
O painel de produção deve exibir, no mínimo, o status dos pedidos, o plano dos equipamentos, a fila de pós-processamento, os motivos das anomalias e o tempo estimado de conclusão. Em casos de risco de atraso, o sistema deve emitir alertas antecipados, em vez de esperar até que o cliente cobre o pedido. O valor de plataformas como a Blueprint3D está em conectar pedidos de entrada, revisão do modelo, etapas de produção e status de entrega, permitindo que a programação evolua gradualmente de uma gestão baseada em experiência para uma gestão orientada por dados.
Conclusão
O objetivo da otimização da programação na impressão 3D não é maximizar a eficiência de um único ponto, mas manter a estabilidade do sistema de entrega como um todo. Com desmembramento de recursos, identificação de gargalos, regras de prioridade e painéis digitais, as empresas podem manter uma taxa mais alta de sucesso na primeira entrega, mesmo diante de oscilações nos pedidos.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.