
Введение: заполнить принтеры — это лишь первый шаг диспетчеризации
В цехе 3D-печати самый наглядный показатель эффективности — работает ли оборудование. Но если стремиться только к полной загрузке принтеров, можно получить накопление задач на постобработке, внеплановое обслуживание срочных заказов, частую смену материалов и перегрузку контроля качества. Настоящая оптимизация диспетчеризации должна обеспечивать плавное движение заказов между печатью, очисткой, постобработкой, инспекцией и упаковкой, а не создавать видимость высокой занятости одной машины.
1. Разбейте заказ на потребности в ресурсах
Каждый заказ следует преобразовать в набор требований к ресурсам: тип материала, технологическое оборудование, расчетное время печати, занимаемый объем на платформе, операции постобработки, уровень контроля качества и крайний срок поставки. Заказы SLS целесообразно объединять по материалу и цвету, для SLA необходимо учитывать ориентацию поддержек и возможности промывки и отверждения, а при металлической печати — базовую плиту, термообработку и очередь на электроэрозионную резку. Только после структурирования потребностей в ресурсах диспетчеризация получает основу для оптимизации.
2. Выявляйте реальные узкие места, а не интуитивные
Во многих цехах считают, что узкое место — это печатное оборудование, однако на практике им могут быть удаление порошка, шлифовка, окраска или контроль качества. Определить расположение узкого места можно по времени ожидания на каждом этапе и количеству изделий в незавершенном производстве. Если после печати среднее ожидание постобработки превышает 24 часа, дальнейшее увеличение числа печатных задач лишь нарастит запасы. В первую очередь нужно улучшать именно узкие операции: например, добавить оснастку, стандартизировать маршруты шлифовки или скорректировать стратегию выборочного контроля качества.
3. Постройте понятные правила приоритизации
Срочные заказы — не единственный критерий. При диспетчеризации следует учитывать сроки поставки, уровень клиента, выгоду от объединения партий по материалу, стоимость смены материала на оборудовании и непрерывность технологического процесса. Например, совместная печать обычных и срочных деталей из одного материала позволяет сократить время переналадки; однако при смешивании внешних и функциональных деталей важно не допустить, чтобы стратегия поддержек повлияла на качество. Правила должны быть прозрачны для команды, чтобы на площадке не приходилось ежедневно решать все только устными согласованиями.
4. Цифровой дашборд позволяет заранее выявлять отклонения
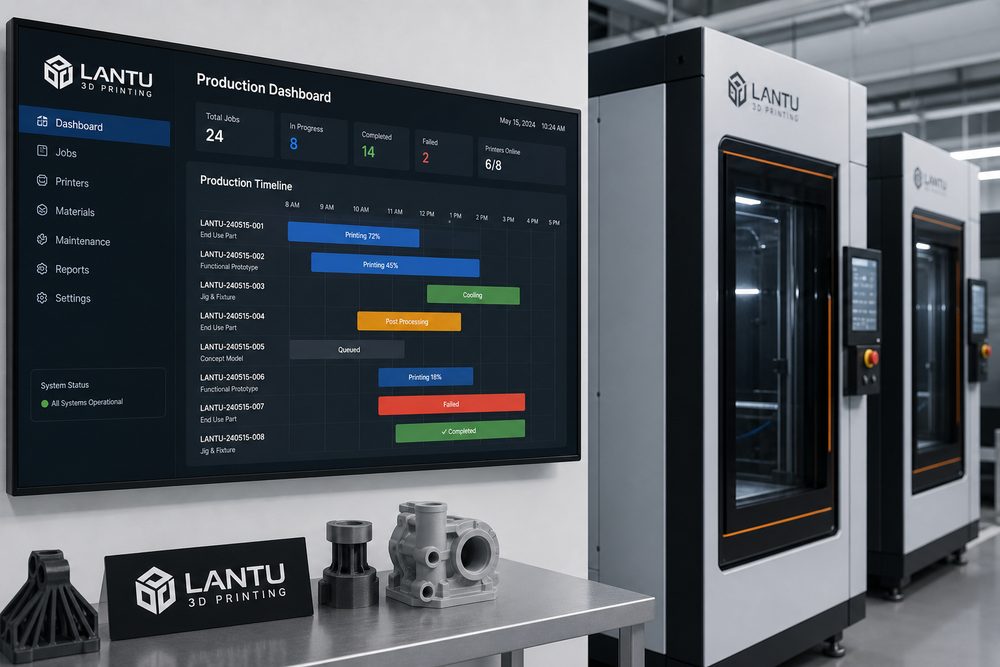
Производственный дашборд должен как минимум отображать статус заказов, план загрузки оборудования, очередь постобработки, причины отклонений и расчетное время завершения. При риске задержки система должна предупреждать заранее, а не дожидаться, пока клиент начнет напоминать о заказе. Ценность платформы Blueprint3D заключается в том, что она связывает фронт-офисные заказы, проверку моделей, производственные этапы и статус поставки, постепенно переводя диспетчеризацию от управления по опыту к управлению на основе данных.
Итог
Цель оптимизации диспетчеризации в 3D-печати — не максимизация эффективности отдельного узла, а стабильность всей системы поставок. Благодаря разложению потребностей в ресурсах, выявлению узких мест, правилам приоритизации и цифровым дашбордам компания может поддерживать более высокий уровень успешной первой поставки даже при колебаниях потока заказов.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.