
Introduction : remplir les imprimantes n’est que la première étape de la planification
Dans un atelier d’impression 3D, l’indicateur d’efficacité le plus visible est le fait que l’équipement soit en fonctionnement. Mais si l’on cherche uniquement à faire tourner les imprimantes à pleine capacité, cela peut entraîner des engorgements en post-traitement, des insertions de commandes urgentes, des changements fréquents de matériau et une saturation du contrôle qualité. Une véritable optimisation de la planification doit permettre aux commandes de circuler de manière fluide entre l’impression, le nettoyage, le post-traitement, l’inspection et l’emballage, plutôt que de donner simplement l’impression qu’une machine est très occupée.
1. Décomposer les commandes en besoins en ressources
Chaque commande doit être convertie en besoins en ressources : type de matériau, équipement de procédé, nombre d’heures d’impression estimé, volume de plateau occupé, opérations de post-traitement, niveau d’inspection et date limite de livraison. Les commandes SLS se prêtent à une consolidation par matériau et couleur, les commandes SLA exigent une attention particulière à l’orientation des supports ainsi qu’aux capacités de lavage et de polymérisation, tandis que l’impression métallique doit prendre en compte le support de base, le traitement thermique et l’attente pour la découpe au fil. Ce n’est qu’en structurant les besoins en ressources que la planification peut être optimisée.
2. Identifier le vrai goulet d’étranglement, pas celui que l’on imagine
Beaucoup d’ateliers pensent que le goulet d’étranglement se situe au niveau des équipements d’impression, alors qu’en réalité il peut se trouver dans le dépoudrage, le ponçage, la peinture ou le contrôle qualité. On peut déterminer son emplacement en enregistrant le temps d’attente et le volume d’encours de chaque étape. Si, après l’impression, le temps d’attente moyen avant le post-traitement dépasse 24 heures, ajouter davantage de tâches d’impression ne fera qu’accroître les stocks. L’optimisation doit d’abord améliorer l’étape contrainte, par exemple en ajoutant des gabarits, en standardisant les parcours de ponçage ou en ajustant la stratégie d’échantillonnage du contrôle qualité.
3. Mettre en place des règles de priorité explicables
La priorité aux commandes urgentes n’est pas la seule règle possible. La planification peut combiner la date de livraison, le niveau du client, les gains liés à la consolidation des matériaux, le coût des changements de matière et la continuité des opérations. Par exemple, consolider une pièce standard et une pièce urgente utilisant le même matériau peut réduire le temps de changement de matière ; en revanche, lors du mélange de pièces d’aspect et de pièces fonctionnelles, il faut éviter que la stratégie de support n’affecte la qualité. Les règles doivent être transparentes au sein de l’équipe afin d’éviter que l’atelier ne s’appuie chaque jour uniquement sur des arbitrages verbaux.
4. Les tableaux de bord numériques permettent de détecter les anomalies plus tôt
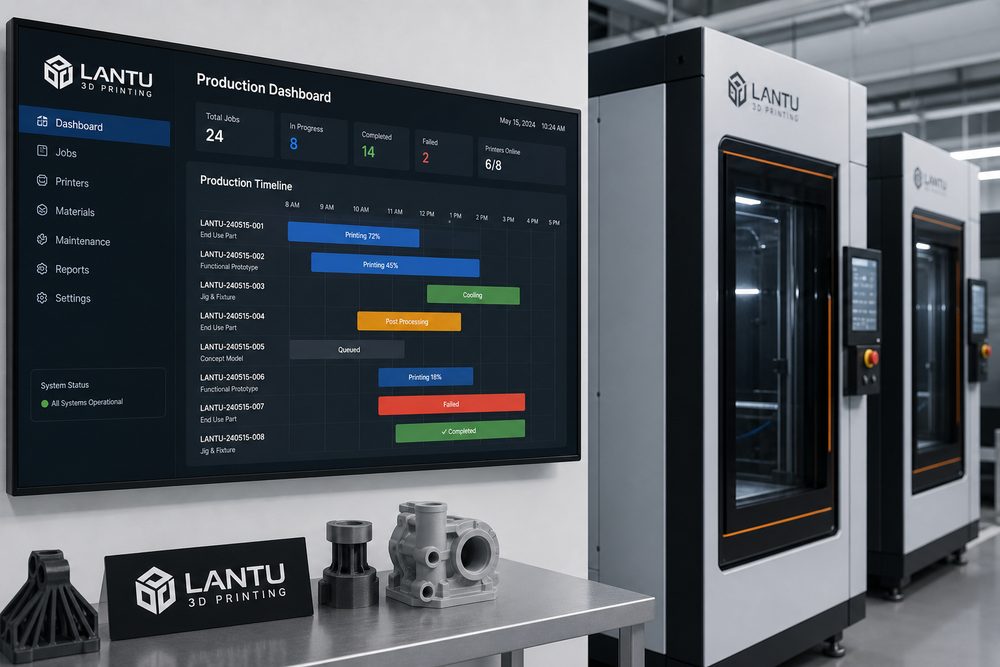
Un tableau de bord de production doit au minimum afficher le statut des commandes, le planning des équipements, la file d’attente de post-traitement, les causes d’anomalie et le délai de fin estimé. En cas de risque de retard, le système doit alerter en amont plutôt que d’attendre la relance du client. La valeur d’une plateforme comme Blueprint3D réside dans sa capacité à relier les commandes en amont, la revue des modèles, les étapes de production et le statut de livraison, faisant progressivement évoluer la planification d’une logique fondée sur l’expérience vers une logique fondée sur les données.
Conclusion
L’objectif de l’optimisation de la planification en impression 3D n’est pas de maximiser l’efficacité d’un point unique, mais de stabiliser l’ensemble du système de livraison. Grâce à la décomposition des ressources, à l’identification des goulets d’étranglement, à des règles de priorité et à des tableaux de bord numériques, les entreprises peuvent maintenir un meilleur taux de réussite à la première livraison, même en cas de fluctuations des commandes.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.